









डबल-थ्रेडेड नट ऑटोमैटिक अनथ्रेडिंग इंजेक्शन मोल्ड
डबल-थ्रेडेड नट का उत्पाद आरेख चित्र 1 में दिखाया गया है। उत्पाद का अधिकतम आकार 29 है।00 मिमी x 29.00 मिमी x 32.00 मिमी, प्लास्टिक के हिस्से की औसत मोटाई 5.15 मिमी है, प्लास्टिक के हिस्से की सामग्री पीपी है, संकोचन दर 1.018 है, और प्लास्टिक के हिस्से की गुणवत्ता 11.20 ग्राम है। प्लास्टिक भागों के लिए तकनीकी आवश्यकताएं हैं कि चोटियों, इंजेक्शन मोल्डिंग के साथ असंतोष, प्रवाह रेखाएं, छिद्र, वारपेज विरूपण, चांदी की धारियाँ, ठंडी सामग्री, जेट लाइन आदि जैसे कोई दोष नहीं होना चाहिए। आयामी सहिष्णुता के अलावा, प्लास्टिक के हिस्से भी विधानसभा आवश्यकताओं को पूरा करने के लिए उनके त्रिकोणीय धागे की आयामी सटीकता सुनिश्चित करने की आवश्यकता है।

डबल-थ्रेडेड नट का उत्पाद आरेख चित्र 1 में दिखाया गया है। यह इस आंकड़े से देखा जा सकता है कि प्लास्टिक के हिस्से में एक साधारण संरचना होती है, जो दो बहुभुज नट एक दूसरे को ओवरलैप करने के समान होती है। इसलिए, प्लास्टिक के हिस्से के आकार में एक अंडरकट बनाने के लिए, मोल्डिंग के लिए हफ़ स्लाइडर को डिजाइन करना आवश्यक है। प्लास्टिक के हिस्से के अंदर धागे के दो खंडों के बीच कोई निरंतरता नहीं है, और बीच को 2 मिमी से अलग किया जाता है। प्लास्टिक के हिस्से को दोनों सिरों से पिरोया जाना चाहिए। दो आंतरिक धागे के विनिर्देश दोनों इंच के धागे PT1 / 2 हैं। प्लास्टिक के हिस्से की मूल विशेषता यह है कि दोनों सिरों पर धागे बिल्कुल एक जैसे होते हैं। इसलिए, मोल्ड खोलने की योजना का निर्धारण करते समय, प्लास्टिक के हिस्से का एक सिरा सामने के साँचे में बिना पिरोया होता है, और दूसरा छोर पीछे के साँचे में बिना पिरोया होता है।
चूंकि प्लास्टिक के हिस्से के आकार को हफ़ स्लाइडर के डिज़ाइन द्वारा बनाने की आवश्यकता होती है, इसलिए मोल्ड के इस सेट की मोल्ड खोलने की दिशा का चुनाव प्लास्टिक के हिस्से को बिछाकर भी किया जा सकता है। इस समय, थ्रेडेड कोर स्लाइडर पर है। क्योंकि स्लाइडर थ्रेडिंग तंत्र जटिल है, थ्रेडिंग के लिए इस मोल्ड डिज़ाइन समाधान का चयन नहीं किया गया है।
कई प्रकार के थ्रेड-रिमूवल मोल्ड स्ट्रक्चर हैं। स्वचालित अनथ्रेडिंग तंत्र का शक्ति स्रोत मोल्ड खोलने वाले बल का उपयोग अनथ्रेड करने के लिए करना है, जिसमें गियर को अनथ्रेड करने के लिए रैक को चलाने के लिए मोल्ड खोलने वाले बल और स्क्रू रॉड को अनथ्रेड करने के लिए ड्राइव करना शामिल है; हाइड्रोलिक सिलेंडर रैक को पारस्परिक करने के लिए ड्राइव करता है, और थ्रेड कोर को घुमाने के लिए गियर आंतरिक थ्रेड डिमोल्डिंग प्राप्त करने के लिए घुमाता है; साइक्लोइडल हाइड्रोलिक मोटर अनथ्रेडिंग गियर को चलाने के लिए एक चर-गति मोटर का उपयोग करता है, और गियर आंतरिक थ्रेड डिमोल्डिंग प्राप्त करने के लिए थ्रेड कोर को चलाता है; साइक्लोइडल हाइड्रोलिक मोटर का उपयोग श्रृंखला के माध्यम से स्प्रोकेट को अंत में थ्रेडेड कोर अनथ्रेडिंग को चलाने के लिए भी किया जा सकता है; सामान्य मोटर ड्राइव का उपयोग ज्यादातर बड़ी संख्या में थ्रेड्स के मामले में किया जाता है।
जब हाउसिंग उत्पाद बिना थ्रेडेड होते हैं, तो उनकी रैंकिंग आम तौर पर उत्पाद के आकार और आकार पर निर्भर करती है। सिंगल-कैविटी मोल्ड्स के लिए, थ्रेडेड भाग को ऐसी स्थिति में व्यवस्थित करने की आवश्यकता होती है, जहां अनथ्रेडिंग मैकेनिज्म को व्यवस्थित करना आसान हो। मल्टी-कैविटी मोल्ड्स के लिए, प्लास्टिक भागों के थ्रेडेड भागों को एक निश्चित नियमितता के अनुसार व्यवस्थित करने की आवश्यकता होती है। मोटर्स और हाइड्रोलिक मोटर अक्सर अपने धागे को एक सर्कल में व्यवस्थित करने के लिए प्लास्टिक के हिस्सों का उपयोग करते हैं। बोतल के ढक्कन और अखरोट के प्लास्टिक के हिस्से आकार में छोटे होते हैं, और ज्यादातर बहु-गुहा थ्रेडिंग मोल्ड होते हैं। थ्रेडिंग करते समय दो तरह की लीनियर और सर्कुलर व्यवस्थाएं होती हैं।
केसिंग उत्पादों के अनथ्रेडिंग और बॉटल कैप्स के अनथ्रेडिंग के बीच महत्वपूर्ण अंतर है:
1) बड़े आवरण वाले प्लास्टिक भागों के लिए, मोल्ड खोलने की दिशा आवरण द्वारा ही निर्धारित की जाती है, और धागा प्लास्टिक के हिस्से का केवल एक छोटा संरचनात्मक तत्व होता है। इसलिए, थ्रेड-रिमूवल मैकेनिज्म को हाउसिंग मोल्ड की संरचनात्मक विशेषताओं का पालन करना चाहिए। अनथ्रेडिंग मैकेनिज्म का मूवमेंट बाकी मोल्ड के मूवमेंट से अलग होता है। उदाहरण के लिए, थ्रेडिंग मैकेनिज्म और प्लास्टिक पार्ट इजेक्शन को अलग-अलग किया जाता है। इस समय, थ्रेडिंग का उपयोग ज्यादातर तेल सिलेंडर द्वारा रैक और पिनियन को चलाने के लिए किया जाता है।
2) नट और बोतल के ढक्कन बिना पिरोए हुए हैं। अनथ्रेडिंग मैकेनिज्म मोल्ड के इजेक्शन मैकेनिज्म और मोल्ड ओपनिंग मूवमेंट से संबंधित है, और मोल्ड में एक निश्चित डिग्री मोल्ड ओपनिंग स्टेबिलिटी होनी चाहिए। मोल्ड ओपनिंग मूवमेंट के दौरान स्क्रू दांतों को क्षतिग्रस्त होने से बचाना आवश्यक है।
थ्रेड टर्न की संख्या तक सीमित नहीं, अनथ्रेड करने के लिए साइक्लोइड हाइड्रोलिक मोटर या इलेक्ट्रिक मोटर का उपयोग करें। यह ध्यान दिया जाना चाहिए कि यात्रा स्विच को मोल्ड खोलने या बंद करने के बाद थ्रेड कोर की दो चरम स्थितियों को प्रभावी ढंग से नियंत्रित करने के लिए डिज़ाइन किया जाना चाहिए। मोल्ड क्लोजिंग या इंजेक्शन प्रक्रिया शुरू करने के लिए थ्रेड कोर की अंतिम स्थिति विद्युत संपर्कों से जुड़ी होनी चाहिए। इस विद्युत नियंत्रण तकनीक के माध्यम से, केवल उस समय को निर्धारित किया जा सकता है जब थ्रेड कोर अनथ्रेडेड होता है, और इसका मोल्ड के खुलने और बंद होने से कोई लेना-देना नहीं है।
जब बिजली स्रोत सिलेंडर को अनथ्रेड करने के लिए अपनाता है, तो यूरोपीय और अमेरिकी ग्राहकों के मोल्डों को भी थ्रेड कोर निकास दूरी को सटीक रूप से सेट करने के लिए एक सीमा स्विच के साथ सिलेंडर की आवश्यकता होगी।
विभिन्न थ्रेड-रिमूवल मैकेनिज्म की तुलना में, ऑयल सिलेंडर प्लस रैक और पिनियन में स्थिर थ्रेड-रिमूवल परफॉर्मेंस और सटीक रिटर्न होता है, लेकिन ऑयल सिलेंडर की ऑपरेटिंग दक्षता कम होती है, और इंजेक्शन चक्र लंबा हो जाएगा। आमतौर पर तेल सिलेंडर के पंपिंग बल का उपयोग धागे को हटाने के लिए किया जाता है, और तेल सिलेंडर के खींचने वाले बल की गणना करने की आवश्यकता होती है। मोल्ड ओपनिंग फोर्स की मदद से, रैक और पिनियन या स्क्रू रॉड को अनथ्रेड करने के लिए सुविधाजनक और संक्षिप्त है, और मोल्ड आकार को कम किया जा सकता है। मोल्ड को खोलने के लिए मोल्ड ओपनिंग फोर्स की मदद से, मोल्ड ओपनिंग फोर्स मोल्ड ओपनिंग के समय बहुत बड़ी होती है, जो मुख्य रूप से स्टैटिक फ्रिक्शन फोर्स को दूर करने के लिए होती है। मोल्ड बेस की कठोरता पर ध्यान देना आवश्यक है, और मोल्ड बेस की मोल्ड प्लेट्स के बीच की स्थिति अच्छी है, और मूविंग मोल्ड प्लेट एक अच्छा गाइड मैकेनिज्म है। रैक को 3-साइडेड गाइड मैकेनिज्म के साथ डिजाइन किया जाना चाहिए और इसमें पर्याप्त मजबूती होनी चाहिए।
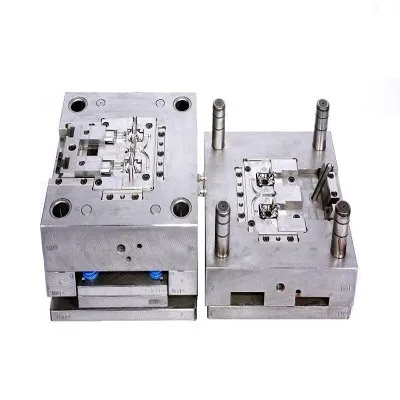
मोल्ड डिजाइन का कैविटी लेआउट 1 आउट है। 4. फ्रंट और रियर मोल्ड्स स्वतंत्र थ्रेड-रिमूवल मैकेनिज्म के साथ डिजाइन किए गए हैं। हाइड्रोलिक मोटर्स द्वारा थ्रेड-रिमूवल के लिए फ्रंट और रियर मोल्ड्स के थ्रेड-रिमूवल मैकेनिज्म का उपयोग किया जाता है। फ्रंट मोल्ड अनथ्रेडिंग मैकेनिज्म में, साइक्लोइडल हाइड्रोलिक मोटर स्प्रोकेट को चलाता है, और फिर स्प्रोकेट कोएक्सियल को गियर 17 के साथ चेन 25 के माध्यम से चलाता है, ताकि गियर 17 (दांतों की संख्या 60 है, मॉड्यूल 2 है) घूमता है और मेशिंग ड्राइव करता है गियर 16 (दांतों की संख्या 50 है, मॉड्यूल 2 है) घूमता है, और गति बढ़ जाती है। गियर 16 क्रमशः दो फ्रंट मोल्ड थ्रेड कोर (दांतों की संख्या 25 है, मॉड्यूल संख्या 2 है) को घुमाने के लिए ड्राइव करता है, और थ्रेड जारी किया जाता है। थ्रेड कोर के रोटेशन के दौरान, पूंछ थ्रेड स्लीव में पीछे हट जाती है। इस थ्रेड स्लीव के आंतरिक धागे में प्लास्टिक के हिस्से के आंतरिक धागे के समान विनिर्देश पैरामीटर होते हैं। अनथ्रेडिंग की पूरी प्रक्रिया 2-स्टेज ट्रांसमिशन को अपनाती है।
पीछे के साँचे का धागा सामने के साँचे के धागे की तरह ही अनथ्रेडिंग विधि को अपनाता है। गेटिंग सिस्टम को हफ़ स्लाइडर के बीच में एक गुप्त गेट के साथ डिज़ाइन किया गया है। दो स्लाइडर्स तिरछी गाइड पोस्ट द्वारा संचालित होते हैं। कूलिंग इंसर्ट को फ्रंट मोल्ड और रियर मोल्ड के थ्रेडेड कोर के अंदर डिज़ाइन किया गया है, और कूलिंग वॉटर को सामान्य इंजेक्शन मोल्डिंग सुनिश्चित करने के लिए डिज़ाइन किया गया है। यदि अनथ्रेडेड मोल्ड का थ्रेड कोर पानी को ठंडा और परिवहन करने के लिए डिज़ाइन नहीं किया गया है, तो इंजेक्शन मोल्डिंग की अवधि के बाद मोल्ड गर्म हो जाएगा, और उच्च तापमान के कारण थ्रेड कोर आसानी से जल जाएगा, जिसके परिणामस्वरूप असामान्य उत्पादन होगा।
ABIS मोल्ड टेक्नोलॉजी कं, लिमिटेड
डेज़ी वांग (बिक्री इंजीनियरिंग)
एम: प्लस 86-150 1652 6799
E: daisy@abismold.com
ए: बिल्डिंग बी #, यिंगकेली इंडस्ट्रियल पार्ट, लॉन्गडोंग कम्युनिटी, लॉन्गगैंग डिस्ट्रिक्ट, शेन्ज़ेन, चीन 518116
व्हाट्सएप: प्लस 86 136 8261 9739
Skype: daisymold@outlook.com