

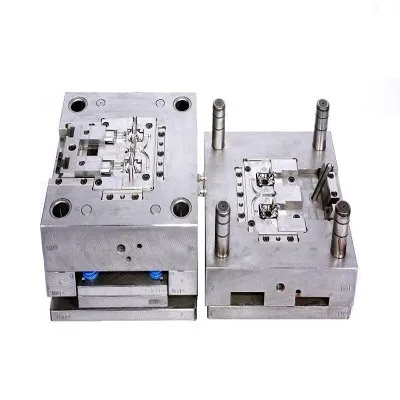








प्लास्टिक इंजेक्शन मोल्डिंग के लिए मोल्ड निर्माण में मिलिंग अनुप्रयोग
मिलिंग टेक्नोलॉजी प्लास्टिक के इंजेक्शन मोल्डिंग के लिए उपयोग किए जाने वाले मोल्ड्स के निर्माण में एक मौलिक भूमिका निभाती है, जो सटीक घटक बनाने के लिए बहुमुखी समाधान प्रदान करती है जो हमारे द्वारा दैनिक उपयोग किए जाने वाले उत्पादों को आकार देते हैं। मोल्ड घटक विनिर्माण में मिलिंग प्रक्रियाओं का व्यापक अनुप्रयोग विमान मशीनिंग, होल सिस्टम प्रोसेसिंग, कॉम्प्लेक्स प्रोफाइल मशीनिंग, जटिल स्थानिक सतह मशीनिंग और ग्रूव काटने के संचालन को शामिल करता है। ये क्षमताएं दुनिया भर में प्लास्टिक उद्योगों के इंजेक्शन मोल्डिंग के लिए मोल्ड घटकों के उत्पादन में सबसे व्यापक रूप से उपयोग की जाने वाली प्रसंस्करण तकनीक को मिलिंग बनाती हैं।
मिलिंग उपकरण और संचालन को समझना
मिलिंग कटर नामक विशेष कटिंग टूल का उपयोग करके मिलिंग मशीनों पर मिलिंग संचालन किया जाता है। मशीनिंग प्रक्रिया के दौरान, मिलिंग कटर प्राथमिक घूर्णी गति करता है, जबकि वर्कपीस कटर के सापेक्ष फ़ीड गति को निष्पादित करता है। मोल्ड निर्माण के लिए उपलब्ध मिलिंग मशीनों की सीमा में ऊर्ध्वाधर मिलिंग मशीन, क्षैतिज मिलिंग मशीन, गैन्ट्री मिलिंग मशीन, और टूल मिलिंग मशीनें शामिल हैं, जिसमें ऊर्ध्वाधर मिलिंग मशीनें विशेष रूप से प्लास्टिक मोल्ड उत्पादन सुविधाओं के इंजेक्शन मोल्डिंग में प्रचलित हैं।
मिलिंग मशीन वर्कटैबल्स पर वर्कपीस क्लैंपिंग सिस्टम फ्लैट - जबड़े के दृश्य, रोटरी वर्कटेबल्स और यूनिवर्सल इंडेक्सिंग हेड सहित विभिन्न तरीकों को नियोजित करते हैं। आमतौर पर प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग में पाई जाने वाली बड़ी वर्कपीस सतहों के लिए, चुंबकीय चक प्रभावी निर्धारण समाधान प्रदान करते हैं। उपयुक्त मिलिंग कटर का चयन विशिष्ट मशीनिंग आवश्यकताओं पर निर्भर करता है, विभिन्न मोल्ड सुविधाओं के लिए अनुकूलित विभिन्न कटर डिज़ाइन के साथ।
विविध कटर कॉन्फ़िगरेशन से लैस परंपरागत मिलिंग मशीनें सफलतापूर्वक क्षैतिज सतहों, ऊर्ध्वाधर सतहों, झुकी हुई सतहों, चरणबद्ध सतहों, दाएं - कोण ग्रूव्स, टी - आकार के ग्रूव्स, और ड्वेटेल ग्रूव्स के लिए आवश्यक हैं। जबकि घुमावदार सतह मिलिंग को आमतौर पर इष्टतम परिणामों के लिए सीएनसी मिलिंग मशीनों की आवश्यकता होती है, पारंपरिक मशीनें कई मानक संचालन के लिए मूल्यवान बनी रहती हैं।

मिलिंग मशीन क्षमता
मल्टी - टूथ डिज़ाइन उच्च कटिंग गति को सक्षम करता है
सटीकता का स्तर IT7 से लेकर IT9 तक है
Ra=1.6 से 6.3μm के बीच सतह खुरदरापन
रफिंग के लिए उपयुक्त, अर्ध - परिष्करण, और परिष्करण
असंतुलित कटिंग एक्शन टूल वियर को कम करता है
मल्टी - मिलिंग कटर का टूथ डिज़ाइन कई काटने वाले किनारों को काटने की प्रक्रिया के दौरान एक साथ संलग्न करने में सक्षम बनाता है। यह विशेषता, विस्तारित कुल कटिंग एज लंबाई के साथ संयुक्त, उच्च मिलिंग गति और बड़े कटिंग मापदंडों के लिए अनुमति देता है, जिसके परिणामस्वरूप बेहतर धातु हटाने की दक्षता होती है। नतीजतन, मिलिंग संचालन प्लास्टिक मोल्ड निर्माण वातावरण के इंजेक्शन मोल्डिंग में असाधारण उत्पादकता प्रदर्शित करता है।
उपलब्ध मिलिंग कटर की व्यापक विविधता मोल्ड बनाने के लिए व्यापक प्रसंस्करण क्षमताओं को महत्वपूर्ण प्रदान करती है। मानक मिलिंग संचालन आम तौर पर IT7 से लेकर IT9 तक सटीकता का स्तर प्राप्त करते हैं, जिसमें ra=1.6 से 6.3μm के बीच सतह खुरदरापन मूल्यों के साथ होता है। ये विनिर्देश किसी न किसी मशीनिंग, सेमी - फिनिशिंग के लिए मिलिंग को उपयुक्त बनाते हैं, और प्लास्टिक टूलींग उत्पादन के इंजेक्शन मोल्डिंग में आवश्यक संचालन की आवश्यकता होती है।
एक मिलिंग कटर में प्रत्येक अत्याधुनिक धार काटने के किनारे और वर्कपीस के बीच सीमित संपर्क समय के साथ, कटिंग एक्शन को काटने का अनुभव करता है। पर्याप्त कटर बॉडी वॉल्यूम अनुकूल शीतलन की स्थिति प्रदान करता है, कम टूल पहनने और विस्तारित कटर जीवन में योगदान देता है। यह विशेषता प्लास्टिक मोल्ड निर्माण के इंजेक्शन मोल्डिंग के मांग वातावरण में विशेष रूप से लाभप्रद साबित होती है, जहां उपकरण दीर्घायु उत्पादन लागत को सीधे प्रभावित करता है।
मिलिंग संचालन के दौरान, एक साथ लगे हुए किनारों को काटने की संख्या लगातार भिन्न होती है, और प्रत्येक अत्याधुनिक एज मोटाई को बदलने का अनुभव करता है। इन विविधताओं के परिणामस्वरूप कटिंग बलों में उतार -चढ़ाव होता है जो वर्कपीस और कटिंग किनारों के बीच कंपन को प्रेरित कर सकता है। इस तरह की गतिशील परिस्थितियां प्राप्त करने योग्य कटिंग गति को सीमित करती हैं और प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग में उपयोग किए जाने वाले मशीनीकृत घटकों की अंतिम गुणवत्ता को प्रभावित करती हैं।
परिधीय मिलिंग
ऊर्ध्वाधर सतह मिलिंग परिधीय मिलिंग संचालन के लिए बेलनाकार कटरों को रोजगार देती है। यह विधि उच्च परिशुद्धता के साथ ऊर्ध्वाधर सतहों, खांचे और प्रोफाइल बनाने के लिए विशेष रूप से प्रभावी है। कटर की धुरी वर्कपीस सतह के समानांतर बनी हुई है, जिससे सटीक गहराई नियंत्रण और सुसंगत सतह खत्म होने की अनुमति मिलती है।
चालाक
क्षैतिज सतहें फेस मिलिंग के लिए फेस मिल्स या एंड मिल्स का उपयोग करती हैं। फेस मिलिंग एक साथ अधिक दांतों को संलग्न करता है, छोटे चिप मोटाई भिन्नता का अनुभव करता है, और बड़े संपर्क क्षेत्रों को बनाए रखता है। फेस मिल्स में वाइपर दांत शामिल हैं जो सतह परिष्करण कार्रवाई प्रदान करते हैं, मोल्ड घटकों के लिए महत्वपूर्ण मशीनीकृत सतहों की गुणवत्ता को बढ़ाते हैं।
मोल्ड घटक उत्पादन में ऊर्ध्वाधर मिलिंग
मोल्ड घटकों के लिए पारंपरिक मिलिंग संचालन के भीतर, ऊर्ध्वाधर मिलिंग मशीनों और यूनिवर्सल टूल मिलिंग मशीनों पर किए गए ऊर्ध्वाधर मिलिंग सबसे बड़े पैमाने पर लागू तकनीक का प्रतिनिधित्व करती हैं। रिक्त भागों और प्लेट की खुरदरी मशीनिंग - टाइप घटक कभी -कभी क्षैतिज मिलिंग मशीनों और गैन्ट्री मिलिंग मशीनों का उपयोग करते हैं। प्लास्टिक के इंजेक्शन मोल्डिंग में मानक मोल्ड ठिकानों के व्यापक रूप से गोद लेने से टेम्पलेट घटकों के लिए मशीनिंग आवश्यकताओं को काफी कम कर दिया गया है।
नतीजतन, पारंपरिक मिलिंग मशीनें मुख्य रूप से मध्यम सटीक आवश्यकताओं के साथ मोटे मशीनिंग संचालन या प्रसंस्करण क्षेत्रों की सेवा करती हैं। मिलिंग प्रौद्योगिकी का विकास प्लास्टिक निर्माण के इंजेक्शन मोल्डिंग में विकास के साथ आगे बढ़ रहा है। आधुनिक मिलिंग केंद्रों में उन्नत सुविधाएँ शामिल हैं जैसे कि उच्च - स्पीड स्पिंडल, स्वचालित टूल चेंजर्स, और परिष्कृत शीतलन प्रणाली जो उत्पादकता और सटीक दोनों को बढ़ाती हैं। ये तकनीकी सुधार सीधे प्लास्टिक अनुप्रयोगों के समकालीन इंजेक्शन मोल्डिंग के लिए आवश्यक जटिल मोल्ड घटकों के उत्पादन को लाभान्वित करते हैं।

मिलिंग अनुप्रयोगों के व्यावहारिक उदाहरण
पार्श्व कोर - प्लास्टिक मोल्ड्स के इंजेक्शन मोल्डिंग में तंत्र को खींचने से कोर निष्कर्षण के लिए पार्श्व आंदोलन को प्राप्त करने के लिए स्लाइडर घटकों की आवश्यकता होती है। यह कार्यक्षमता अनुप्रस्थ स्लाइड खांचे के भीतर काम करने वाले स्लाइडर्स की मांग करती है। इन खांचे में आमतौर पर उच्च पहनने के प्रतिरोध और कम सतह खुरदरापन मूल्यों की आवश्यकता होती है।
प्रसंस्करण और विधानसभा जटिलता को कम करते हुए पर्याप्त पहनने के प्रतिरोध को सुनिश्चित करने के लिए, निर्माता शायद ही कभी मशीन स्लाइड खांचे को सीधे टेम्पलेट में करते हैं। इसके बजाय, वे टेम्प्लेट में आयताकार स्लॉट बनाते हैं और इन स्लॉट्स के भीतर स्लाइड के लिए स्लाइड नाली दबाव ब्लॉक को सुरक्षित करते हैं, जो स्लाइडर आंदोलन के लिए मार्गदर्शक चैनल बनाते हैं। दोनों स्लाइड ग्रूव प्रेशर ब्लॉक और स्लाइडर्स पार्श्व बिदाई के भीतर महत्वपूर्ण घटकों का गठन करते हैं और कोर - प्लास्टिक संचालन के इंजेक्शन मोल्डिंग के लिए आवश्यक तंत्र को खींचते हैं।
एक विशिष्ट स्लाइड ग्रूव प्रेशर ब्लॉक एक अपेक्षाकृत सरल संरचना प्रस्तुत करता है, जो अपने मूल हेक्साहेड्रल रूप में 40 मिमी × 15 मिमी × 10 मिमी को मापता है, बढ़ते शिकंजा के लिए - छेद के माध्यम से दो काउंटरकंक को शामिल करता है। इसकी संरचनात्मक सादगी के बावजूद, मुख्य रूप से सपाट सतहों और छेद सुविधाओं से मिलकर, घटक स्लाइडर के साथ संभोग सतहों पर उच्च परिशुद्धता की मांग करता है, साथ ही कठोर कठोरता की आवश्यकताओं के साथ।
विनिर्माण प्रक्रिया
- हेक्सागोनल रूप बनाने के लिए किसी न किसी मिलिंग
- सेमी - सटीक सतहों के लिए मिलिंग खत्म
- ड्रिलिंग काउंटर्सकंक स्क्रू होल
- निर्दिष्ट कठोरता प्राप्त करने के लिए गर्मी उपचार
- आयामी सटीकता के लिए सतह पीस
गुणवत्ता आवश्यकताएँ
संभोग सतहों पर उच्च परिशुद्धता
कम सतह खुरदरापन मान
कठोर कठोरता विनिर्देश
कठोर गुणवत्ता नियंत्रण निरीक्षण
स्लाइड ग्रूव दबाव ब्लॉकों के लिए सटीक आवश्यकताएं बुनियादी आयामी सटीकता से परे फैली हुई हैं। सतह खत्म गुणवत्ता सीधे प्लास्टिक उत्पादन चक्रों के इंजेक्शन मोल्डिंग के दौरान स्लाइडिंग तंत्र के चिकनी संचालन को प्रभावित करती है। अपर्याप्त सतह की गुणवत्ता से समय से पहले पहनने, घर्षण में वृद्धि, और उच्च - वॉल्यूम उत्पादन रन के दौरान संभावित मोल्ड क्षति हो सकती है। इसलिए, निर्माता मशीनिंग प्रक्रिया में कठोर गुणवत्ता नियंत्रण उपायों को लागू करते हैं, जिसमें मध्यवर्ती निरीक्षण और समन्वय मापने वाली मशीनों का उपयोग करके अंतिम सत्यापन शामिल हैं।
स्लाइडर घटक मिलिंग संचालन

मुख्य प्रक्रमन चरण
रफ और सेमी - जाली रिक्त स्थान की मिलिंग खत्म
साइड कोर के लिए मशीनिंग गोल आयताकार जेब
ड्रिलिंग और बोरिंग एंगल्ड गाइड पिलर होल
गर्मी उपचार और सटीक पीस
अंतिम सतह खत्म के लिए लैपिंग
स्लाइडर्स में आमतौर पर प्लानर और बेलनाकार सतहों से बनी ठोस संरचनाएं शामिल होती हैं, जिसमें उच्च - सटीक झुकाव वाले सतहों की विशेषता होती है और सख्त सहिष्णुता आवश्यकताओं के साथ काम करने वाली सतहों को गाइड किया जाता है। जब पार्श्व कोर - खींचने वाले तंत्र स्लाइडर डिजाइनों के साथ एकीकृत होते हैं, तो घटक अतिरिक्त रूप से पार्श्व बनाने वाली सतहों को शामिल करते हैं। यांत्रिक प्रसंस्करण को सटीक पारस्परिक स्थिति सहिष्णुता को बनाए रखते हुए और प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग में विश्वसनीय संचालन के लिए आवश्यक कम सतह खुरदरापन मूल्यों को प्राप्त करते हुए आयामी सटीकता सुनिश्चित करनी चाहिए।
ठेठ मोल्ड डिजाइनों में सचित्र के रूप में एक एंगल्ड गाइड पिलर होल को शामिल करते हुए एक स्लाइडर पर विचार करें। मशीनिंग प्रक्रिया को मुख्य रूप से विभिन्न विमानों की प्रसंस्करण सटीकता और सतह खुरदरापन को सुनिश्चित करना चाहिए, साथ ही साइड कोर को सुरक्षित करने के लिए गोल आयताकार जेब की स्थिति सटीकता और आयामी आवश्यकताओं के साथ। जबकि एंगल्ड गाइड पिलर होल डायमेंशनल सटीकता आवश्यकताएं एंगल्ड गाइड पिलर के साथ बड़े काम करने वाली मंजूरी के कारण मध्यम बनी हुई हैं, प्राथमिक उद्देश्य में कोर - मोल्ड ओपनिंग मूवमेंट के पीछे मोशन लैग्स को सुनिश्चित करना शामिल है।
इस कार्यात्मक आवश्यकता को प्राप्त करना प्रसंस्करण के दौरान एंगल्ड गाइड पिलर होल के लिए उच्च स्थिति सटीकता की मांग करता है। डिजाइन को एंगल्ड गाइड पिलर होल की आंतरिक छेद सतह और एंगल्ड गाइड पिलर की बाहरी बेलनाकार सतह के बीच फिसलने के संपर्क की आवश्यकता होती है। नतीजतन, आंतरिक सतह बेहतर खुरदरापन विशेषताओं और ऊंचे कठोरता के स्तर की मांग करती है।
स्लाइडर्स गर्मी के उपचार से गुजरते हैं, इसके बाद हीट ट्रीटमेंट को सही करने के लिए आंतरिक छेद पीसने के बाद - प्रेरित विकृतियां और सतह खुरदरापन को कम करते हैं। वैकल्पिक प्रसंस्करण विधियों में एंगल्ड गाइड पिलर होल के लिए वायर ईडीएम शामिल हैं, जिसमें प्री - गर्मी उपचार से पहले वायर थ्रेडिंग छेद की ड्रिलिंग की आवश्यकता होती है, इसके बाद वायर कटिंग ऑपरेशंस पोस्ट - हीट ट्रीटमेंट, हालांकि इस दृष्टिकोण की विस्तृत चर्चा वर्तमान स्कोप से परे फैली हुई है।
स्लाइडर आवश्यकताओं और कार्यात्मक विश्लेषण के आधार पर, प्रसंस्करण वर्कफ़्लो कई महत्वपूर्ण चरणों को शामिल करता है। प्रारंभिक संचालन में रफ और सेमी - स्लाइडर बाहरी ज्यामिति स्थापित करने के लिए जाली रिक्त स्थान की मिलिंग शामिल है। इसके बाद, मशीनिंग साइड कोर फिक्सेशन के लिए गोल आयताकार जेब बनाता है। यह प्रक्रिया एंगल्ड गाइड पिलर होल के ड्रिलिंग और बोरिंग (या मिलिंग) के साथ जारी है, इसके बाद रिटर्न स्प्रिंग होल और दो स्क्रू होल को निर्दिष्ट आयामों के लिए मशीनीकृत किया जाता है। पोस्ट - हीट ट्रीटमेंट ऑपरेशंस में ऊपरी और निचले विमानों को पीसना, गाइड सतहों, पार्श्व सतहों, अंत चेहरे और आवश्यक सतहों को आवश्यक आयामों में पीसना शामिल है। अंतिम संचालन में प्लास्टिक मोल्ड कार्यक्षमता के इंजेक्शन मोल्डिंग के लिए महत्वपूर्ण सतह खुरदरापन मानों को प्राप्त करने के लिए एंगल्ड गाइड पिलर छेद शामिल हैं।
स्लाइडर मशीनिंग की जटिलता प्लास्टिक उत्पादन के आधुनिक इंजेक्शन मोल्डिंग की मांग की आवश्यकताओं को दर्शाती है। प्रत्येक सतह को हजारों या लाखों उत्पादन चक्रों में उचित मोल्ड ऑपरेशन सुनिश्चित करने के लिए विशिष्ट सहिष्णुता को पूरा करना चाहिए। उन्नत विनिर्माण सुविधाएं सेटअप परिवर्तनों को कम करने और कई विशेषताओं में स्थितीय सटीकता बनाए रखने के लिए बहु - अक्ष सीएनसी मशीनिंग केंद्रों को नियोजित करती हैं। यह दृष्टिकोण संचयी त्रुटियों को कम करता है और उच्च - वॉल्यूम उत्पादन वातावरण में लगातार गुणवत्ता सुनिश्चित करता है।
वेज ब्लॉक विनिर्माण प्रक्रियाएँ

वेज ब्लॉक फ़ंक्शन
वेज ब्लॉक लॉक लेटरल कोर - बंद मोल्ड की स्थिति में स्लाइडर्स को खींचते हुए, मोल्डिंग प्रक्रिया के दौरान स्लाइडर रिट्रीट को रोकते हैं।
उनके इच्छुक सतह कोण आम तौर पर 2 डिग्री से 3 डिग्री तक एंगल्ड गाइड पिलर कोणों से अधिक होते हैं, इंजेक्शन मोल्डिंग चक्र के दौरान सकारात्मक लॉकिंग एक्शन सुनिश्चित करते हैं।
वेज ब्लॉक पार्श्व कोर - बंद मोल्ड की स्थिति में स्लाइडर्स को खींचने के लिए कार्य करते हैं, प्लास्टिक संचालन के इंजेक्शन मोल्डिंग में मोल्डिंग प्रक्रिया के दौरान स्लाइडर रिट्रीट को रोकते हैं। उनके इच्छुक सतह कोण आमतौर पर एंगल्ड गाइड पिलर कोणों से 2 डिग्री से 3 डिग्री से अधिक होते हैं, जो सकारात्मक लॉकिंग एक्शन सुनिश्चित करते हैं। एक प्रतिनिधि वेज ब्लॉक डिज़ाइन में एक आयताकार बॉस के माध्यम से स्थिति की सुविधा है, जिसमें - स्लॉट्स के माध्यम से संलग्न दो chamfers के साथ टेम्पलेट में संलग्न होते हैं, जो कठोर बढ़ते के लिए दो शिकंजा द्वारा सुरक्षित होते हैं।
वेज ब्लॉक प्रोफाइल, एंगल्ड गाइड पिलर फिक्सिंग होल और स्क्रू होल को छोड़कर, पूरी तरह से प्लानर सतहों के होते हैं। एक ज्यामितीय दृष्टिकोण से, मिलिंग संचालन पूरी तरह से घटक निर्माण को पूरा कर सकता है। स्पष्ट संरचनात्मक सादगी के बावजूद, मिलिंग प्रक्रिया कई सेटअपों से जुड़ी चुनौतियों को प्रस्तुत करती है जो उत्पादन को जटिल करती हैं। इसके अतिरिक्त, वेज ब्लॉक के लिए कड़े कठोरता की आवश्यकताएं प्रसंस्करण जटिलता को और बढ़ाती हैं।
वेज ब्लॉक प्रोसेसिंग समानताएं स्लाइडर विनिर्माण वर्कफ़्लो। प्रारंभिक संचालन में बाहरी वेज ब्लॉक ज्यामिति स्थापित करने के लिए किसी न किसी और अर्ध - फिनिश के मिलिंग को शामिल किया गया है। इन कार्यों के दौरान, पोजिशनिंग बॉस शीर्ष सतहों, सामने और पीछे की ऊर्ध्वाधर सतहों, झुकाव सतहों, और पार्श्व सतहों को पीसने भत्ते को बनाए रखते हैं, जबकि अन्य क्षेत्र मिलिंग के माध्यम से अंतिम आयाम प्राप्त करते हैं। बाद के संचालन में ड्रिलिंग और बोरिंग (या मिलिंग) एंगल्ड गाइड पिलर फिक्सिंग छेद और दो स्क्रू होल को निर्दिष्ट आयामों में शामिल किया गया है। गर्मी उपचार के बाद, पीस ऑपरेशन बॉस ऊपरी विमानों, पार्श्व सतहों, सामने और पीछे की ऊर्ध्वाधर सतहों और आवश्यक आयामों के लिए झुकाव सतहों को समाप्त करते हैं। एंगल्ड गाइड पिलर होल की अंतिम लैपिंग प्लास्टिक मोल्ड प्रदर्शन के इंजेक्शन मोल्डिंग के लिए आवश्यक घटक विनिर्देशों को प्राप्त करती है।
जटिल मोल्ड घटकों के लिए उन्नत मिलिंग रणनीतियाँ
प्लास्टिक के आधुनिक इंजेक्शन मोल्डिंग में तेजी से परिष्कृत मोल्ड डिजाइनों की मांग की जाती है, जिसमें जटिल शीतलन चैनल, अनुरूप शीतलन प्रणाली और जटिल भाग ज्यामितीय शामिल होते हैं। ये आवश्यकताएं मिलिंग तकनीक को उच्च - स्पीड मशीनिंग, ट्रोकॉइडल मिलिंग, और अनुकूली समाशोधन तकनीकों सहित अधिक उन्नत रणनीतियों की ओर धकेलती हैं।
उच्च - स्पीड मशीनिंग
20,000 आरपीएम से अधिक स्पिंडल की गति पर काम करना, बेहतर सतह को बनाए रखते हुए कुशल सामग्री को हटाने में सक्षम करना ऑप्टिकल - इंजेक्शन मोल्डिंग अनुप्रयोगों में उपयोग किए जाने वाले गुणवत्ता वाले ढाला भागों के लिए महत्वपूर्ण है।
ट्रॉचॉइडल मिलिंग
मोल्ड निर्माण में सामान्य गहरी गुहा मशीनिंग आम के लिए विशेष रूप से प्रभावी। यह तकनीक परिपत्र टूल पथों को नियोजित करती है जो लगातार चिप लोड को बनाए रखते हैं, टूल पहनने को कम करते हैं और गहरी कटौती को सक्षम करते हैं।
अनुकूली समाशोधन
गतिशील रूप से तात्कालिक सामग्री सगाई के आधार पर कटिंग मापदंडों को समायोजित करता है, अत्यधिक भार से उपकरणों की रक्षा करते हुए हटाने की दर का अनुकूलन करता है, जटिल ज्यामितीयों के लिए आदर्श।

गहरी पसलियों या पतली दीवारों की आवश्यकता वाले प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग के लिए, अनुकूली समाशोधन उपकरण विक्षेपण या टूटने के बिना ज्यामिति की मांग को प्राप्त करने के लिए आवश्यक नियंत्रण प्रदान करता है। परिणामी यूनिफ़ॉर्म टूल एंगेजमेंट अचानक लोड स्पाइक्स को रोकता है जो महंगे कटिंग टूल को नुकसान पहुंचा सकता है या आयामी सटीकता से समझौता कर सकता है। इन उन्नत रणनीतियों ने मोल्ड निर्माण में क्रांति ला दी है, जो जटिल ज्यामितीयों के उत्पादन को सक्षम करता है जो पहले असंभव या आर्थिक रूप से अक्षम्य थे।
सतह बनावट और परिष्करण संचालन
बुनियादी ज्यामिति निर्माण से परे, मिलिंग संचालन प्लास्टिक मोल्ड्स के इंजेक्शन मोल्डिंग में सतह की बनावट आवश्यकताओं में महत्वपूर्ण योगदान देता है। बनावट वाली सतहें भाग सौंदर्यशास्त्र को बढ़ाती हैं, पकड़ विशेषताओं में सुधार करती हैं, और ढाले हुए उत्पादों में मामूली सतह खामियों को मुखौटा कर सकती हैं। विशिष्ट बॉल - अंत मिल्स सरल रैखिक बनावट से लेकर जटिल तीन - आयामी पैटर्न तक नियंत्रित सतह पैटर्न बनाते हैं जो पारंपरिक परिष्करण विधियों के माध्यम से असंभव साबित होंगे।
प्लास्टिक के इंजेक्शन मोल्डिंग में मिल्ड सतह की गुणवत्ता और अंतिम भाग की उपस्थिति के बीच संबंध को कम नहीं किया जा सकता है। सतह की अनियमितताएं सीधे ढाला भागों में स्थानांतरित होती हैं, जिससे संभवतः पूरे उत्पादन की अस्वीकृति होती है। इसलिए, संचालन परिष्करण
किसी न किसी मिलिंग के बाद महत्वपूर्ण महत्व ग्रहण करता है। सेमी - फिनिशिंग पास अंतिम फिनिशिंग कट के लिए पर्याप्त सामग्री बनाए रखते हुए किसी न किसी मशीनिंग से स्कैलप मार्क्स निकालें। ये मध्यवर्ती संचालन बाद के चमकाने के संचालन के माध्यम से दर्पण खत्म करने के लिए नींव स्थापित करते हैं।
प्रगतिशील परिष्करण रणनीतियों ने दूरी और बारीक कटिंग मापदंडों को धीरे -धीरे सतह की गुणवत्ता को परिष्कृत करने के लिए घटते चरण - को कम किया। यह दृष्टिकोण प्लास्टिक लेंस उत्पादन के इंजेक्शन मोल्डिंग में उपयोग किए जाने वाले ऑप्टिकल मोल्ड्स के लिए विशेष रूप से महत्वपूर्ण साबित होता है, जहां नैनोमीटर में मापी गई सतह विचलन ऑप्टिकल प्रदर्शन को प्रभावित कर सकते हैं। उन्नत सीएएम सॉफ्टवेयर इष्टतम उपकरण पथों की गणना करता है जो उचित मशीनिंग समय को बनाए रखते हुए सतह विचलन को कम करते हैं।


अन्य विनिर्माण प्रक्रियाओं के साथ एकीकरण
प्लास्टिक मोल्ड मैन्युफैक्चरिंग वर्कफ़्लो के इंजेक्शन मोल्डिंग के भीतर मिलिंग ऑपरेशन शायद ही कभी अलगाव में मौजूद हैं। सफल मोल्ड उत्पादन के लिए मिलिंग, टर्निंग, पीस, ईडीएम और असेंबली ऑपरेशंस के बीच सहज एकीकरण की आवश्यकता होती है। यह एकीकरण विभिन्न विनिर्माण विधियों में आयामी स्थिरता सुनिश्चित करने के लिए सावधानीपूर्वक प्रक्रिया की योजना की मांग करता है।
विशिष्ट मोल्ड विनिर्माण वर्कफ़्लो
सामग्री तैयारी
मोल्ड बेस सामग्री का चयन और तैयारी, आमतौर पर उचित कठोरता विशेषताओं के साथ उपकरण स्टील्स
किसी न किसी मिलिंग
सामग्री हटाने की दर पर जोर देने और बुनियादी ज्यामिति की स्थापना के साथ मोल्ड घटकों की प्रारंभिक आकार
उष्मा उपचार
वांछित सामग्री कठोरता और गुणों को प्राप्त करने के लिए नियंत्रित हीटिंग और शीतलन प्रक्रियाएं
मिलिंग खत्म करना
अंतिम आयाम और सतह विशेषताओं को प्राप्त करने के लिए सटीक मशीनिंग संचालन
पीस और ईडीएम
अंतिम सतह परिष्करण और सटीकता विशेष उपकरणों का उपयोग करके निर्माण करती है
विधानसभा और परीक्षण
परिनियोजन से पहले घटक विधानसभा, संरेखण सत्यापन और कार्यात्मक परीक्षण
उदाहरण के लिए, प्रारंभिक मिलिंग संचालन के दौरान स्थापित संदर्भ सतहों ने बाद में पीसने या ईडीएम संचालन के लिए डेटम के रूप में काम किया, मोल्ड कार्यक्षमता के लिए महत्वपूर्ण ज्यामितीय संबंधों को बनाए रखा। किसी न किसी मिलिंग और हीट ट्रीटमेंट के बीच समन्वय मोल्ड निर्माण में विशेष चुनौतियां प्रस्तुत करता है। किसी न किसी मिलिंग के दौरान सामग्री हटाने से अवशिष्ट तनाव पैदा होता है जो गर्मी उपचार के दौरान विकृति का कारण बन सकता है।
आधुनिक विनिर्माण सुविधाएं तेजी से एकल सेटअप के भीतर कई प्रक्रियाओं के संयोजन में एकीकृत विनिर्माण कोशिकाओं को अपनाती हैं। ये सिस्टम मध्यवर्ती हैंडलिंग के बिना जटिल मोल्ड घटकों की पूर्ण मशीनिंग को सक्षम करते हैं, स्थितिगत त्रुटियों को कम करते हैं और दक्षता में सुधार करते हैं। असाधारण सटीकता की मांग करने वाले प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग के लिए, इस तरह के एकीकृत दृष्टिकोण वैश्विक बाजारों में प्रतिस्पर्धी लाभ बनाए रखने के लिए आवश्यक साबित होते हैं।
गुणवत्ता नियंत्रण और माप विचार

प्रमुख माप प्रौद्योगिकी
समन्वय माप मशीनें (सीएमएम)
माइक्रोन - स्तर परिशुद्धता के साथ जटिल ज्यामिति का 3 डी माप
ऑप्टिकल प्रोफाइलोमीटर
गैर - सतह खुरदरापन और स्थलाकृति माप से संपर्क करें
- प्रक्रिया जांच में
मशीनिंग संचालन के दौरान वास्तविक - समय आयामी सत्यापन
सांख्यिकीय प्रक्रिया नियंत्रण
स्थिरता के लिए विनिर्माण प्रक्रियाओं की निगरानी और विश्लेषण
प्लास्टिक मोल्ड घटकों के इंजेक्शन मोल्डिंग के लिए मिलिंग सटीकता सुनिश्चित करने के लिए विनिर्माण प्रक्रियाओं में व्यापक गुणवत्ता नियंत्रण की आवश्यकता होती है। - में मिलिंग मशीनों के साथ एकीकृत टच जांच का उपयोग करके प्रक्रिया माप वास्तविक - महत्वपूर्ण आयामों का समय सत्यापन सक्षम करते हैं। ये सिस्टम स्वचालित रूप से टूल वियर और थर्मल प्रभावों के लिए क्षतिपूर्ति करते हैं, विस्तारित उत्पादन रन में आयामी स्थिरता बनाए रखते हैं।
पोस्ट - प्रक्रिया निरीक्षण CAD मॉडल के खिलाफ जटिल तीन - आयामी ज्यामिति को सत्यापित करने में सक्षम समन्वय मापने वाली मशीनों को नियोजित करता है। कई घटकों को शामिल करने वाले प्लास्टिक मोल्ड्स के इंजेक्शन मोल्डिंग के लिए, ये माप उचित विधानसभा और कार्यक्षमता सुनिश्चित करते हैं। सांख्यिकीय प्रक्रिया नियंत्रण तकनीक आयामी रुझानों को ट्रैक करती है, भागों को सहिष्णुता सीमा से अधिक से पहले सक्रिय समायोजन को सक्षम करती है।
सतह खत्म माप मोल्ड निर्माण में अद्वितीय चुनौतियां प्रस्तुत करता है। पारंपरिक संपर्क विधियाँ पॉलिश की गई सतहों को नुकसान पहुंचाती हैं, जबकि नॉन - संपर्क ऑप्टिकल तरीके तेजी से प्रदान करते हैं, गैर - विनाशकारी विश्लेषण। ये सिस्टम अतिरिक्त परिष्करण के लिए विस्तृत सतह मानचित्र उत्पन्न करते हैं, जो अतिरिक्त परिष्करण की आवश्यकता वाले क्षेत्रों को उजागर करते हैं, प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग के लिए आवश्यक निर्दिष्ट सतह गुणों को प्राप्त करने की पुनरावृत्ति प्रक्रिया को सुव्यवस्थित करते हैं।
सहिष्णुता विचार
मोल्ड घटकों को आम तौर पर महत्वपूर्ण सुविधाओं के लिए ± 0.01 मिमी से ± 0.005 मिमी से लेकर आयामी सहिष्णुता की आवश्यकता होती है। संभोग घटकों के बीच स्थिति सहिष्णुता अक्सर इंजेक्शन मोल्डिंग चक्र के दौरान उचित कार्यक्षमता सुनिश्चित करने के लिए 0.02 मिमी से कम पर निर्दिष्ट की जाती है। इन तंग सहिष्णुता को विनिर्माण वर्कफ़्लो में कठोर गुणवत्ता नियंत्रण प्रक्रियाओं और उन्नत माप प्रौद्योगिकियों की आवश्यकता होती है।
मिलिंग संचालन में आर्थिक विचार
मिलिंग संचालन का अर्थशास्त्र प्लास्टिक मोल्ड उत्पादन के इंजेक्शन मोल्डिंग में समग्र लागतों को काफी प्रभावित करता है। टूल चयन में कटौती उपकरण जीवन और उत्पादकता लाभ के खिलाफ प्रारंभिक लागतों को संतुलित करती है। जबकि प्रीमियम कार्बाइड या सिरेमिक टूल उच्च कीमतों को कमांड करते हैं, उनके विस्तारित जीवन और बेहतर कटिंग पैरामीटर अक्सर कम डाउनटाइम के माध्यम से निवेश को सही ठहराते हैं और भाग की गुणवत्ता में सुधार करते हैं।
लागत अनुकूलन कारक
इष्टतम कटिंग पैरामीटर संतुलन गति और उपकरण जीवन
मशीनिंग समय को कम करने के लिए टूलपैथ अनुकूलन
मोल्ड जटिलता और उत्पादन की मात्रा के आधार पर सामग्री चयन
मशीन चयन मिलान भाग जटिलता और सहिष्णुता आवश्यकताओं
मॉड्यूलर फिक्सिंग सिस्टम के माध्यम से सेटअप समय में कमी
अनियोजित डाउनटाइम को कम करने के लिए निवारक रखरखाव
उत्पादकता वृद्धि रणनीतियाँ
कम चक्र के समय के लिए उच्च - गति मशीनिंग
मल्टी - कम सेटअप में भागों को पूरा करने के लिए अक्ष मशीनिंग
अप्राप्य ऑपरेशन के लिए स्वचालित उपकरण बदल रहा है
अनुकूलित टूलपैथ के लिए उन्नत सीएएम सॉफ्टवेयर
रियल - स्क्रैप को रोकने के लिए टाइम टूल वियर मॉनिटरिंग
बस - इन इन्वेंटरी को कम करने के लिए - समय सामग्री वितरण में
मशीन समय अनुकूलन के लिए मापदंडों और सतह की गुणवत्ता की आवश्यकताओं के बीच सावधानीपूर्वक संतुलन की आवश्यकता होती है। आक्रामक पैरामीटर मशीनिंग समय को कम करते हैं लेकिन व्यापक परिष्करण संचालन की आवश्यकता हो सकती है। इसके विपरीत, रूढ़िवादी पैरामीटर मशीनिंग समय का विस्तार करते हैं लेकिन संभावित रूप से माध्यमिक संचालन को समाप्त करते हैं। सफल निर्माता विभिन्न सामग्रियों के लिए इष्टतम मापदंडों का दस्तावेजीकरण करने वाले प्रक्रिया डेटाबेस विकसित करते हैं और प्लास्टिक टूलिंग के इंजेक्शन मोल्डिंग में सामान्य ज्यामितीय।
गैर -- उत्पादन घंटे के दौरान मानव रहित मशीनिंग की ओर रुझान महत्वपूर्ण आर्थिक लाभ प्रदान करता है। स्वचालित टूल चेंजर्स, चिप मैनेजमेंट सिस्टम और एडेप्टिव कंट्रोल विस्तारित स्वायत्त संचालन को सक्षम करते हैं। प्लास्टिक मोल्ड उत्पादन के उच्च - वॉल्यूम इंजेक्शन मोल्डिंग के लिए, ये क्षमताएं कम श्रम लागत और बेहतर मशीन उपयोग दरों के माध्यम से प्रतिस्पर्धी लाभ प्रदान करती हैं।
मिलिंग प्रौद्योगिकी में विकास
उभरती हुई प्रौद्योगिकियां प्लास्टिक मोल्ड निर्माण के इंजेक्शन मोल्डिंग के लिए मिलिंग क्षमताओं को आगे बढ़ाती हैं। योजक और घटाव प्रक्रियाओं के संयोजन से हाइब्रिड मशीनें पहले से असंभव ज्यामिति के निर्माण को सक्षम करती हैं। ये सिस्टम अंतिम आयामों के लिए मिलिंग से पहले विशिष्ट क्षेत्रों में सामग्री जमा करते हैं, कूलिंग चैनलों और संरचनात्मक अनुकूलन के लिए नए डिजाइन स्वतंत्रता की पेशकश करते हैं।
आर्टिफिशियल इंटेलिजेंस इंटीग्रेशन प्रोसेस ऑप्टिमाइज़ेशन में क्रांतिकारी सुधार का वादा करता है। मशीन लर्निंग एल्गोरिदम मशीनिंग मापदंडों के विशाल डेटाबेस का विश्लेषण करते हैं, ज्यामितीय समानता के आधार पर नए घटकों के लिए इष्टतम सेटिंग्स की भविष्यवाणी करते हैं। ये सिस्टम वास्तविक परिणामों के आधार पर लगातार अपनी सिफारिशों को परिष्कृत करते हैं, जिससे स्व -- प्लास्टिक अनुप्रयोगों के इंजेक्शन मोल्डिंग के लिए आदर्श निर्माण प्रक्रियाओं में सुधार होता है।
सतत विनिर्माण पहल न्यूनतम मात्रा स्नेहन और क्रायोजेनिक शीतलन प्रणालियों के विकास को चलाती है। ये प्रौद्योगिकियां उपकरण जीवन और सतह की गुणवत्ता में सुधार करते हुए पर्यावरणीय प्रभाव को कम करती हैं। चूंकि प्लास्टिक उद्योगों के इंजेक्शन मोल्डिंग बढ़ते पर्यावरणीय नियमों का सामना करते हैं, ऐसे विकास स्थिरता लक्ष्यों को पूरा करते हुए प्रतिस्पर्धा बनाए रखने के लिए आवश्यक साबित होते हैं।
टूल सामग्री को काटने का विकास प्राप्त करने योग्य ज्यामितीय और सतह के गुणों की सीमाओं का विस्तार करता है। नैनो - क्रिस्टलीय डायमंड कोटिंग्स बाद के गर्मी उपचार के बिना कठोर स्टील्स की मशीनिंग को सक्षम करते हैं, वर्कफ़्लो को सरल बनाते हैं और विरूपण जोखिमों को कम करते हैं। ये प्रगति विशेष रूप से प्लास्टिक मोल्ड निर्माण के इंजेक्शन मोल्डिंग को लाभान्वित करती है जहां आयामी स्थिरता सर्वोपरि है।

उभरते रुझान
Ai - बढ़ाया मशीनिंग
अनुकूली प्रक्रिया नियंत्रण और भविष्य कहनेवाला रखरखाव
अंकीय जुड़वाँ
प्रक्रिया सिमुलेशन और अनुकूलन के लिए आभासी प्रतिकृतियां
5-अक्ष मशीनिंग केंद्र
एकल सेटअप में जटिल भागों को पूरा करें
सतत प्रथाएँ
इको - फ्रेंडली कूलेंट और एनर्जी - कुशल मशीनें