









शीर्ष इंजेक्शन मोल्डिंग ऑटोमोटिव पार्ट्स समाधान
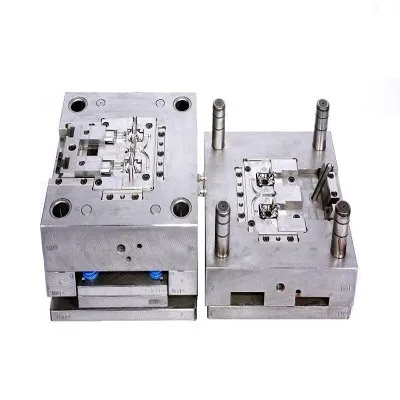
मुझसे ऑटोमोटिव के लिए "शीर्ष इंजेक्शन मोल्डिंग समाधान" के बारे में लिखने के लिए कहा गया है। ईमानदारी से कहूं तो, यह वाक्यांश मुझे थोड़ा परेशान करता है क्योंकि इस उद्योग में हर कोई "समाधान" फेंकता है जैसे कि इसका कुछ मतलब है। तो मुझे इस बारे में स्पष्ट होने दें कि यह लेख वास्तव में क्या कवर करता है: इंजेक्शन मोल्डेड ऑटोमोटिव घटकों की सोर्सिंग करते समय वास्तविक विचार, 2026 में लागत संरचनाएं वास्तव में कैसी दिखती हैं, और उन परियोजनाओं से कुछ कठिन सबक जो योजना के अनुसार नहीं चले।
मैं कहां से आ रहा हूं, इस पर त्वरित संदर्भ: मैंने 2011 में टियर 1 पर कमोडिटी खरीदारी शुरू की, ज्यादातर फास्टनरों और स्टैम्प्ड ब्रैकेट्स। 2015 में इंजेक्शन मोल्डिंग सोर्सिंग में धकेल दिया गया जब हमारा पिछला खरीदार अचानक चला गया और किसी को जापानी ओईएम के लिए सेंटर कंसोल प्रोजेक्ट को संभालने की जरूरत पड़ी। उस समय मुझे गर्म धावक और ठंडे धावक के बीच अंतर नहीं पता था। तेजी से सीखा. महँगी ग़लतियाँ कीं। अब मैं हमारे आंतरिक और संरचनात्मक कार्यक्रमों के लिए अधिकांश प्लास्टिक घटकों की सोर्सिंग का काम संभालता हूं, और कभी-कभी आपूर्तिकर्ता तकनीकी मूल्यांकन में हमारी इंजीनियरिंग टीम की मदद करता हूं।
यह श्रेणी पांच साल पहले की तुलना में अधिक महत्वपूर्ण क्यों है?
ईवी प्लेटफार्मों की ओर बदलाव ने प्लास्टिक इंजेक्शन मोल्डेड भागों पर गणित को इस तरह से बदल दिया कि बहुत सारी खरीद टीमें सतर्क हो गईं।
यहाँ क्या हुआ: जब बैटरी का वजन वाहन के द्रव्यमान में प्रमुख कारक बन गया, तो ओईएम ने बाकी सभी चीजों पर अधिक ध्यान देना शुरू कर दिया। जिन हिस्सों पर दशकों तक किसी ने सवाल नहीं उठाया, उन्हें अचानक औचित्य की आवश्यकता पड़ी। "क्या हम इसे हल्का बना सकते हैं?" प्रत्येक डिज़ाइन समीक्षा में डिफ़ॉल्ट प्रश्न बन गया।

संख्याएँ कहानी बताती हैं। पीएमसी (झांग एट अल., 2021, "इलेक्ट्रिक वाहन रेंज ऑप्टिमाइजेशन के लिए हल्के डिजाइन रणनीतियाँ") के शोध के अनुसार, 10% वाहन वजन में कमी बीईवी में लगभग 13.7% रेंज सुधार का अनुवाद करती है। यह आईसीई वाहनों की तुलना में एक बड़ा गुणक है, जहां समान वजन घटाने से आपको केवल 6-8% ईंधन दक्षता लाभ मिलता है। मैं स्वीकार करूंगा कि जब मैंने पहली बार इसे देखा तो मुझे 13.7% के आंकड़े पर संदेह था क्योंकि यह मानता है कि पुनर्योजी ब्रेकिंग दक्षता स्थिर रहती है, जो व्यवहार में बिल्कुल सही नहीं है। वास्तविक कार्यक्रमों पर हमारा अनुभव बताता है कि 9-11% अधिक यथार्थवादी है। फिर भी महत्वपूर्ण.
बाज़ार के अनुमान इस बदलाव को दर्शाते हैं। मॉर्डर इंटेलिजेंस का ऑटोमोटिव प्लास्टिक 2025 में $33.52B था, जो 2030 तक 8.17% CAGR पर बढ़कर $49.64B हो गया। यह समग्र ऑटोमोटिव बाज़ार की तुलना में तेज़ वृद्धि है, जो आपको बताता है कि डिज़ाइन पर ज़ोर किस ओर जा रहा है।
व्यावहारिक रूप से इसका क्या मतलब है: इंजेक्शन मोल्डिंग क्षमता सख्त होती जा रही है, खासकर उचित ऑटोमोटिव प्रमाणन वाले आपूर्तिकर्ताओं के लिए। पिछले 18 महीनों में हमारे सामने ऐसी स्थितियाँ आई हैं जहाँ योग्य आपूर्तिकर्ताओं ने बोली लगाने से इनकार कर दिया क्योंकि उनकी क्षमता पहले से ही प्रतिबद्ध थी। 2019 में ऐसा नहीं हो रहा था.
अनुप्रयोग श्रेणियाँ (और सामग्री चयन क्यों विफल रहता है)
आपूर्तिकर्ता मूल्यांकन या लागत में जाने से पहले, यह समझना सार्थक है कि विभिन्न अनुप्रयोगों की इतनी भिन्न आवश्यकताएँ क्यों होती हैं। यह स्पष्ट प्रतीत होता है लेकिन मैंने बहुत से आरएफक्यू देखे हैं जहां खरीदार को स्पष्ट रूप से समझ नहीं आया कि वे क्या मांग रहे थे।
बाहरी हिस्से: क्लास ए सतही समस्या
बम्पर फेसिअस, ग्रिल्स, रॉकर पैनल, व्हील आर्च लाइनर। हर कोई जानता है कि इन्हें अच्छी कॉस्मेटिक उपस्थिति की आवश्यकता होती है, लेकिन विशिष्ट आवश्यकताएं लोगों को परेशान करती हैं।
एक बात जो अधिकांश खरीददार लोग नहीं समझते हैं: वास्तविक बम्पर दीवार की मोटाई 2-2.5 मिमी है, न कि 4 मिमी जो प्रारंभिक कार्यक्रम लागत में मानी जाती है। मैंने कोरियाई ओईएम के क्रॉसओवर के लिए 2018 कार्यक्रम में यह गलती की। हमारे प्रारंभिक टूलींग लागत अनुमान बहुत कम थे क्योंकि हमने मान लिया था कि मोटी दीवारों का मतलब सरल प्रवाह पथ है। गलत। पतली दीवारों को उच्च इंजेक्शन दबाव, बेहतर वेंटिंग और अधिक परिष्कृत शीतलन की आवश्यकता होती है। सांचे की कीमत हमारे अनुमानित $290K के बजाय $380K हो गई।
यूवी अपक्षय अन्य समस्या है। SAE J2527 को बाहरी अनुप्रयोगों के लिए क्सीनन आर्क एक्सपोज़र परीक्षण के 3,000+ घंटे की आवश्यकता होती है। "यूवी स्थिरीकरण" का दावा करने वाली सभी सामग्रियां वास्तव में सफल नहीं होतीं। हमारे पास 2020 में एक आपूर्तिकर्ता ने कम लागत वाले पीपी कंपाउंड का प्रस्ताव रखा था जो 2,100 घंटों में विफल हो गया। फ़ील्ड में उन हिस्सों को बदलने में कुल कार्यक्रम मूल्य से अधिक लागत आएगी।
हुड के अंतर्गत: तापमान संबंधी आवश्यकताएं बदल गई हैं
यह वह श्रेणी है जहां मैंने सबसे अधिक विशिष्टताओं में कमी देखी है। पांच साल पहले, इंजन बे घटकों के लिए 125 डिग्री निरंतर ऑपरेटिंग तापमान मानक था। अब मैं नियमित रूप से 180-200 डिग्री की आवश्यकताओं को देख रहा हूं, कभी-कभी निकास या टर्बो सिस्टम के पास के हिस्सों के लिए अधिक।
सामग्री का मानक PA66{2}}GF30 से उच्च तापमान ग्रेड जैसे PPA या PPS तक पहुंचना केवल लागत में वृद्धि नहीं है। यह प्रसंस्करण मापदंडों को बदलता है, विभिन्न मोल्ड स्टील की आवश्यकता होती है, और आपके आपूर्तिकर्ता विकल्पों को महत्वपूर्ण रूप से सीमित कर देता है। बहुत सारे चीनी आपूर्तिकर्ता जो आंतरिक घटकों पर अच्छा काम करते हैं, उनके पास उच्च-तापमान इंजीनियरिंग प्लास्टिक के लिए प्रक्रिया क्षमता नहीं है। आलोचना नहीं, बस हकीकत है.

ईवी बैटरी और संरचनात्मक घटक
यह नया क्षेत्र है और ईमानदारी से कहूं तो मैं अभी भी सीख रहा हूं। मैं क्या कह सकता हूँ: UL94 V0 ज्वलनशीलता रेटिंग बैटरी पैक के पास किसी भी चीज़ के लिए गैर-परक्राम्य है। सामग्री विकल्प जो संरचनात्मक आवश्यकताओं और लौ रेटिंग और लागत लक्ष्य दोनों को पूरा करते हैं, सीमित हैं।
वर्तमान में हम एल्युमीनियम कास्टिंग को बदलने के लिए PA6 बैटरी ट्रे डिज़ाइन का मूल्यांकन कर रहे हैं। शुरुआती अनुमान 200K वार्षिक मात्रा पर प्रति यूनिट $18-22 की बचत दर्शाते हैं। लेकिन सुरक्षा-महत्वपूर्ण ईवी घटकों के लिए योग्यता प्रक्रिया क्रूर है। हम छह महीने से सत्यापन परीक्षण कर रहे हैं और अभी भी समयसीमा के बारे में आश्वस्त नहीं हैं। जब मुझे और पता चलेगा तो मैं इस अनुभाग को अपडेट कर दूंगा।
वास्तव में लागत क्या है (सारणी जो वास्तव में कुछ मायने रखती है)
यह वह अनुभाग है जिसकी मैं कामना करता हूं कि जब मैंने इस भूमिका में शुरुआत की थी तब यह अस्तित्व में था। हर कोई "चीन में 40-60% बचत" उद्धृत करता है लेकिन वह संख्या संदर्भ के बिना अर्थहीन है।
टूलींग लागत तुलना (वास्तविक संख्याएँ, विपणन नहीं)
| साँचे का प्रकार | चीन (योग्य टियर 1) | चीन (बजट) | यूएसए | जर्मनी |
|---|---|---|---|---|
| एकल गुहा प्रोटोटाइप, सरल ज्यामिति | $3,500-6,000 | $1,800-3,000 | $8,000-15,000 | $12,000-18,000 |
| 2-गुहा उत्पादन, गर्म धावक | $18,000-28,000 | $8,000-14,000 | $35,000-55,000 | $45,000-70,000 |
| 4-गुहा उत्पादन, जटिल स्लाइड | $35,000-55,000 | $18,000-30,000 | $65,000-95,000 | $80,000-120,000 |
| 8+ कैविटी हाई-वॉल्यूम ऑटोमोटिव | $80,000-140,000 | सिफारिश नहीं की गई | $150,000-250,000 | $180,000-300,000 |
"चीन बजट" कॉलम एक कारण से है। मैंने देखा है कि खरीदार उन उपकरणों के लिए $12K की बोली लगाते हैं जिनकी कीमत $25K होनी चाहिए, फिर T0 विफल होने के बाद संशोधनों पर अतिरिक्त $15K खर्च करते हैं। कुछ दुकानों द्वारा उपयोग किया जाने वाला H13 "समतुल्य" स्टील टिक नहीं पाता है। कूलिंग चैनल डिज़ाइन को अनुकरण के बिना पुराने चित्रों से कॉपी किया जाता है। इजेक्शन प्रणालियाँ अंतर संकोचन का हिसाब नहीं रखतीं।
यहाँ मेरा नियम है: यदि कोई चीनी उद्धरण अगले निम्नतम चीनी उद्धरण से 40% से अधिक नीचे है, तो कुछ गलत है। या तो उन्हें विशिष्टता समझ में नहीं आई, या वे सामग्री को प्रतिस्थापित करने की योजना बना रहे हैं, या वे व्यवसाय खरीद रहे हैं और इसे बाद में ईसीएन शुल्क पर पूरा करेंगे।
विशिष्ट आंतरिक घटक के लिए टुकड़ा लागत का विवरण
यह एक डोर पैनल कैरियर पर आधारित है जिसे हमने 2023 में प्राप्त किया था। वार्षिक मात्रा 180,000 इकाइयाँ।
| लागत तत्व | चीन आपूर्तिकर्ता | मेक्सिको आपूर्तिकर्ता | अमेरिकी आपूर्तिकर्ता |
|---|---|---|---|
| सामग्री (पीपी-जीएफ20) | $1.85/पीसी | $2.10/पीसी | $2.15/पीसी |
| प्रसंस्करण | $0.92/पीसी | $1.45/पीसी | $2.80/पीसी |
| माध्यमिक ऑप्स (डिफ्लैश, निरीक्षण) | $0.15/पीसी | $0.18/पीसी | $0.35/पीसी |
| पैकेजिंग | $0.08/पीसी | $0.12/पीसी | $0.15/पीसी |
| भूमि लागत (एफओबी संयंत्र) | $3.00/पीसी | $3.85/पीसी | $5.45/पीसी |
| समुद्री माल ढुलाई + शुल्क (25%) | $0.95/पीसी | N/A | N/A |
| ट्रक का भाड़ा | ऊपर शामिल है | $0.22/पीसी | $0.18/पीसी |
| कुल वितरित | $3.95/पीसी | $4.07/पीसी | $5.63/पीसी |
चीन विकल्प लागत के मामले में जीता, लेकिन प्रसंस्करण लागत के अंतर को देखें। वह $0.92 बनाम $2.80 का अंतर श्रम दरों को दर्शाता है, हाँ, लेकिन स्वचालन स्तर और चक्र समय दक्षता को भी। अमेरिकी आपूर्तिकर्ता पुराने उपकरणों पर 65-सेकंड चक्र चला रहा था। चीन आपूर्तिकर्ता के पास रोबोटिक पार्ट हैंडलिंग के साथ 48-सेकंड चक्र करने वाला एक पूरी तरह से स्वचालित सेल था।
हम इस कार्यक्रम के लिए चीन के साथ गए। अब तक कोई पछतावा नहीं है, लेकिन हमने गुणवत्ता संबंधी समस्याओं के कारण 18 महीनों में तीन बार इंजीनियरों को वहां भेजा है। वे यात्रा लागतें टुकड़ों की कीमत की तुलना में दिखाई नहीं देती हैं।
धातु पर आरओआई गणित-से-प्लास्टिक रूपांतरण
यह वह जगह है जहां इंजेक्शन मोल्डिंग वास्तव में सही अनुप्रयोगों के लिए चमकती है। 2022 कार्यक्रम से वास्तविक उदाहरण:
वर्तमान स्थिति:3 एल्युमीनियम कास्टिंग + 6 फास्टनरों, इकट्ठे
वार्षिक मात्रा:220,000 इकाइयाँ
प्रस्तावित राज्य:एकल इंजेक्शन ढाला PA66-GF35 भाग
| कारक | एल्यूमिनियम असेंबली | इंजेक्शन ढाला | डेल्टा |
|---|---|---|---|
| भाग का वजन | 680g | 420g | -38% |
| टुकड़े की लागत | $8.45 | $4.20 | -$4.25/पीसी |
| विधानसभा श्रम | $1.20 | $0 | -$1.20/पीसी |
| कुल यूनिट बचत | $5.45/पीसी | ||
| वार्षिक बचत @ 220K यूनिट | $1,199,000 | ||
| टूलींग निवेश | $165,000 | ||
| सत्यापन/परीक्षण | $45,000 | ||
| लौटाने की अवधि | 6.3 महीने |
ये एक वास्तविक कार्यक्रम से प्राप्त वास्तविक संख्याएँ हैं। ओईएम ने इस रूपांतरण को मंजूरी दे दी है और यह अब 14 महीने से उत्पादन में है। कोई महत्वपूर्ण गुणवत्ता संबंधी समस्या नहीं.
लेकिन: यह एक अनुकूल मामला था. ज्यामिति इंजेक्शन मोल्डिंग के लिए अच्छी तरह उपयुक्त थी, संरचनात्मक आवश्यकताएं मध्यम थीं, और हमारे पास ग्लास से भरे नायलॉन में व्यापक अनुभव वाला एक आपूर्तिकर्ता था। प्रत्येक रूपांतरण अवसर इतना अच्छा नहीं दिखता. हमने 2023 में एक स्टीयरिंग कॉलम ब्रैकेट का मूल्यांकन किया, जो 8.5 वर्ष के भुगतान के बराबर था क्योंकि संरचनात्मक आवश्यकताओं ने हमें $ 85/किग्रा सामग्री लागत पर कार्बन-फाइबर प्रबलित PEEK में धकेल दिया। उस प्रोजेक्ट को ख़त्म कर दिया.
प्रक्रिया विवरण जो आपके कार्यक्रम को प्रभावित करते हैं (दर्दनाक अनुभव से)
शीतलन प्रणाली डिज़ाइन: आपके चक्र समय का 80%
मैं अन्य प्रक्रिया कारकों की तुलना में इस पर अधिक समय व्यतीत करने जा रहा हूं क्योंकि यहीं पर मैंने सबसे अधिक पैसा बर्बाद होते देखा है।
शीतलन चरण कुल इंजेक्शन मोल्डिंग चक्र समय का लगभग 80% होता है। यह कोई टाइपिंग त्रुटि नहीं है. सारा ध्यान इंजेक्शन मापदंडों पर जाता है, लेकिन मोल्ड कूलिंग डिज़ाइन यह निर्धारित करता है कि आप 45-सेकंड या 65-सेकंड चक्र चला रहे हैं।

2021 इंस्ट्रूमेंट पैनल प्रोजेक्ट से उदाहरण: प्रारंभिक चक्र का समय 58 सेकंड था। आपूर्तिकर्ता के मोल्ड प्रवाह सिमुलेशन ने 52 सेकंड की भविष्यवाणी की। बिना किसी सुधार के तीन महीने तक प्रक्रिया अनुकूलन के बाद, हम एक बाहरी सलाहकार को लाए। उनका आकलन: कूलिंग चैनल लेआउट गलत था। मूल डिज़ाइन में सीधे ड्रिल किए गए चैनलों का उपयोग किया गया था जो भाग की ज्यामिति का पालन नहीं कर सके। मोटे खंडों के निकट गर्म स्थानों के ठंडा होने का समय 12+ सेकंड बढ़ रहा था।
समाधान के लिए नए कूलिंग चैनलों को काटने और अनुरूप कूलिंग इंसर्ट जोड़ने की आवश्यकता थी। लागत: मोल्ड संशोधनों में $47,000। परिणाम: चक्र का समय घटकर 41 सेकंड रह गया।
गणित करें। 180K वार्षिक मात्रा और $45/घंटा मशीन दर पर, चक्र समय में कमी से प्रति वर्ष लगभग $108K की बचत होती है। छह महीने से कम समय में भुगतान। लेकिन हमें इसे पहले ही ठीक करने की आवश्यकता नहीं होनी चाहिए थी। पहले से बेहतर मोल्ड प्रवाह विश्लेषण ने इसे पकड़ लिया होता।
हॉट रनर सिस्टम: सभी समान नहीं बनाए गए
त्वरित कहानी. 2019 में हम एक बहु-रंग इंटीरियर ट्रिम पीस की सोर्सिंग कर रहे थे। आपूर्तिकर्ता ए ने मानक हॉट रनर सिस्टम के साथ उद्धरण दिया। आपूर्तिकर्ता बी ने अनुक्रमिक इंजेक्शन नियंत्रण वाले वाल्व गेटेड सिस्टम के लिए $8K अधिक की बोली लगाई।
हम $8K बचाने के लिए आपूर्तिकर्ता ए के साथ गए। रंग बदलने में 45-50 मिनट लगे। प्रति शिफ्ट में तीन रंग वेरिएंट वाली लाइन पर, हम बदलाव के कारण प्रति दिन 2+ घंटे खो रहे थे।
आपूर्तिकर्ता बी की प्रणाली, जिसे हमने अंततः 8 महीने की पीड़ा के बाद अपनाया, ने बदलाव को घटाकर 12-15 मिनट कर दिया। जो $8K हमने "बचाया" उससे हमें उन 8 महीनों में उत्पादन समय में लगभग $180K का नुकसान हुआ।
सबक: हॉट रनर चयन कोई कमोडिटी निर्णय नहीं है। आपूर्तिकर्ताओं से पूछें कि वे किस प्रणाली का प्रस्ताव कर रहे हैं, इसे कौन बनाता है, और उस विशिष्ट कॉन्फ़िगरेशन के साथ उनका अनुभव क्या है। समान अनुप्रयोगों पर संदर्भ प्राप्त करें.
टाइगर स्ट्राइप समस्या (अभी भी पूरी तरह से हल नहीं हुई)
बाहरी बम्पर प्रावरणी और अन्य बड़े कॉस्मेटिक भागों के लिए, टाइगर स्ट्रिपिंग सबसे निराशाजनक दोषों में से एक बनी हुई है। यह एक प्रवाह झिझक चिह्न है जो हल्के/गहरे बैंड के रूप में दिखाई देता है, विशेष रूप से पेंटिंग के बाद दिखाई देता है।
हमने जो प्रयास किया है वह काम करता है:
- गेटों की संख्या बढ़ाने से (4 गेट्स → एक बम्पर प्रोग्राम पर 6 गेट्स ने समस्या को समाप्त कर दिया, लेकिन टूलींग में $22K जोड़ा)
- पिघले हुए तापमान को 15-20 डिग्री तक बढ़ाने से (महत्वपूर्ण मदद मिली, लेकिन चक्र का समय 8% बढ़ गया और सामग्री के क्षरण के बारे में चिंता बढ़ गई)
- प्रवाह अग्र प्रगति को नियंत्रित करने के लिए अनुक्रमिक वाल्व गेटिंग (प्रभावी लेकिन महंगा)
हमने जो प्रयास किया वह काम नहीं आया:
- प्रभावित क्षेत्रों की मैन्युअल सैंडिंग और ताप उपचार
- इंजेक्शन की गति कम करना (वास्तव में इसे बदतर बना दिया)
- निशान छिपाने के लिए बनावट जोड़ना (ग्राहक ने अस्वीकार कर दिया)
हमने क्या प्रयास नहीं किया है लेकिन विक्रेता प्रस्ताव देते रहते हैं:
- वेरियोथर्म रैपिड हीटिंग/कूलिंग तकनीक। एक जर्मन उपकरण आपूर्तिकर्ता का दावा है कि बाघ की धारियों को 90% से अधिक ख़त्म कर दिया गया है। हमने स्वयं इसकी पुष्टि नहीं की है. यदि किसी के पास बड़े ऑटोमोटिव बाहरी हिस्सों पर वैरियोथर्म के उत्पादन का अनुभव है, तो मैं वास्तव में इसके बारे में सुनना चाहूंगा।
अभी के लिए, हमारा समाधान अक्सर ग्राहक के साथ कॉस्मेटिक मानकों पर बातचीत करना है। कुछ ओईएम कुछ क्षेत्रों में बाघ की धारियों को "प्रक्रिया में निहित" के रूप में स्वीकार करते हैं। अन्य बिल्कुल नहीं करेंगे। यह इस बात पर निर्णायक कारक रहा है कि हम कुछ कार्यक्रमों को उद्धृत करते हैं या नहीं।
आपूर्तिकर्ता मूल्यांकन: मैं वास्तव में क्या देखता हूँ
मानक चेकलिस्ट सामग्री (आईएटीएफ 16949 प्रमाणन, आईएसओ 14001, आदि) टेबल स्टेक है। प्रत्येक आपूर्तिकर्ता इन प्रमाणपत्रों का दावा करता है। मेरे अनुभव में वास्तव में आपूर्तिकर्ताओं को अलग करने वाली बात यहां दी गई है।
मोल्ड प्रवाह विश्लेषण क्षमता (सत्यापित करें, भरोसा न करें)
प्रत्येक आपूर्तिकर्ता कहता है कि वे मोल्ड प्रवाह विश्लेषण करते हैं। शायद 30% इसे अच्छी तरह से करते हैं।
पिछली परियोजनाओं के वास्तविक परीक्षण परिणामों की तुलना में उनके सिमुलेशन पूर्वानुमानों को दर्शाने वाली तुलना रिपोर्ट के लिए पूछें। यदि पूर्वानुमानित और वास्तविक भरण समय, वेल्ड लाइन स्थान, या सिकुड़न मूल्यों के बीच लगातार 15%+ विचलन है, तो उनका सिमुलेशन उनकी वास्तविक प्रक्रिया में कैलिब्रेट नहीं किया जाता है। इसका मतलब है कि आपका मोल्ड डिज़ाइन गलत डेटा पर आधारित होगा।
अच्छे आपूर्तिकर्ता आपको सहसंबंध डेटा दिखा सकते हैं। महान आपूर्तिकर्ता आपको ऐसे मामले के बारे में बताएंगे जहां उनका अनुकरण गलत था, उन्होंने क्या सीखा और उन्होंने अपनी कार्यप्रणाली को कैसे समायोजित किया।
गुणवत्ता मेट्रिक्स जो मायने रखते हैं
| मीट्रिक | स्वीकार्य | अच्छा | उत्कृष्ट |
|---|---|---|---|
| पीपीएम दोष दर | <50 | <25 | <10 |
| सीपीके (महत्वपूर्ण आयाम) | 1.33 से अधिक या उसके बराबर | 1.50 से अधिक या उसके बराबर | 1.67 से अधिक या उसके बराबर |
| समय पर डिलीवरी | >90% | >95% | >98% |
| पहली बार (एफटीटी) के माध्यम से | >95% | >97% | >99% |
पीपीएम पर ध्यान दें: सुरक्षा के लिए महत्वपूर्ण घटक (एयरबैग हाउसिंग, संरचनात्मक ब्रैकेट, क्रैश प्रदर्शन को प्रभावित करने वाली कोई भी चीज़),<10 PPM should be the baseline requirement, not the excellence target.
प्रश्न जो वास्तव में क्षमता को प्रकट करते हैं
यह पूछने के बजाय कि "क्या आपके पास ऑटोमोटिव बाहरी हिस्सों का अनुभव है," पूछें:
- "पिछले दो वर्षों में आपका सबसे चुनौतीपूर्ण बाहरी हिस्से की गुणवत्ता संबंधी समस्या क्या थी और आपने इसे कैसे हल किया?"
- "मुझे इसी तरह की सामग्री में वर्तमान उत्पादन भाग के लिए अपने एसपीसी चार्ट दिखाओ।"
- "पीए66 के लिए अपनी सामग्री सुखाने की प्रक्रिया के बारे में मुझे बताएं। आप किस उपकरण का उपयोग करते हैं, आपके मानक पैरामीटर क्या हैं, और प्रसंस्करण से पहले आप नमी की मात्रा को कैसे सत्यापित करते हैं?"
वह आखिरी सवाल एक फिल्टर है। PA66 नमी की समस्या के कारण बुलबुला दोष उत्पन्न होता है जिससे भारी मात्रा में समय और धन बर्बाद होता है। यदि आपूर्तिकर्ता सुखाने के प्रोटोकॉल के बारे में झिझकता है या अस्पष्ट उत्तर देता है, तो उन्हें समस्याएँ होंगी।
लाल झंडों को पहचानना मैंने सीख लिया है
- कोटेशन अगले निम्नतम कोटेशन से 35%+ नीचे है (वे विशिष्टता को नहीं समझते हैं, या वे कोनों को काटने की योजना बना रहे हैं)
- आपका आरएफक्यू प्राप्त करने के बाद कोई प्रश्न नहीं (उन्होंने वास्तव में इसकी समीक्षा नहीं की)
- "हम आपके द्वारा निर्दिष्ट किसी भी सहिष्णुता को पूरा कर सकते हैं" (नहीं, वे नहीं कर सकते)
- समान अनुप्रयोगों के लिए प्रक्रिया क्षमता डेटा साझा करने में अनिच्छा
- विक्रय संपर्क 24 घंटे के भीतर किसी तकनीकी व्यक्ति से फ़ोन पर संपर्क नहीं कर सकता
- उनके पास कभी भी गुणवत्ता संबंधी समस्या नहीं रही (हर किसी के पास गुणवत्ता संबंधी समस्याएं होती हैं; सवाल यह है कि वे उन्हें कैसे संभालते हैं)
चीन बनाम घरेलू बनाम मेक्सिको पर एक नोट
यह विषय बहुत सारी भावनाएँ उत्पन्न करता है। मैं तीनों क्षेत्रों में 8+ वर्षों की सोर्सिंग के आधार पर अपना दृष्टिकोण साझा करूंगा।
चीन के फायदे वास्तविक हैं:40-60% टूलींग लागत बचत, श्रम-गहन भागों पर 20-30% टुकड़ा लागत बचत, और विनिर्माण समूहों तक पहुंच जहां आप संपूर्ण उपप्रणाली प्राप्त कर सकते हैं।
चीन के नुकसान भी वास्तविक हैं:8,000+ मील की समुद्री शिपिंग, अधिकांश श्रेणियों पर 25% टैरिफ (2026 की शुरुआत तक), 12-13 समय क्षेत्रों में संचार चुनौतियाँ, और गुणवत्ता निरीक्षण के लिए समय-समय पर यात्रा की आवश्यकता होती है।
मेक्सिको के लाभ:यूएसएमसीए ने टैरिफ को समाप्त कर दिया है, अधिकांश अमेरिकी संयंत्रों में 1-2 दिन की ट्रक शिपिंग, समान समय क्षेत्र, और विशेष रूप से उत्तरी औद्योगिक शहरों में तकनीकी क्षमता में सुधार किया है।
मेक्सिको के नुकसान:अभी भी अधिकांश टुकड़ों की लागत पर चीन की तुलना में 20-30% अधिक है, टूलींग क्षमता अधिक सीमित है (अक्सर उपकरण चीन में बनाए जाते हैं और उत्पादन के लिए मैक्सिको भेजे जाते हैं), और इंजीनियरिंग सहायता कम हो सकती है।
यहाँ मेरी वास्तविक निर्णय रूपरेखा है:
| कारक | चीन का पक्ष लें | मेक्सिको का पक्ष लें | अमेरिका/यूरोप का पक्ष लें |
|---|---|---|---|
| वार्षिक मात्रा | >500K इकाइयाँ | 100K-500K | <100K or highly variable |
| भाग जटिलता | मानक, अच्छी तरह से परिभाषित | मध्यम | उच्च जटिलता, बार-बार परिवर्तन |
| गुणवत्ता की गंभीरता | आंतरिक साज-सज्जा, न दिखने योग्य संरचनात्मक | बाहरी वर्ग ए, मध्यम संरचनात्मक | सुरक्षा {{0}महत्वपूर्ण, ए{{1}सतह बाहरी |
| बाजार करने का समय | >12 महीने | 6-12 महीने | <6 months |
| इंजीनियरिंग परिवर्तन आवृत्ति | कम (<2/year) | मध्यम | High (>4/वर्ष) |
ईमानदार सच्चाई: यदि आप आपूर्तिकर्ता प्रबंधन में निवेश करने के इच्छुक हैं तो अधिकांश उच्च मात्रा वाले आंतरिक और गैर दृश्यमान संरचनात्मक भागों के लिए, चीन सर्वोत्तम कुल मूल्य प्रदान करता है। किसी भी सुरक्षा संबंधी महत्वपूर्ण या अत्यधिक कॉस्मेटिक आवश्यकताओं के लिए, मैं अधिक सतर्क रहता हूँ। गुणवत्ता संबंधी समस्याओं को ठीक करने के लिए यात्रा लागत और संचार ओवरहेड अक्सर लागत बचत को ख़त्म कर देते हैं।
समापन विचार
"शीर्ष इंजेक्शन मोल्डिंग समाधान" एक विपणन वाक्यांश है। वास्तव में जो मायने रखता है वह उन आपूर्तिकर्ताओं को ढूंढना है जिनकी क्षमताएं आपकी विशिष्ट एप्लिकेशन आवश्यकताओं से मेल खाती हैं, जिनकी लागत संरचना आपके प्रोग्राम अर्थशास्त्र में फिट बैठती है, और जो ऑटोमोटिव प्रोग्राम के बहु-वर्षीय जीवन के दौरान गुणवत्ता और वितरण बनाए रख सकते हैं।
जो आपूर्तिकर्ता ऐसा अच्छी तरह से करते हैं उनमें कुछ सामान्य विशेषताएं होती हैं: वे उद्धरण देने से पहले आपके आवेदन के बारे में विस्तृत प्रश्न पूछते हैं, वे अपनी सीमाओं के बारे में पारदर्शी होते हैं, उनके पास अपनी प्रक्रिया क्षमता के दस्तावेजी साक्ष्य होते हैं, और वे समस्याओं को दोषारोपण अभ्यास के बजाय इंजीनियरिंग चुनौतियों के रूप में मानते हैं।
यदि आपने इसे अब तक पढ़ा है और इंजेक्शन मोल्डिंग सोर्सिंग चुनौती के बारे में विशिष्ट प्रश्न हैं, तो एबीआईएस मोल्ड में हमारी इंजीनियरिंग टीम तकनीकी चर्चा के लिए उपलब्ध है। हम अपने डेस्क पर आने वाले प्रत्येक कार्यक्रम को उद्धृत नहीं करते हैं। लेकिन हम आपको इस बात का ईमानदार मूल्यांकन देंगे कि क्या हमारी क्षमताएं आपकी ज़रूरत के लिए उपयुक्त हैं, और यदि नहीं, तो हम आपको एक उपयोगी दिशा बताने का प्रयास करेंगे।
यह किसी अन्य "समाधान" ब्रोशर से अधिक मूल्यवान है।
संपर्क करें: [engineering@abismould.com]|वीचैट: [एबीआईएस-टेक]|आरएफक्यू सबमिशन के लिए: [quote.abismould.com]
संबंधित उत्पाद


