

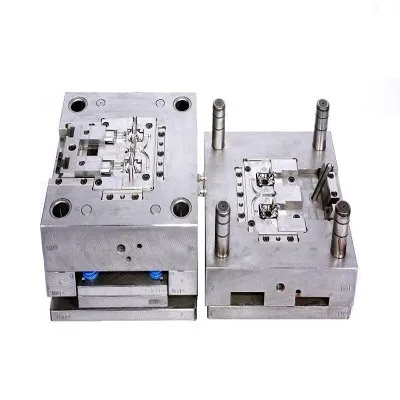




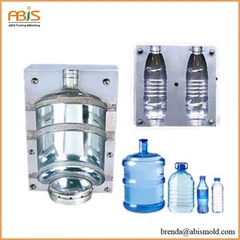




इंजेक्शन मोल्डिंग मोल्ड्स आधुनिक विनिर्माण की आधारशिला का प्रतिनिधित्व करते हैं, अनगिनत प्लास्टिक उत्पादों के बड़े पैमाने पर उत्पादन को सक्षम करते हैं जो हमारे दैनिक जीवन को परिभाषित करते हैं . के रूप में विनिर्माण पेशेवर लागत-प्रभावी और उच्च गुणवत्ता वाले उत्पादन समाधानों की तलाश करते हैं, जटिलता को समझते हैं।इंजेक्शन मोल्डिंग मोल्डपरिचालन उत्कृष्टता प्राप्त करने के लिए सर्वोपरि हो जाता है .

इंजेक्शन मोल्डिंग मोल्ड्स को समझना: सटीक विनिर्माण की नींव
इंजेक्शन मोल्डिंग प्रक्रिया पूरी तरह से अपने मोल्ड्स की सटीक और गुणवत्ता पर निर्भर करती है . इन परिष्कृत उपकरण, उच्च-ग्रेड स्टील या एल्यूमीनियम से तैयार किए गए, चरम तापमान, दबाव, और बार-बार साइकिल का सामना करना चाहिए, जबकि सीधे सटीकता को बनाए रखना दक्षता और भाग की गुणवत्ता .
- सामग्री चयन विचार: मोल्ड सामग्री की पसंद दीर्घायु और प्रदर्शन को काफी प्रभावित करती है . टूल स्टील्स जैसे कि P20, H13, और S136 अलग -अलग कठोरता के स्तर और संक्षारण प्रतिरोध गुणों की पेशकश करते हैं .
- डिजाइन जटिलता चर: समकालीन इंजेक्शन मोल्डिंग मोल्ड्स में अंडरकट्स, साइड एक्शन, और मल्टी-कैविटी कॉन्फ़िगरेशन सहित जटिल ज्यामितीय शामिल हैं।
उच्च-प्रदर्शन इंजेक्शन मोल्डिंग मोल्ड्स के महत्वपूर्ण घटक
गुहा और कोर सिस्टम
किसी भी इंजेक्शन मोल्डिंग मोल्ड का दिल इसके गुहा और कोर सिस्टम . में निहित है, ये घटक अंतिम भाग ज्यामिति और सतह खत्म . सटीक मशीनिंग तकनीकों को परिभाषित करते हैं, जिसमें EDM (इलेक्ट्रिकल डिस्चार्ज मशीनिंग) और CNC मिलिंग शामिल हैं, आधुनिक प्लास्टिक घटकों . के लिए आवश्यक जटिल सतह बनाएं
🔧 उन्नत मोल्ड निर्माता ± 0 . 001 इंच के भीतर सहिष्णुता प्राप्त करने के लिए पांच-अक्ष मशीनिंग केंद्रों का उपयोग करते हैं, जो लाखों उत्पादन चक्रों में लगातार भाग के आयामों को सुनिश्चित करते हैं . इंजेक्शन मोल्डिंग मोल्ड्स की सतह खत्म सीधे भाग उपस्थिति और कार्यक्षमता के साथ सहसंबंधित हैं, विशेष रूप से ऑप्टिकल और कॉमेटिक अनुप्रयोगों के लिए।
शीतलन चैनल वास्तुकला
रणनीतिक रूप से डिज़ाइन किए गए शीतलन चैनलों के माध्यम से कुशल थर्मल प्रबंधन इंजेक्शन मोल्डिंग मोल्ड प्रदर्शन में एक महत्वपूर्ण कारक का प्रतिनिधित्व करता है . अनुरूप कूलिंग,} additive विनिर्माण द्वारा सक्षम, अनुकूलित गर्मी हस्तांतरण के लिए अनुमति देता है जो चक्र समय को कम करता है और भाग की गुणवत्ता में सुधार करता है .
कूलिंग चैनल डिजाइन पैरामीटर
| चैनल प्रकार | व्यास सीमा | सतह से दूरी | शीतलन दक्षता |
|---|---|---|---|
| पारंपरिक ड्रिल किया हुआ | 8-12 मिमी | 15-25 मिमी | 65-75% |
| अनुरूप शीतलन | 6-10 मिमी | 8-15 मिमी | 85-95% |
| बफ़ल सिस्टम | 10-16 मिमी | 12-20 मिमी | 70-80% |
| थर्मल पिन | 4-8 मिमी | 5-12 मिमी | 80-90% |
इंजेक्शन मोल्डिंग मोल्ड्स के लिए विनिर्माण प्रौद्योगिकियां
परिशुद्धता मशीनिंग तकनीक
समकालीन इंजेक्शन मोल्डिंग मोल्ड्स को आधुनिक अनुप्रयोगों द्वारा मांगे गए तंग सहिष्णुता को प्राप्त करने के लिए उन्नत विनिर्माण प्रक्रियाओं की आवश्यकता होती है . विशेष टूलिंग से लैस उच्च गति वाली मशीनिंग केंद्र माइक्रोन के भीतर ज्यामितीय सहिष्णुता को प्राप्त करते समय 0 . 1 आरए के नीचे सतह खत्म को बनाए रख सकते हैं।
- सतह उपचार प्रौद्योगिकियां: विभिन्न सतह उपचार इंजेक्शन मोल्डिंग मोल्ड प्रदर्शन को बढ़ाते हैं . नाइट्राइडिंग प्रक्रियाएं सतह की कठोरता को 65+ एचआरसी तक बढ़ाती हैं, जबकि पीवीडी कोटिंग्स घर्षण को कम करती हैं और गैलिंग को रोकती हैं .
🔩 मोल्ड निर्माण में स्वचालन के एकीकरण ने उत्पादन क्षमताओं में क्रांति ला दी है . रोबोट लोडिंग सिस्टम और पैलेट चेंजर्स निरंतर मशीनिंग संचालन को सक्षम करते हैं, कई अनुप्रयोगों में हफ्तों से दिनों तक इंजेक्शन मोल्डिंग मोल्ड के लिए लीड समय को कम करना .
गुणवत्ता आश्वासन प्रोटोकॉल
कठोर गुणवत्ता नियंत्रण उपाय सुनिश्चित करें कि इंजेक्शन मोल्डिंग मोल्ड्स विनिर्देश आवश्यकताओं को पूरा करते हैं . समन्वय मापने वाली मशीनों (CMMs) आयामी सटीकता को सत्यापित करें, जबकि सतह प्रोफिलोमेटर्स फिनिश क्वालिटी की पुष्टि करें . सांख्यिकीय प्रक्रिया नियंत्रण विधियाँ विनिर्माण भिन्नताएं ट्रैक करें और रखरखाव की आवश्यकताओं की भविष्यवाणी करें .}
इंजेक्शन मोल्डिंग मोल्ड प्रदर्शन के लिए अनुकूलन रणनीतियाँ
वेंटिंग और गैस प्रबंधन
उचित वेंटिंग डिजाइन फंसी हुई हवा और वाष्पशील गैसों को ढाले हुए भागों में दोष पैदा करने से रोकता है . इंजेक्शन मोल्डिंग मोल्ड में सूक्ष्म वेंट शामिल होते हैं, आमतौर पर 0.002-0.005 इंच गहरा, रणनीतिक रूप से बिदाई लाइनों और अंत स्थानों पर तैनात किया जाता है .}
सामग्री प्रकार द्वारा वेंटिंग विनिर्देश
| प्लास्टिक सामग्री | वेंट की गहराई | वेंट चौड़ाई | भूमि की लंबाई |
|---|---|---|---|
| polyethylene | 0.003" | 0.125" | 0.030" |
| polystyrene | 0.002" | 0.100" | 0.025" |
| पेट | 0.004" | 0.150" | 0.035" |
| पॉलीकार्बोनेट | 0.002" | 0.080" | 0.020" |
| नायलॉन | 0.001" | 0.060" | 0.025" |
गेट डिजाइन अनुकूलन: गेट चयन में भाग की गुणवत्ता और चक्र समय . हॉट रनर सिस्टम्स को प्रभावित करता है, गेट वेस्टीज को खत्म कर देता है और भौतिक कचरे को कम करता है, जबकि इंजेक्शन मोल्डिंग मोल्ड . में सटीक तापमान नियंत्रण बनाए रखता है
⚙ आधुनिक इंजेक्शन मोल्डिंग मोल्ड्स सेंसर और मॉनिटरिंग सिस्टम को शामिल करते हैं जो गुहा के दबाव, तापमान पर वास्तविक समय की प्रतिक्रिया प्रदान करते हैं, और पैटर्न भरते हैं . यह डेटा भविष्य कहनेवाला रखरखाव और प्रक्रिया अनुकूलन को सक्षम करता है, डाउनटाइम को कम करता है और समग्र उपकरण प्रभावशीलता में सुधार करता है .
बहु-गुहा विन्यास लाभ
मल्टी-कैविटी इंजेक्शन मोल्डिंग मोल्ड्स प्रति चक्र कई भागों का उत्पादन करके उत्पादन दक्षता को अधिकतम करते हैं . संतुलित धावक सिस्टम एक समान भरना सुनिश्चित करते हैं, जबकि व्यक्तिगत गुहा दबाव निगरानी सभी पदों पर लगातार भाग की गुणवत्ता बनाए रखता है .}
इंजेक्शन मोल्डिंग मोल्ड डिजाइन में उन्नत प्रौद्योगिकियां
सिमुलेशन और विश्लेषण उपकरण
कंप्यूटर-एडेड इंजीनियरिंग (CAE) सॉफ्टवेयर विनिर्माण शुरू होने से पहले इंजेक्शन मोल्डिंग मोल्ड्स के व्यापक विश्लेषण को सक्षम करता है . मोल्ड फ्लो विश्लेषण वेल्ड लाइनों, वायु जाल, और WARPAGE जैसे संभावित मुद्दों की भविष्यवाणी करता है, डिजाइनरों को गेट स्थानों और शीतलन चैनल प्लेसमेंट . को अनुकूलित करने की अनुमति देता है।
योजक विनिर्माण एकीकरण?
सामग्री नवाचार
उन्नत मोल्ड सामग्री इंजेक्शन मोल्डिंग मोल्ड्स की क्षमताओं का विस्तार जारी रखती है . पाउडर धातुकर्म स्टील्स बेहतर तापीय चालकता प्रदान करते हैं, जबकि बेरिलियम-कॉपर मिश्र धातुओं को चुनौतीपूर्ण अनुप्रयोगों में असाधारण गर्मी हस्तांतरण प्रदान करते हैं .}}
मोल्ड सामग्री प्रदर्शन तुलना
| सामग्री | कठोरता (एचआरसी) | ऊष्मीय चालकता | मशीन की | लागत सूचकांक |
|---|---|---|---|---|
| पी 20 स्टील | 28-32 | 29 w/mk | उत्कृष्ट | 1.0 |
| H13 स्टील | 48-52 | 25 डब्ल्यू/एमके | अच्छा | 1.3 |
| S136 स्टील | 52-56 | 20 डब्ल्यू/एमके | गोरा | 1.8 |
| एल्यूमीनियम 7075 | 15-20 | 130 w/mk | उत्कृष्ट | 0.4 |
| फीरोज़ा तांबा | 35-40 | 105 डब्ल्यू/एमके | अच्छा | 3.5 |
🛠 इंजेक्शन मोल्डिंग मोल्ड्स का भविष्य उद्योग 4 . 0 सिद्धांतों को गले लगाता है, प्रदर्शन को अनुकूलित करने और सेवा जीवन का विस्तार करने के लिए IoT सेंसर, कृत्रिम बुद्धिमत्ता और भविष्य कहनेवाला विश्लेषण को शामिल करता है।

रखरखाव और जीवनचक्र प्रबंधन
उचित रखरखाव प्रोटोकॉल सुनिश्चित सुनिश्चित करते हैं कि इंजेक्शन मोल्डिंग मोल्ड्स अपने डिजाइन जीवन प्रत्याशा को प्राप्त करें . निवारक रखरखाव कार्यक्रम में नियमित सफाई, स्नेहन, और आयामी सत्यापन . भविष्य कहनेवाला रखरखाव तकनीक शामिल है, जो विफलता विश्लेषण से पहले संभावित मुद्दों की पहचान करने के लिए कंपन विश्लेषण और थर्मल इमेजिंग का उपयोग करता है . {
- प्रलेखन और ट्रेसबिलिटी: व्यापक रिकॉर्ड-कीपिंग ट्रैक इंजेक्शन मोल्डिंग मोल्डिंग मोल्ड प्रदर्शन मेट्रिक्स, रखरखाव गतिविधियों, और संशोधन इतिहास .} यह डेटा निरंतर सुधार पहल और वारंटी दावों का समर्थन करता है
इंजेक्शन मोल्डिंग मोल्ड्स का आर्थिक प्रभाव प्रारंभिक टूलींग लागत से परे फैलता है . स्वामित्व गणना की कुल लागत को चक्र समय, रखरखाव आवश्यकताओं, भाग की गुणवत्ता की स्थिरता, और अपेक्षित उत्पादन मात्रा . अच्छी तरह से डिज़ाइन किए गए इंजेक्शन मोल्डिंग मोल्ड्स को कम स्क्रैप दरों, तेजी से बढ़े हुए चक्रों के माध्यम से निवेश पर रिटर्न प्रदान करना चाहिए, और सेवा जीवन {3} {3} {3} {
शब्दावली और परिभाषाएँ
¹ मसौदा कोण: मोल्ड गुहा से इजेक्शन की सुविधा के लिए ढाला भागों की ऊर्ध्वाधर सतहों पर लागू मामूली टेपर .
² बिदाई रेखाएँ: लाइन या सतह जहां एक इंजेक्शन मोल्ड के दो हिस्सों से मिलते हैं, अक्सर तैयार भाग . पर एक दृश्यमान निशान छोड़ते हैं
³ गेट प्लेसमेंट: वह स्थान जहां पिघला हुआ प्लास्टिक मोल्ड गुहा में प्रवेश करता है, उचित भरने और भाग की गुणवत्ता के लिए महत्वपूर्ण .
⁴ अनुरूप शीतलन: कूलिंग चैनल जो पार्ट ज्यामिति के समोच्च का अनुसरण करते हैं, पारंपरिक स्ट्रेट-लाइन कूलिंग की तुलना में अधिक कुशल गर्मी हटाने को प्रदान करते हैं .
⁵ हॉट रनर सिस्टम: गर्म मैनिफोल्ड सिस्टम जो इंजेक्शन इकाई से मोल्ड कैविटी गेट्स . तक एक पिघले हुए राज्य में प्लास्टिक बनाए रखते हैं
सामान्य उद्योग की समस्याएं और समाधान
समस्या: समय से पहले मोल्ड पहनने और विफलता
समाधान: नियमित निरीक्षण शेड्यूल, उचित स्नेहन प्रोटोकॉल, और सतह उपचार अनुप्रयोगों सहित व्यापक निवारक रखरखाव कार्यक्रमों को लागू करें . मोल्ड जीवन का विस्तार करने के लिए उन्नत सामग्री और कोटिंग्स का उपयोग करें .
समस्या: उत्पादन में असंगत भाग की गुणवत्ता चलाता है
समाधान: गुहा के दबाव, तापमान, और भरने के लिए वास्तविक समय की निगरानी प्रणाली स्थापित करें, और पैटर्न भरें . भिन्नता की पहचान करने के लिए सांख्यिकीय प्रक्रिया नियंत्रण विधियों को लागू करें, इससे पहले कि वे भाग की गुणवत्ता को प्रभावित करें . नियमित रूप से तापमान नियंत्रकों को कैलिब्रेट करें और सभी प्रोडक्शन के लिए सुसंगत सामग्री सूखने की प्रक्रियाओं को बनाए रखें {4}
समस्या: विस्तारित चक्र समय उत्पादन दक्षता को कम करना
समाधान: कूलिंग कूलिंग तकनीक का उपयोग करके कूलिंग चैनल डिज़ाइन का अनुकूलन करें, जहां लागू हो . हीट ट्रांसफर गुणांक का विश्लेषण करें और शीतलक प्रवाह दरों और तापमान को समायोजित करें . इष्टतम प्रवाह विशेषताओं के लिए गेट डिजाइन और रनर सिस्टम की समीक्षा करें। या अक्षम कूलिंग ज़ोन .
आधिकारिक संदर्भ और आगे पढ़ना
सोसाइटी ऑफ प्लास्टिक इंजीनियर्स (एसपीई) - इंजेक्शन मोल्डिंग हैंडबुकhttps: // www . spe . org/Publications/किताबें/इंजेक्शन-मोल्डिंग-हैंडबुक
एएसटीएम इंटरनेशनल - टेस्ट नमूनों के इंजेक्शन मोल्डिंग के लिए मानक गाइड (D4101)https: // www . astm . org/मानक/d4101
इंटरनेशनल एसोसिएशन ऑफ डाई एंड मोल्ड मेकर्स (IADMM) - बेस्ट प्रैक्टिसhttps: // www . iadmm . org/तकनीकी-संसाधन
प्लास्टिक प्रौद्योगिकी पत्रिका - मोल्ड डिजाइन दिशानिर्देशhttps: // www . ptonline . com/कॉलम/मोल्ड-डिज़ाइन-गाइडलाइन
जर्नल ऑफ मैन्युफैक्चरिंग साइंस एंड इंजीनियरिंग - ASMEhttps: // asmedigitalcollection . asme . org/manformingscience
यूरोपीय फेडरेशन ऑफ मोल्ड एंड डाई मेकर्स (FEDMA) - तकनीकी मानकhttps: // www . Fedma . org/तकनीकी-मानक
संबंधित संदर्भइंजेक्शन मोल्ड