









हमारे पास ग्राहक कहीं और जलने के बाद एमआईएम टूलींग परियोजनाओं के साथ हमारे पास आए हैं। एक ऑटोमोटिव आपूर्तिकर्ता ने एक ऐसे विक्रेता के साथ गियर घटक विकसित करने में आठ महीने बिताए, जो सिंटरिंग सिकुड़न मुआवजे को नहीं समझता था। टूलींग ने प्रत्येक महत्वपूर्ण आयाम में 0.4 मिमी कम आकार के हिस्से तैयार किए। उन्हें फिर से शुरुआत करनी पड़ी. उस अनुभव ने हमें सिखाया कि अधिकांश पीएम विफलताएं उन बुनियादी सिद्धांतों पर आधारित होती हैं जिन्हें किसी ने नजरअंदाज कर दिया या मान लिया कि काम हो जाएगा।
यह काम किस प्रकार करता है
पारंपरिक प्रेस{{0}और-सिंटर पीएम के लिए, आप लगभग 50 माइक्रोन के पाउडर के साथ काम कर रहे हैं। यदि आप ध्यान से देखें तो यह काफी मोटा है। हाइड्रोलिक प्रेस इस पाउडर को कठोर डाई में जमा करने के लिए 150-700 एमपीए का उपयोग करते हैं। जो निकलता है उसे "हरा" कॉम्पैक्ट कहा जाता है। यह यांत्रिक इंटरलॉकिंग के माध्यम से आकार रखता है लेकिन अभी तक इसमें कोई वास्तविक ताकत नहीं है। घनत्व सैद्धांतिक रूप से 60-90% के बीच बैठता है।

सिंटरिंग नियंत्रित वातावरण भट्टियों में होती है। लौह आधारित सामग्री 1,120 डिग्री के आसपास चलती है। स्टेनलेस स्टील को उच्च तापमान की आवश्यकता होती है, आमतौर पर 1,250-1,400 डिग्री। इस चरण के दौरान, परमाणु कण सीमाओं के पार फैल जाते हैं। भाग थोड़ा सघन और सिकुड़ जाता है, आमतौर पर 0.1-0.3%।
एमआईएम एक अलग जानवर है.
पाउडर बहुत महीन होता है, लगभग 8 माइक्रोन, जिसे पॉलिमर बाइंडर्स के साथ मिलाकर फीडस्टॉक बनाया जाता है जो इंजेक्शन के दौरान प्लास्टिक की तरह व्यवहार करता है। यह फीडस्टॉक 50-200 एमपीए पर सांचों में डाला जाता है। मोल्डिंग के बाद, आप थर्मल या सॉल्वेंट प्रक्रियाओं के माध्यम से बाइंडर को हटाते हैं, फिर सिंटर को। एमआईएम सिंटरिंग के दौरान सिकुड़न 15-20% होती है। आपके टूलींग डिज़ाइन में वह छूट गया और आपको स्क्रैप मिल गया।
एक बात जो खरीद टीमों को आश्चर्यचकित करती है: एमआईएम पाउडर की कीमत पारंपरिक पीएम पाउडर की तुलना में 3{3}}5 गुना है। महीन गोलाकार कणों के लिए आवश्यक गैस परमाणुकरण और कार्बोनिल अपघटन प्रक्रियाएँ महंगी हैं। वह लागत प्रत्येक उद्धरण में दिखाई देती है, और कुछ आपूर्तिकर्ता यह नहीं बताते हैं कि उनके एमआईएम उद्धरण समान भागों के लिए प्रेस और सिंटर विकल्पों की तुलना में इतने अधिक क्यों चलते हैं।
एमआईएम बनाम प्रेस{{1}और-सिंटर
| पारंपरिक पी.एम | एमआईएम | |
|---|---|---|
| भाग का वजन | 0.68 ग्राम से 6.8 किग्रा | सामान्यतः 50 ग्राम से कम, अधिकतम 150 ग्राम |
| घनत्व | 85-92% | 95-99% |
| सबसे पतली दीवार | लगभग 2 मिमी | 0.3 मिमी संभव |
| सहनशीलता | ±0.3-0.5% | ±0.3% या बेहतर |
| ज्यामिति | अधिकतर 2डी | अंडरकट्स, धागे, क्रॉस {{0} छेद |
| टूलींग | $2,000-$10,000 | $10,000-$50,000 |
| वॉल्यूम ब्रेक-सम | 5,000/वर्ष | 10,000/वर्ष |
पारंपरिक प्रधानमंत्री की सीमा दबाव वाली दिशा से आती है। आप अक्षीय बल लगा रहे हैं, इसलिए उस अक्ष पर लंबवत विशेषताएं कठिन हैं। आंतरिक धागे? नहीं हो रहा है. क्रॉस-छेदों के लिए द्वितीयक मशीनिंग की आवश्यकता होती है।
एमआईएम उन बाधाओं को हटाता है लेकिन नई बाधाएँ जोड़ता है। 150 ग्राम से अधिक के हिस्सों को डिबाइंडिंग चुनौतियों का सामना करना पड़ता है। ±40-60% से अधिक दीवार की मोटाई में भिन्नता के कारण वॉरपेज होता है जिसे सिंटरिंग के दौरान ठीक करना लगभग असंभव होता है।
पिछले साल एक ग्राहक ने हमसे 4:1 दीवार मोटाई अनुपात वाले 200 ग्राम एमआईएम हिस्से के बारे में पूछा था। हमने उनसे कहा कि यह काम नहीं करेगा। वे फिर भी दूसरे आपूर्तिकर्ता के पास गए, टूलींग पर $45,000 खर्च किए, और छह महीने बाद परियोजना को रद्द करने के बाद वापस आए। भूखी बिक्री टीम चाहे जो भी वादा करे, कुछ ज्यामिति एमआईएम में फिट नहीं बैठती हैं।

अन्य विनिर्माण विधियों के विरुद्ध
पीएम ने सामग्री उपयोग पर जीत हासिल की। आप 95-97% इनपुट सामग्री का उपयोग कर रहे हैं। सीएनसी मशीनिंग शायद आपके आधे स्टॉक को चिप्स में बदल देती है।
एक वाणिज्यिक वाहन तेल पंप गियर जिसे हमने मशीनिंग के लिए उद्धृत किया था वह मशीनीकृत लागत के 32% पर आया था। 68% बचत लगभग पूरी तरह से सामग्री और चक्र समय से हुई।
लेकिन मशीनिंग के ऐसे फायदे हैं जिन्हें पीएम छू नहीं सकते। ±0.01मिमी की सहनशीलता नियमित है। कोई भी सामग्री जो आप चाहते हैं। प्रोटोटाइप मात्राएँ जो आर्थिक अर्थ रखती हैं। सालाना लगभग 1,000 इकाइयों से नीचे, गणित आमतौर पर पीएम द्वारा अच्छी तरह से संभाली जाने वाली ज्यामिति के लिए भी मशीनिंग का पक्ष लेता है।
डाई कास्टिंग बड़े सरल भागों के लिए जीतती है जहां चक्र समय ड्राइव की लागत होती है। जब आपको बीयरिंग या फिल्टर के लिए इसकी आवश्यकता होती है तो पीएम बेहतर माइक्रोस्ट्रक्चरल नियंत्रण और जानबूझकर सरंध्रता प्रदान करता है।
फोर्जिंग से मजबूत हिस्से बनते हैं। समतुल्य मिश्रधातुओं के लिए लगभग 26% अधिक तन्यता शक्ति, शून्य सरंध्रता के करीब, अनाज प्रवाह संरेखण जो थकान जीवन में सुधार करता है। हमने ग्राहकों को उन अनुप्रयोगों के लिए पीएम निर्दिष्ट करते देखा है जिन्हें वास्तव में फोर्जिंग की आवश्यकता होती है, फिर फ़ील्ड विफलताओं से निपटते हैं।
यांत्रिक गुणों पर: पीएम स्टील 900 एमपीए तन्यता को हिट करता है जैसे कि -सिंटर किया जाता है, गर्मी उपचार के बाद 1,200 एमपीए। 97% घनत्व पर एमआईएम 316एल 35-50% बढ़ाव के साथ 520-650 एमपीए चलता है। गढ़ी गई संपत्तियों के करीब लेकिन समान नहीं।
अनुप्रयोग

ऑटोमोटिव ट्रांसमिशन घटक पीएम वॉल्यूम पर हावी हैं। जीकेएन फोर्ड एफ{{1}स्पीड और जीएम 9{{7}स्पीड ट्रांसमिशन के लिए पार्ट्स की आपूर्ति करता है। एमपीआईएफ 750 पीएम ऑटोमोटिव एप्लिकेशन (mpif.org) से अधिक दस्तावेज़। ट्रकों के लिए प्रति वाहन पीएम सामग्री लगभग 25 किलोग्राम है, जो ट्रांसमिशन सरल होने के साथ बैटरी ईवी के लिए लगभग 2.3 किलोग्राम तक कम हो जाती है।
चिकित्सा उपकरण एमआईएम के पक्ष में हैं। एकल टुकड़े एमआईएम घटकों के रूप में निर्मित सर्जिकल स्टेपलर जबड़े ने उन असेंबलियों को प्रतिस्थापित कर दिया है जिनके लिए 12 मशीनीकृत भागों की आवश्यकता होती थी।
उपभोक्ता इलेक्ट्रॉनिक्स ने पिछले दशक में एमआईएम की वॉल्यूम वृद्धि को आगे बढ़ाया। Apple के लाइटनिंग कनेक्टर ने साप्ताहिक रूप से लाखों की संख्या में MIM उत्पादन चलाया। ओप्पो फाइंड एन2 फ्लिप हिंज में 136 हिस्से हैं, कई एमआईएम हैं।
एयरोस्पेस चरम अनुप्रयोगों के लिए पीएम का उपयोग करता है। ईंधन नोजल के लिए GE का पाउडर{{1}आधारित एडिटिव विनिर्माण 25% वजन में कमी लाता है। रोल्स में टरबाइन डिस्क {{4}रॉयस महत्वपूर्ण घूर्णन घटकों के लिए उड़ान के लिए पीएम सुपरअलॉय का उपयोग करती है।
लोग क्या यात्राएँ करते हैं
जब एक मशीनिस्ट की दुकान में तीन सप्ताह तक पीएम पार्ट को लेकर दिक्कत आ रही थी तो उसने हमें फोन किया। उन्होंने इसे "मशीनिंग शुद्ध घर्षण" के रूप में वर्णित किया। भाग का परीक्षण उचित कठोरता पर किया गया लेकिन मानक टूलींग के माध्यम से खराब हो गया। पता चला कि पीएम में मैट्रिक्स में बिखरे हुए बहुत कठोर कण हो सकते हैं जिन्हें थोक कठोरता परीक्षण से पता नहीं चलता है।
उसका समाधान: TiN-लेपित नल, कोई शीतलक नहीं। सूखे चिप्स सरंध्रता से चिपकते नहीं हैं। वह बीस वर्षों से लगातार परिणामों के साथ पीएम भागों को इसी तरह चला रहा था।
गुणवत्ता नियंत्रण के मामले में, उन उद्योगों में बहस चल रही है जो बड़े पैमाने पर एमआईएम का उपयोग करते हैं। हमने जिस एक मशीनिस्ट से बात की, उसने स्पष्ट रूप से कहा: प्रक्रिया ठीक काम करती है, लेकिन गुणवत्ता पूरी तरह से इसे चलाने वाली दुकान पर निर्भर करती है। अच्छे आपूर्तिकर्ता सुसंगत भागों का उत्पादन करते हैं। ख़राब आपूर्तिकर्ता बहाने के रूप में "अंतर्निहित परिवर्तनशीलता" के पीछे छिपते हैं।
हमने यह खेल देखा है। एक ग्राहक ने प्रति पीस 12% बचाने के लिए एमआईएम विक्रेताओं को बदल दिया। अस्वीकृति दर 0.3% से 4.2% हो गई। बचत लागत और उत्पादन में देरी में गायब हो गई।
एमआईएम आपूर्तिकर्ताओं का मूल्यांकन करते समय, महत्वपूर्ण आयामों पर सीपीके डेटा मांगें। प्रक्रिया की निगरानी के बारे में पूछें। सत्यापित करें कि प्रमाणपत्र आपके उद्योग से मेल खाते हैं। ऑटोमोटिव के लिए IATF 16949। एयरोस्पेस के लिए AS9100D। मेडिकल के लिए आईएसओ 13485।
खरीद की विशिष्टताएँ
टूलींग के लिए लीड समय 6-12 सप्ताह चलता है। ऑटोमोटिव कार्य पर पीपीएपी के लिए 1-2 सप्ताह जोड़ें। पहले लेखों को डिज़ाइन जारी होने से 8-14 सप्ताह की आवश्यकता होती है। दोहराएँ आदेश: 4-8 सप्ताह एमआईएम, स्थापित पीएम भागों के लिए 2-4 सप्ताह।
डिज़ाइन की बाधाएँ मायने रखती हैं। एमआईएम दीवार की मोटाई 1.0-3.0 मिमी पर सबसे अच्छी काम करती है। न्यूनतम 0.5 मिमी, अधिकतम लगभग 12.5 मिमी। भिन्नताएँ ±40-60% के भीतर रखें। पाउडर प्रवाह के लिए कोनों को 0.5 मिमी त्रिज्या की आवश्यकता होती है।
हम यह क्यों लिख रहे हैं
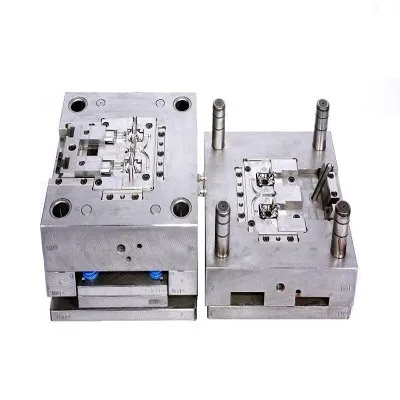
हम निर्माण करते हैंइंजेक्शन मोल्ड. एमआईएम टूलींग उस क्षमता के अंतर्गत आती है, और प्लास्टिक इंजेक्शन अनुप्रयोगों की मांग के लिए हम जो संभालते हैं, उसकी सटीक आवश्यकताएं प्रतिबिंबित होती हैं। जब ग्राहक पूछते हैं कि क्या एमआईएम उनकी ज्यामिति के लिए मायने रखता है, तो हम यहां बताए गए उन्हीं विचारों पर चलते हैं।
हमने उन परियोजनाओं को अस्वीकार कर दिया है जो प्रौद्योगिकी के अनुकूल नहीं थीं। हम एक ग्राहक को टूलींग पर छह आंकड़े खर्च करते हुए देखने के बजाय एक उद्धरण खोना पसंद करेंगे जो स्वीकार्य भागों का उत्पादन नहीं कर सकता है।
यदि आप किसी एप्लिकेशन के लिए पीएम का मूल्यांकन कर रहे हैं, तो टूलींग के लिए प्रतिबद्ध होने से पहले हम आपके डिज़ाइन की समीक्षा करेंगे। व्यवहार्यता मूल्यांकन के लिए कोई शुल्क नहीं. बातचीत में आम तौर पर तीस मिनट लगते हैं और इसमें शामिल होता है कि क्या ज्यामिति काम करती है, कौन सी सहनशीलता यथार्थवादी है, और क्या मात्रा निवेश को उचित ठहराती है।
तकनीकी संदर्भ: एमपीआईएफ (mpif.org), मोर्डोर इंटेलिजेंस (mordorintelligence.com)