









ड्राफ्ट कोण क्या हैं?
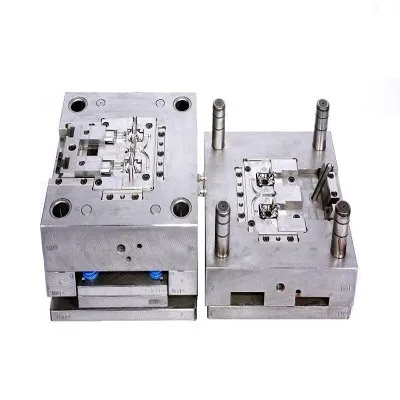
ड्राफ्ट कोण ढले हुए हिस्सों की ऊर्ध्वाधर दीवारों पर लगाई जाने वाली पतली सतहें हैं जो मोल्ड से आसानी से बाहर निकलने की सुविधा प्रदान करती हैं। ऊर्ध्वाधर से डिग्री में मापे गए, ये कोण भागों को हटाने के दौरान चिपकने से रोकते हैं और घर्षण को कम करते हैं जो घटक और मोल्ड दोनों को नुकसान पहुंचा सकता है।
विनिर्माण के लिए ड्राफ्ट कोण क्यों आवश्यक हैं?
जब पिघला हुआ पदार्थ किसी सांचे के अंदर ठंडा हो जाता है, तो यह सिकुड़ जाता है और सांचे की सतहों को पकड़ लेता है। यह भौतिक वास्तविकता इजेक्शन के दौरान भारी घर्षण पैदा करती है। पर्याप्त टेपर के बिना, हिस्से या तो पूरी तरह से चिपक जाते हैं या बाहर निकलने पर मोल्ड की दीवारों के साथ खुरच जाते हैं।
परिणाम खरोंच वाली सतहों से भी आगे तक फैलते हैं। उचित ड्राफ्ट के बिना हिस्से इजेक्शन तनाव के तहत विकृत हो सकते हैं, संरचनात्मक कमजोरी विकसित कर सकते हैं, या पूरी तरह से बाहर निकलने में विफल हो सकते हैं। विनिर्माण टीमों को तब मैन्युअल निष्कर्षण के बीच एक विकल्प का सामना करना पड़ता है {{2}जो महंगी टूलींग को नुकसान पहुंचाता है{{3}या भाग को पूरी तरह से नष्ट कर देता है।
उद्योग के आंकड़ों से पता चलता है कि अपर्याप्त ड्राफ्ट कोण विस्तारित चक्र समय, उच्च स्क्रैप दरों और त्वरित मोल्ड पहनने के माध्यम से उत्पादन लागत को 15-30% तक बढ़ा सकते हैं। ड्राफ्ट कोण अपर्याप्त होने पर टूलींग जो 500,000 चक्रों तक चलनी चाहिए, 200,000 पर विफल हो सकती है।
ड्राफ्ट कोण यंत्रवत् कैसे कार्य करते हैं
इंजीनियरिंग सिद्धांत सीधा है: जैसे ही ढले हुए हिस्से ठंडे होते हैं, वे भौतिक गुणों के आधार पर 0.5-7% तक सिकुड़ जाते हैं। यह संकोचन क्लैम्पिंग बल बनाता है जो भागों को मोल्ड कोर के खिलाफ कसकर खींचता है और साथ ही गुहा की दीवारों से दूर खींचता है।
एक तैयार सतह इस चुनौती को एक लाभ में बदल देती है। मामूली टेपर का मतलब है कि जैसे ही इजेक्टर पिन भाग को आंशिक रूप से भी बाहर की ओर धकेलते हैं, पूरा घटक मोल्ड की सतह से संपर्क तोड़ देता है। ज्यामिति यह सुनिश्चित करती है कि निरंतर गति से खिंचाव पैदा होने के बजाय स्पष्टता बनी रहे।
बोतल से पतला कॉर्क निकालने के बजाय सीधा सिलेंडर निकालने के बारे में सोचें। टेपर एक रिलीज प्वाइंट बनाता है जहां घर्षण लगभग शून्य तक गिर जाता है। ड्राफ्ट कोण मोल्ड से संपर्क करने वाली प्रत्येक ऊर्ध्वाधर सतह पर इसी यांत्रिक लाभ को लागू करते हैं।

मानक ड्राफ्ट कोण विशिष्टताएँ
2 इंच तक की गहराई वाले भागों के लिए आधारभूत अनुशंसा प्रति पक्ष 1-2 डिग्री ड्राफ्ट है। यह रेंज मानक प्रसंस्करण स्थितियों के तहत अधिकांश थर्मोप्लास्टिक सामग्रियों को संभालती है।
हालाँकि, कई कारक इस आधार रेखा से विचलन को बाध्य करते हैं:
सामग्री सिकुड़न दर: पॉलीथीन और नायलॉन जैसी क्रिस्टलीय सामग्री ठंडा होने के दौरान अधिक सिकुड़ती है और पॉलीकार्बोनेट जैसी अनाकार सामग्री की तुलना में बड़े ड्राफ्ट कोण की आवश्यकता होती है। अंतर पर्याप्त हो सकता है -पॉलीथीन को 2-3 डिग्री की आवश्यकता हो सकती है जहां पॉली कार्बोनेट 1 डिग्री के साथ प्रबंधन करता है।
भाग की गहराई: गहरी गुहिकाएँ घर्षण के लिए अधिक सतह क्षेत्र बनाती हैं। 2 इंच से अधिक गहराई वाले हिस्सों के लिए, बढ़े हुए संपर्क क्षेत्र की भरपाई के लिए प्रत्येक अतिरिक्त इंच के लिए लगभग 1 डिग्री का ड्राफ्ट जोड़ें।
सतह की बनावट: बनावट वाली सतहें छोटे-छोटे अंडरकट्स बनाती हैं जो घर्षण को बढ़ाते हैं। हल्की बनावट के लिए न्यूनतम 3 डिग्री ड्राफ्ट की आवश्यकता होती है, जबकि भारी बनावट के लिए 5 डिग्री या अधिक की आवश्यकता होती है। अंगूठे का नियम प्रति 0.001 इंच बनावट गहराई में 1 डिग्री जोड़ता है।
धातु{{0}पर-धातु संपर्क: जहां अलग होने के दौरान मोल्ड घटक एक-दूसरे के खिलाफ फिसलते हैं, वहां गैलिंग को रोकने और सुचारू मोल्ड संचालन सुनिश्चित करने के लिए न्यूनतम 3 डिग्री का ड्राफ्ट आवश्यक है।
सामग्री-विशिष्ट आवश्यकताएँ
अलग-अलग प्लास्टिक शीतलन के दौरान मौलिक रूप से अलग-अलग व्यवहार करते हैं, जो सीधे ड्राफ्ट आवश्यकताओं को प्रभावित करता है।
एबीएस और कमोडिटी प्लास्टिक: ये वर्कहॉर्स सामग्रियां मानक 1-2 डिग्री ड्राफ्ट को अच्छी तरह से संभालती हैं। उनके मध्यम संकोचन और अच्छे प्रवाह गुण उन्हें मामूली ड्राफ्ट बदलावों को माफ कर देते हैं।
कांच से भरी सामग्री: ग्लास फाइबर जोड़ने से ताकत बढ़ती है लेकिन अपघर्षक सतहें बनती हैं जो सांचों को तेजी से घिसती हैं। कांच से भरे प्लास्टिक को मुलायम, लचीले या स्वयं चिकनाई वाले रेजिन की तुलना में बड़े ड्राफ्ट कोण की आवश्यकता होती है, आमतौर पर न्यूनतम 1.5-2.5 डिग्री।
नायलॉन: यह सामग्री एक दिलचस्प अपवाद का प्रतिनिधित्व करती है। नायलॉन के लचीलेपन और स्व-चिकनाई गुणों का मतलब है कि ड्राफ्ट कोणों को कभी-कभी कम किया जा सकता है या समाप्त भी किया जा सकता है, हालांकि इष्टतम उपकरण जीवन के लिए 1-2 डिग्री की सिफारिश की जाती है।
उच्च-तापमान इंजीनियरिंग रेजिन: PEEK और PPS जैसी सामग्रियां काफी सिकुड़ जाती हैं और सावधानीपूर्वक ड्राफ्ट गणना की आवश्यकता होती है। ठंडा होने पर उनकी कठोरता का मतलब है कि वे इजेक्शन के दौरान मुड़ेंगे नहीं, जिससे पर्याप्त ड्राफ्ट बिल्कुल महत्वपूर्ण हो जाता है।
धातु इंजेक्शन मोल्डिंगविचार
मेटल इंजेक्शन मोल्डिंग ड्राफ्ट एंगल डिजाइन में अनूठी जटिलताओं का परिचय देता है। पॉलिमर के विपरीत, बाइंडरों के साथ मिश्रित धातु पाउडर सिंटरिंग के दौरान नाटकीय रूप से सिकुड़ जाते हैं -अक्सर मात्रा के हिसाब से 15-20%।
यह अत्यधिक सिकुड़न वास्तव में ड्राफ्ट आवश्यकताओं के पक्ष में काम करती है। प्लास्टिक समकक्षों की तुलना में हिस्से अधिक आसानी से मोल्ड सतहों से दूर हो जाते हैं। हालाँकि, प्रारंभिक इजेक्शन के दौरान बाइंडर सिस्टम के व्यवहार के लिए अभी भी उचित ड्राफ्ट डिज़ाइन की आवश्यकता होती है।
एमआईएम हिस्से आमतौर पर जटिलता के आधार पर 0.5{3}}2 डिग्री ड्राफ्ट का उपयोग करते हैं। सिंटरिंग सिकुड़न का मतलब है कि अंतिम आयाम ढले हुए "हरे" हिस्से से काफी भिन्न हैं, जिसे सहिष्णुता गणना में शामिल किया जाना चाहिए। डिजाइनरों को मोल्डिंग ड्राफ्ट और पोस्ट-सिंटर आयामी परिवर्तनों दोनों का ध्यान रखना चाहिए।
सतही फिनिश संबंधी विचार भी भिन्न-भिन्न होते हैं। एमआईएम भागों को अक्सर मशीनिंग या पॉलिशिंग जैसे माध्यमिक संचालन से गुजरना पड़ता है, जो प्रारंभिक इजेक्शन के लिए आवश्यक होने पर उन्हें बनाए रखते हुए महत्वपूर्ण सतहों पर ड्राफ्ट कोणों के साक्ष्य को हटा सकता है।
सामान्य डिज़ाइन गलतियाँ
सबसे अधिक त्रुटि तब होती है जब डिज़ाइनर प्रोटोटाइप के दौरान ड्राफ्ट को पूरी तरह से अनदेखा कर देते हैं। 3डी प्रिंटिंग या सीएनसी मशीनिंग के लिए डिज़ाइन किए गए हिस्से {{2}जहां ड्राफ्ट का कोई उद्देश्य नहीं होता है{{3}इंजेक्शन मोल्डिंग में खराब संक्रमण होता है। ड्राफ्ट को अंतिम रूप देने के लिए अक्सर पूर्ण रीडिज़ाइन की आवश्यकता होती है जिससे उत्पादन में देरी होती है और लागत बढ़ जाती है।
एक और लगातार गलती में सभी सुविधाओं में एक समान ड्राफ्ट लागू करना शामिल है। जटिल भागों को प्रत्येक सुविधा की ज्यामिति, गहराई और कार्य के लिए अनुकूलित परिवर्तनीय ड्राफ्ट कोणों की आवश्यकता होती है। पसलियां, बॉस और गस्सेट प्रत्येक की विशिष्ट आवश्यकताएं होती हैं जो मुख्य दीवार सतहों से भिन्न होती हैं।
अपर्याप्त ड्राफ्ट के साथ संयुक्त अंडरसाइज़्ड बॉस डिज़ाइन इजेक्शन समस्याओं के लिए एक आदर्श तूफान बनाता है। इजेक्शन के दौरान बॉस या तो टूट जाता है या विरोधी सतहों पर धंसने के निशान पैदा कर देता है। दोनों परिणामों के लिए महंगे पुनर्कार्य की आवश्यकता है।
डिज़ाइनर कभी-कभी कार्यात्मक निहितार्थों पर विचार किए बिना विनिर्माण को सरल बनाने के लिए अत्यधिक ड्राफ्ट लागू करते हैं। 5 डिग्री ड्राफ्ट वाला एक कनेक्टर हाउसिंग खूबसूरती से बाहर निकल सकता है लेकिन उचित संभोग के लिए आयामी सहनशीलता बनाए रखने में विफल रहता है। इष्टतम ड्राफ्ट प्रदर्शन आवश्यकताओं के मुकाबले विनिर्माण क्षमता को संतुलित करता है।
जटिल ज्यामिति के लिए ड्राफ्ट की गणना
सरल बेलनाकार या बॉक्स जैसे हिस्से सीधे मानक ड्राफ्ट दिशानिर्देशों का पालन करते हैं। अनेक विशेषताओं, अलग-अलग गहराई और कार्यात्मक आवश्यकताओं वाले वास्तविक विश्व घटकों को व्यवस्थित विश्लेषण की आवश्यकता है।
विभाजन रेखा की पहचान करके प्रारंभ करें {{0}वह तल जहां साँचे के आधे हिस्से अलग होते हैं। प्रत्येक सतह को साँचे के खुलने की दिशा में इस रेखा से दूर जाना चाहिए। सेंटरलाइन पार्टिंग वाले हिस्सों के लिए, ऊपर और नीचे दोनों खंडों पर स्वतंत्र ड्राफ्ट विचार की आवश्यकता होती है।
आंतरिक विशेषताएं: छिद्र या अवकाश बनाने वाले कोर ठंडा होने के दौरान मोल्ड पर सिकुड़ जाते हैं। इस क्लैम्पिंग प्रभाव को दूर करने के लिए आंतरिक सतहों को बाहरी सतहों की तुलना में आमतौर पर 0.5-1 डिग्री अधिक ड्राफ्ट की आवश्यकता होती है।
बाधित: सच्चे अंडरकट्स को दूर नहीं किया जा सकता है और इसके लिए साइड एक्शन या जटिल टूलींग की आवश्यकता होती है। महंगी मोल्ड सुविधाओं को जोड़ने से पहले, सत्यापित करें कि क्या थोड़ा बढ़ा हुआ ड्राफ्ट अंडरकट को पूरी तरह से खत्म कर सकता है।
स्नैप फिट और लिविंग टिका: ये कार्यात्मक विशेषताएं अक्सर ड्राफ्ट आवश्यकताओं के विरुद्ध लड़ती हैं। स्नैप फिट के लिए सटीक आयामों की आवश्यकता होती है जिससे ड्राफ्ट कोण बदल जाते हैं। समाधान में न्यूनतम ड्राफ्ट (0.25-0.5 डिग्री) लागू करना और इजेक्शन सिस्टम को अनुकूलित करने के लिए मोल्ड निर्माताओं के साथ मिलकर काम करना शामिल है।
ड्राफ्ट की दिशा और साँचे का खुलना
ड्राफ्ट कोण की प्रभावशीलता मोल्ड खोलने की दिशा के सापेक्ष अभिविन्यास पर गंभीर रूप से निर्भर करती है। एक भाग में सुंदर 2-डिग्री ड्राफ्ट हो सकता है जो खींचने की दिशा में लंबवत लागू होने पर शून्य लाभ प्रदान करता है।
कल्पना कीजिए कि एक बेलनाकार भाग लंबवत रूप से ढाला गया है। परिधि पर लगाया गया ड्राफ्ट इजेक्शन में मदद करता है। ऊपर और नीचे की सतहों पर लगाया गया ड्राफ्ट इजेक्शन के लिए कुछ नहीं करता है लेकिन सौंदर्य या कार्यात्मक कारणों से आवश्यक हो सकता है। इस अंतर को समझने से ड्राफ्ट एंगल बजट को उन सतहों पर बर्बाद होने से रोका जा सकता है, जिन्हें इसकी आवश्यकता नहीं है।
जटिल ज्यामिति वाले भागों के लिए, मोल्ड प्रवाह विश्लेषण सॉफ्टवेयर इजेक्शन का अनुकरण कर सकता है और स्टील काटने से पहले समस्या क्षेत्रों की पहचान कर सकता है। इन सिमुलेशन से पता चलता है कि कहां ड्राफ्ट कोण पर्याप्त हैं और कहां समायोजन की आवश्यकता है।

आयामी सहनशीलता के साथ ड्राफ्ट को संतुलित करना
ड्राफ्ट कोण आवश्यक रूप से भाग के आयामों को बदलते हैं। 1 डिग्री ड्राफ्ट वाली 100 मिमी ऊंची दीवार में ऊपर और नीचे के बीच 1.75 मिमी का अंतर होता है। कई अनुप्रयोगों के लिए यह भिन्नता अप्रासंगिक है। सटीक असेंबलियों के लिए, यह गंभीर समस्याएं पैदा करता है।
समाधान में रणनीतिक ड्राफ्ट प्लेसमेंट शामिल है। कड़ी सहनशीलता आवश्यकताओं वाली सतहों पर ड्राफ्ट को कम करते हुए गैर-महत्वपूर्ण सतहों पर पूर्ण ड्राफ्ट लागू करें। विनिर्माण कभी-कभी आवश्यक होने पर विशिष्ट सतहों पर 0.25 डिग्री ड्राफ्ट प्राप्त कर सकता है, हालांकि बढ़ी हुई लागत और जोखिम पर।
एक अन्य दृष्टिकोण महत्वपूर्ण आयामों को बनाए रखने के लिए स्थानीयकृत सुविधाओं का उपयोग करता है। एक मोल्डेड कनेक्टर हाउसिंग में बाहरी दीवारों पर 2 डिग्री का ड्राफ्ट हो सकता है, लेकिन असेंबली के दौरान सटीक संरेखण के लिए न्यूनतम ड्राफ्ट के साथ मोल्डेड सतहों को शामिल किया जा सकता है।
बनावट और सतह खत्म प्रभाव
सतह की बनावट मौलिक रूप से ड्राफ्ट आवश्यकताओं को बदल देती है। एक पॉलिश दर्पण फिनिश 0.5-1 डिग्री ड्राफ्ट के साथ मोल्ड से आसानी से स्लाइड करता है। चमड़े की बनावट वाले उसी हिस्से को बनावट पैटर्न को यांत्रिक ताले के रूप में कार्य करने से रोकने के लिए 3-5 डिग्री की आवश्यकता होती है।
मानक गणना प्रत्येक 0.001 इंच (0.025 मिमी) बनावट गहराई के लिए 1 डिग्री ड्राफ्ट जोड़ती है। यह सतह पैटर्न बनाने के लिए उपयोग की जाने वाली रासायनिक नक़्क़ाशी या लेजर बनावट प्रक्रियाओं द्वारा बनाए गए सूक्ष्म अंडरकट्स के लिए जिम्मेदार है।
बनावट का प्रकार गहराई से परे मायने रखता है। तेज किनारों वाले ज्यामितीय पैटर्न को कार्बनिक पैटर्न की तुलना में अधिक ड्राफ्ट की आवश्यकता होती है। दिशात्मक बनावट कभी-कभी ड्राफ्ट की ज़रूरतों को कम कर सकती है यदि उन्हें खींचने की दिशा में स्लाइड करने के लिए उन्मुख किया जाए।
प्रोटोटाइपिंग और सत्यापन
उत्पादन टूलींग के लिए प्रतिबद्ध होने से पहले, प्रोटोटाइप टूलींग के माध्यम से ड्राफ्ट कोणों को मान्य करें। एल्युमीनियम मोल्ड या 3डी -मुद्रित उपकरण यथार्थवादी परिस्थितियों में वास्तविक इजेक्शन व्यवहार का परीक्षण करने की अनुमति देते हैं।
परीक्षण के दौरान सूक्ष्म समस्याओं पर नजर रखें। हिस्से सफलतापूर्वक बाहर निकल सकते हैं लेकिन तनाव सफेद होना, सूक्ष्म खरोंच या आयामी विकृति दिखाई देते हैं। ये लक्षण अपर्याप्त ड्राफ्ट का संकेत देते हैं, तब भी जब ग्रॉस इजेक्शन विफलता नहीं होती है।
सॉफ्ट टूलींग में समायोज्य ड्राफ्ट आवेषण का उपयोग करके प्रगतिशील परीक्षण स्टील उत्पादन सांचों को सख्त करने से पहले न्यूनतम व्यवहार्य ड्राफ्ट की पहचान कर सकता है। यह पुनरावृत्तीय दृष्टिकोण कठोर टूलींग में महंगे सुधारों को रोकता है।
उन्नत ड्राफ्ट रणनीतियाँ
कुशल मोल्ड डिजाइनर पार्ट फ़ंक्शन पर ड्राफ्ट प्रभाव को कम करने के लिए परिष्कृत तकनीकों का उपयोग करते हैं। एक दृष्टिकोण अन्यत्र मानक ड्राफ्ट का उपयोग करते समय महत्वपूर्ण सतहों पर न्यूनतम आवश्यक कोण लागू करते हुए परिवर्तनीय ड्राफ्ट का उपयोग करता है।
स्प्लिट कैविटी डिज़ाइन पार्टिंग लाइन को कम महत्वपूर्ण क्षेत्रों में ले जाकर ड्राफ्ट आवश्यकताओं को कम कर सकते हैं। जिस हिस्से को पारंपरिक टूलींग के साथ 3 डिग्री ड्राफ्ट की आवश्यकता होती है, वह रचनात्मक मोल्ड निर्माण का उपयोग करके 1 डिग्री के साथ स्वीकार्य परिणाम प्राप्त कर सकता है।
अत्यधिक सटीक अनुप्रयोगों के लिए जहां ड्राफ्ट को बर्दाश्त नहीं किया जा सकता है, डिजाइनर कभी-कभी ढहने वाले कोर या यांत्रिक अंडरकट्स वाले सांचों का सहारा लेते हैं। ये समाधान टूलींग की लागत में नाटकीय रूप से वृद्धि करते हैं लेकिन भागों को ढालने की अनुमति देते हैं जो अन्यथा असंभव होता।
निरीक्षण एवं गुणवत्ता नियंत्रण
ड्राफ्ट कोणों को मापने के लिए सावधानीपूर्वक तकनीक की आवश्यकता होती है। सामान्य त्रुटियों में संदर्भ सतहों का गलत संरेखण, अपर्याप्त सतह क्षेत्र को मापना, और माप पर सतह खत्म प्रभावों को ध्यान में रखने में विफलता शामिल है।
समन्वय मापने वाली मशीनों जैसी डिजिटल माप प्रणालियाँ सटीक ड्राफ्ट कोण सत्यापन प्रदान करती हैं। आधुनिक सीएमएम सॉफ़्टवेयर में विशेष रूटीन शामिल हैं जो खींचने की दिशा को परिभाषित करते हैं और इस वेक्टर के सापेक्ष कोणों की गणना करते हैं, विशेष रूप से एकाधिक ड्राफ्ट कोण वाले जटिल भागों के लिए उपयोगी होते हैं।
मोल्ड घिसाव या रखरखाव से होने वाले क्रमिक परिवर्तनों को पकड़ने के लिए उत्पादन भागों को समय-समय पर ड्राफ्ट सत्यापन से गुजरना चाहिए। ड्राफ्ट कोणों में बहाव अक्सर अधिक गंभीर टूलींग समस्याओं से पहले होता है।
लागत-लाभ विश्लेषण
पर्याप्त ड्राफ्ट कोण कई तंत्रों के माध्यम से विनिर्माण लागत को कम करते हैं। तेज़ चक्र समय उत्पादन चलाने पर पर्याप्त बचत जमा करता है। एक भाग जो 4 सेकंड के बजाय 2 सेकंड में बाहर निकलता है, प्रति मशीन घंटे 50% अधिक भागों का उत्पादन करता है।
उचित ड्राफ्ट के साथ मोल्ड की दीर्घायु में नाटकीय रूप से सुधार होता है। 1 मिलियन चक्रों के लिए डिज़ाइन किया गया उपकरण पर्याप्त ड्राफ्ट के बिना केवल 300,000 तक ही पहुंच सकता है, जिसके लिए समय से पहले प्रतिस्थापन या महंगे नवीनीकरण की आवश्यकता होती है।
स्क्रैप में कमी से तत्काल निचली{0}}लाइन प्रभाव मिलता है। यहां तक कि इजेक्शन क्षति से 2% दोष दर भी उच्च मात्रा में उत्पादन पर लाभ मार्जिन का उपभोग करती है। इन दोषों को दूर करने वाले ड्राफ्ट कोण हजारों चक्रों के भीतर स्वयं के लिए भुगतान करते हैं।
अक्सर पूछे जाने वाले प्रश्नों
क्या मैं शून्य ड्राफ्ट कोण वाले भागों को ढाल सकता हूँ?
शून्य ड्राफ्ट तकनीकी रूप से बहुत नरम, लचीली सामग्री जैसे सिलिकॉन या नायलॉन के कुछ ग्रेड के साथ संभव है। हालाँकि, इन सामग्रियों को भी उपकरण के जीवन को बढ़ाने के लिए न्यूनतम ड्राफ्ट से लाभ होता है। कठोर इंजीनियरिंग प्लास्टिक के लिए, शून्य ड्राफ्ट वस्तुतः इजेक्शन समस्याओं की गारंटी देता है। किसी भी इंजेक्शन वाले हिस्से के लिए न्यूनतम अनुशंसित ड्राफ्ट 0.25-0.5 डिग्री है।
ड्राफ्ट कोण भाग की मजबूती को कैसे प्रभावित करते हैं?
ड्राफ्ट कोण स्वयं आमतौर पर संरचनात्मक प्रदर्शन को प्रभावित नहीं करते हैं। टेपरिंग से मामूली आयामी भिन्नता शायद ही कभी भार वहन क्षमता को प्रभावित करती है। हालाँकि, अपर्याप्त ड्राफ्ट के कारण इजेक्शन के दौरान क्षतिग्रस्त हिस्से में आंतरिक तनाव सांद्रता विकसित हो सकती है जो ताकत से समझौता करती है। उचित ड्राफ्ट वास्तव में इजेक्शन क्षति को रोककर भाग की गुणवत्ता में सुधार करता है।
यदि मेरा डिज़ाइन मानक ड्राफ्ट कोणों को समायोजित नहीं कर सकता तो क्या होगा?
विकल्प तलाशने के लिए अनुभवी मोल्ड डिजाइनरों के साथ काम करें। विकल्पों में विशेष इजेक्शन सिस्टम, साइड एक्शन वाले मोल्ड, या स्प्लिट कैविटी डिज़ाइन शामिल हैं। चरम मामलों में, मशीनिंग जैसे द्वितीयक संचालन मोल्डिंग के बाद महत्वपूर्ण सतहों से ड्राफ्ट को हटा सकते हैं। प्रत्येक समाधान लागत और जटिलता जोड़ता है लेकिन कुछ अनुप्रयोगों के लिए आवश्यक हो सकता है।
क्या सभी सतहों को समान ड्राफ्ट कोण की आवश्यकता है?
अलग-अलग विशेषताओं में उनकी विशिष्ट आवश्यकताओं के लिए अलग-अलग ड्राफ्ट कोण अनुकूलित हो सकते हैं और होने भी चाहिए। पसलियां 2 डिग्री, बाहरी दीवारें 1.5 डिग्री और बॉस 1 डिग्री का उपयोग कर सकती हैं। मुख्य बात यह सुनिश्चित करना है कि प्रत्येक सतह में उसकी गहराई, बनावट और सांचे में स्थिति के सापेक्ष पर्याप्त ड्राफ्ट हो।

कार्यान्वयन संबंधी विचार
प्रारंभिक डिज़ाइन चरणों के दौरान सफल ड्राफ्ट कोण कार्यान्वयन शुरू होता है। सीएडी सॉफ्टवेयर ड्राफ्ट को स्वचालित रूप से लागू कर सकता है, लेकिन मैन्युअल सत्यापन यह सुनिश्चित करता है कि ड्राफ्ट की दिशा इच्छित मोल्ड खोलने के साथ संरेखित हो। डिज़ाइन समीक्षा में ज्यामिति को अंतिम रूप देने से पहले स्पष्ट रूप से ड्राफ्ट पर्याप्तता की जांच करनी चाहिए।
डिज़ाइन इंजीनियरों और मोल्ड निर्माताओं के बीच संचार आवश्यक है। डिज़ाइनर कार्यात्मक आवश्यकताओं को समझते हैं; मोल्ड निर्माता विनिर्माण बाधाओं को समझते हैं। प्रारंभिक सहयोग कभी-कभी इन प्रतिस्पर्धी मांगों के बीच इष्टतम समझौते की पहचान करता है।
दस्तावेज़ीकरण में न केवल ड्राफ्ट कोण बल्कि ड्राफ्ट दिशा और संदर्भ सतहों को भी निर्दिष्ट किया जाना चाहिए। अस्पष्ट विशिष्टताओं के कारण टूलींग निर्माण के दौरान महँगी गलतफहमियाँ पैदा होती हैं। एनोटेटेड ड्राफ्ट कॉलआउट के साथ स्पष्ट चित्र इन समस्याओं को रोकते हैं।
उचित ड्राफ्ट एंगल डिज़ाइन में निवेश किसी उत्पाद के विनिर्माण जीवन भर लाभांश देता है। वे हिस्से जो साफ-सुथरे तरीके से बाहर निकलते हैं, वे सांचे जो अपने अपेक्षित जीवनकाल तक चलते हैं, और उत्पादन लाइनें जो बिना किसी रुकावट के चलती हैं, ये परिणाम इस मूलभूत विनिर्माण आवश्यकता पर सावधानीपूर्वक ध्यान देने से उत्पन्न होते हैं।
ड्राफ्ट कोण उन इंजीनियरिंग विवरणों में से एक का प्रतिनिधित्व करते हैं जो नजरअंदाज किए जाने तक मामूली लगते हैं। फिर वे विनिर्माण क्षमता के लिए डिज़ाइन के महत्व के महंगे पाठ बन जाते हैं। शुरू से ही उचित ड्राफ्ट कोणों को समझना और लागू करना सफल परियोजनाओं को समस्याग्रस्त परियोजनाओं से अलग करता है।
सन्दर्भ:
प्रोटोलैब्स - इंजेक्शन मोल्डिंग के लिए ड्राफ्ट एंगल दिशानिर्देश (protolabs.com)
फर्स्टमोल्ड - मोल्ड डिजाइन में ड्राफ्ट एंगल क्या है? (firstmold.com)
रेवपार्ट - इंजेक्शन मोल्डिंग ड्राफ्ट एंगल गाइड (revpart.com)
साइंसडायरेक्ट - ड्राफ्ट एंगल इंजीनियरिंग विषय (sciencedirect.com)
फिक्टिव - ड्राफ्ट एंगल इंजेक्शन मोल्डिंग (fictiv.com)
रैपिडडायरेक्ट - इंजेक्शन मोल्डिंग डिजाइन गाइड के लिए ड्राफ्ट एंगल (rapiddirect.com)