









इंजेक्शन मोल्ड
इंजेक्शन मोल्ड प्रौद्योगिकी
एक इंजेक्शन मोल्ड आधुनिक विनिर्माण में सबसे परिष्कृत उपकरणों में से एक का प्रतिनिधित्व करता है, जो लगभग हर उद्योग में प्लास्टिक घटकों के बड़े पैमाने पर उत्पादन की नींव के रूप में सेवा करता है। यह सटीक - इंजीनियर डिवाइस कच्चे प्लास्टिक सामग्री को जटिल तीन - हीटिंग, इंजेक्शन, कूलिंग और इजेक्शन की सावधानीपूर्वक नियंत्रित प्रक्रिया के माध्यम से आयामी आकृतियों में बदल देता है।
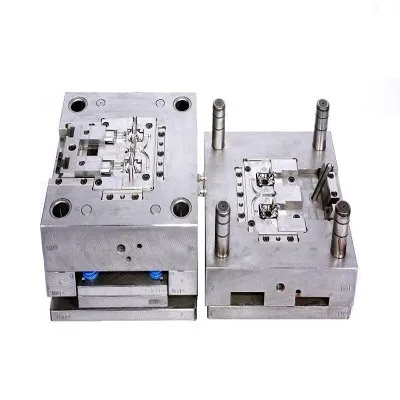
इंजेक्शन मोल्ड में स्वयं दो प्राथमिक हिस्सों में होता है: गुहा पक्ष (स्थिर) और कोर साइड (मूविंग), जो एक साथ नकारात्मक स्थान बनाते हैं जो अंतिम भाग ज्यामिति को परिभाषित करता है।
इंजेक्शन मोल्ड ऑपरेशन के पीछे मौलिक सिद्धांत में उच्च दबाव में एक बंद मोल्ड गुहा में पिघले हुए थर्माप्लास्टिक या थर्मोसेटिंग बहुलक को इंजेक्ट करना शामिल है। सामग्री तब ठंडी हो जाती है और ठोस हो जाती है, गुहा की सटीक आकार को एक समाप्त भाग के रूप में बाहर निकालने से पहले। यह प्रक्रिया निर्माताओं को असाधारण दोहराव और आयामी सटीकता के साथ समान भागों का उत्पादन करने में सक्षम बनाती है, जिससे इंजेक्शन आधुनिक विनिर्माण में एक अपरिहार्य उपकरण को ढालना है।

मुख्य घटक और संरचना
एक इंजेक्शन मोल्ड की शारीरिक रचना से सद्भाव में काम करने वाले कई अन्योन्याश्रित प्रणालियों का पता चलता है। मोल्ड बेस, आमतौर पर प्री - कठोर स्टील प्लेटों से निर्मित, संरचनात्मक नींव प्रदान करता है। इस ढांचे के भीतर, गुहा और कोर आवेषण भाग ज्यामिति को परिभाषित करते हैं। इन आवेषण, जिन्हें अक्सर कठोर टूल स्टील से बनाया जाता है, लाखों चक्रों में आयामी स्थिरता को बनाए रखते हुए जबरदस्त दबाव और तापमान चक्रों का सामना करना चाहिए।
प्रतिस्पर्धात्मक लाभ
कंपनी ने अपने प्रतिद्वंद्वियों की तुलना में अपनी ताकत और कमजोरियों की पहचान करने के लिए एक प्रतिस्पर्धात्मक लाभ विश्लेषण किया।
मोल्ड बेस
संरचनात्मक नींव प्रदान करता है, आमतौर पर पूर्व - सटीक संरेखण सुविधाओं के साथ कठोर स्टील प्लेटों से निर्मित होता है।
लंबी वारंटी
जटिल विवरण के साथ भाग ज्यामिति को परिभाषित करें, लाखों चक्रों का सामना करने के लिए कठोर उपकरण स्टील से तैयार किया गया।
24h ऑनलाइन सेवा
चैनलों ने स्प्रू, रनर, और गेट्स के माध्यम से सटीक आयाम के साथ नोजल से गुहा तक प्लास्टिक को पिघलाया।
वैश्विक शिपिंग
सटीक रूप से तैनात जलमार्ग कूलिंग दरों को नियंत्रित करते हैं, वारपेज को रोकते हैं और आयामी स्थिरता सुनिश्चित करते हैं।
रनर सिस्टम चैनल इंजेक्शन मोल्डिंग मशीन नोजल से कैविटी में प्लास्टिक को पिघला देता है। एक कोल्ड रनर इंजेक्शन मोल्ड में, इस प्रणाली में स्प्रू, रनर और गेट्स शामिल हैं, जिनमें से सभी प्रत्येक चक्र के साथ जम जाते हैं और इसे तैयार भाग से हटा दिया जाना चाहिए। हॉट रनर सिस्टम, वैकल्पिक रूप से, गर्म चैनलों के भीतर एक पिघले हुए राज्य में प्लास्टिक को बनाए रखते हैं, कचरे को खत्म करते हैं, लेकिन इंजेक्शन मोल्ड जटिलता और प्रारंभिक निवेश को बढ़ाते हैं।
कूलिंग चैनल इंजेक्शन मोल्ड संरचना के भीतर एक और महत्वपूर्ण प्रणाली का प्रतिनिधित्व करते हैं। ये सटीक रूप से तैनात जलमार्ग पिघले हुए प्लास्टिक से गर्मी को हटाते हैं, शीतलन दर को नियंत्रित करते हैं और वारपेज को रोकते हैं। कूलिंग सिस्टम डिज़ाइन साइकिल के समय और भाग की गुणवत्ता को काफी प्रभावित करता है, जिसमें एडवांस्ड इंजेक्शन मोल्ड डिज़ाइन में भाग के रूप में भाग के बाद अनुरूप शीतलन चैनल होते हैं।
इजेक्शन सिस्टम कूलिंग के बाद विश्वसनीय भाग हटाने को सुनिश्चित करता है। इसमें आमतौर पर इजेक्टर पिन, आस्तीन, या मोल्डिंग मशीन के इजेक्टर तंत्र द्वारा सक्रिय प्लेटें शामिल हैं। इजेक्टर पिन के प्लेसमेंट और आकार को तैयार उत्पाद पर न्यूनतम दृश्यमान निशान के साथ प्रभावी भाग हटाने को संतुलित करना चाहिए। कुछ इंजेक्शन मोल्ड डिजाइन में अधिक परिष्कृत इजेक्शन विधियाँ शामिल हैं, जैसे कि स्ट्रिपर प्लेट या हाइड्रोलिक कोर जटिल ज्यामिति के लिए पुल।

मोल्ड घटक बातचीत
0.002 मिमी सहिष्णुता के भीतर गुहा और कोर संरेखण
धावक प्रणाली दबाव ड्रॉप गणना
भाग की सतह के लिए कूलिंग चैनल निकटता (5-8 मिमी विशिष्ट)
अस्वीकृति बल वितरण विश्लेषण
सामग्री विज्ञान और चयन
इंजेक्शन मोल्ड निर्माण के लिए सामग्री का चयन सीधे उपकरण जीवन, भाग की गुणवत्ता और विनिर्माण अर्थशास्त्र को प्रभावित करता है। टूल स्टील्स इंजेक्शन मोल्ड मैन्युफैक्चरिंग पर हावी है, जिसमें P20 स्टील कई अनुप्रयोगों के लिए वर्कहॉर्स सामग्री के रूप में सेवारत है। यह पूर्व - कठोर स्टील मध्यम उत्पादन संस्करणों के लिए अच्छी मशीनबिलिटी और पर्याप्त पहनने का प्रतिरोध प्रदान करता है।
उच्च - वॉल्यूम उत्पादन या अपघर्षक सामग्री के लिए, H13 या S7 जैसे कठोर स्टील्स बेहतर पहनने के प्रतिरोध प्रदान करते हैं। ये सामग्रियां 48-52 एचआरसी की कठोरता के स्तर को प्राप्त करने के लिए गर्मी उपचार से गुजरती हैं, जो कि इंजेक्शन मोल्ड लाइफस्पैन को काफी बढ़ाती हैं, लेकिन जटिल सुविधाओं के लिए इलेक्ट्रिकल डिस्चार्ज मशीनिंग (ईडीएम) जैसी विशेष मशीनिंग तकनीकों की आवश्यकता होती है।
एल्यूमीनियम इंजेक्शन मोल्ड घटक प्रोटोटाइप या कम - वॉल्यूम उत्पादन के लिए लाभ प्रदान करते हैं। एल्यूमीनियम की बेहतर तापीय चालकता कूलिंग चक्रों को तेज करती है, जबकि इसकी मशीनबिलिटी विनिर्माण समय और लागत को कम करती है। हालांकि, एल्यूमीनियम की निचली कठोरता उच्च - इंजेक्शन मोल्ड के क्षेत्रों को पहनती है।
सामग्री तुलना चार्ट
| सामग्री | कठोरता | उत्पादन मात्रा | लागत | समय सीमा |
|---|---|---|---|---|
| पी 20 स्टील | 28-32 एचआरसी | 100K-1M+ | मध्यम | मध्यम |
| H13 स्टील | 48-52 एचआरसी | 1M+ | उच्च | लंबा |
| अल्युमीनियम | 80-100 एचबी | 1K-100K | कम - मध्यम | छोटा |
| फीरोज़ा तांबा | 35-45 एचआरसी | 10K-500K | बहुत ऊँचा | मध्यम |
सतह उपचार
सतह के उपचार आगे इंजेक्शन मोल्ड प्रदर्शन को बढ़ाते हैं। क्रोम चढ़ाना रिलीज गुण और संक्षारण प्रतिरोध में सुधार करता है, जबकि नाइट्राइडिंग आयामी विरूपण के बिना सतह की कठोरता को बढ़ाता है। डायमंड - जैसे कार्बन (डीएलसी) कोटिंग्स असाधारण पहनने के प्रतिरोध और कम घर्षण गुणांक प्रदान करते हैं, विशेष रूप से ग्लास के लिए फायदेमंद - भरे हुए पॉलिमर जो इंजेक्शन मोल्ड पहनने में तेजी लाते हैं।
पीले रंग की परत
0.0001-0.0003 "मोटाई, 65-70 एचआरसी कठोरता, रिलीज और संक्षारण प्रतिरोध में सुधार करता है
nitriding
0.002-0.010 "केस की गहराई, 65-70 एचआरसी सतह कठोरता, न्यूनतम विरूपण
डीएलसी कोटिंग्स
2-5 माइक्रोन मोटाई, 1500-3000 एचवी कठोरता, अपघर्षक सामग्री के लिए उत्कृष्ट
डिजाइन सिद्धांत और विचार
सफल इंजेक्शन मोल्ड डिजाइन के लिए कई प्रतिस्पर्धी कारकों को संतुलित करने की आवश्यकता होती है। ड्राफ्ट कोण सतह की इजेक्शन की सुविधा प्रदान करते हैं, जिसमें सतह की बनावट और ज्यामिति के आधार पर 0.5 से 3 डिग्री तक विशिष्ट मान होते हैं। अपर्याप्त ड्राफ्ट इजेक्शन समस्याओं और संभावित इंजेक्शन मोल्ड क्षति की ओर जाता है, जबकि अत्यधिक मसौदा भाग कार्यक्षमता या सौंदर्यशास्त्र से समझौता कर सकता है।

प्रमुख डिजाइन पैरामीटर
मसौदा कोण: 0.5 डिग्री से 3 डिग्री ठेठ, बनावट वाली सतहों के लिए अधिक
दीवार की मोटाई: 0.8 मिमी से 3 मिमी इष्टतम, क्रमिक संक्रमण के साथ
त्रिज्या आवश्यकताएँ: न्यूनतम 0.5 मिमी आंतरिक, 1 मिमी बाहरी
भत्ता भत्ता: मानक स्लाइड के लिए अधिकतम 15% दीवार की मोटाई
महत्वपूर्ण डिजाइन विचार
दीवार की मोटाई एकरूपता
डिफरेंशियल शीतलन दरों को रोकता है जो वारपेज और सिंक मार्क्स का कारण बनता है। इंजेक्शन मोल्ड डिजाइनर को यह अनुमान लगाना चाहिए कि गेट स्थानों को अनुकूलित करने और संभावित दोषों की भविष्यवाणी करने के लिए प्रवाह सिमुलेशन सॉफ्टवेयर का उपयोग करते हुए, अलग -अलग क्रॉस - खंडों के माध्यम से पिघला हुआ प्लास्टिक कैसे बहता है। मोटे खंड धीरे -धीरे ठंडा होते हैं, संभावित रूप से voids या आयामी अस्थिरता पैदा करते हैं, जबकि पतले खंड सामग्री के फ्रीज से पहले पूरी तरह से नहीं भर सकते हैं।
अंडरकट प्रबंधन
अंडरकट्स इंजेक्शन मोल्ड डिज़ाइन में विशेष चुनौतियां पेश करते हैं, फंसे हुए सुविधाओं को छोड़ने के लिए स्लाइड या लिफ्टर जैसे चलते घटकों की आवश्यकता होती है। ये तंत्र जटिलता और लागत को बढ़ाते हैं, लेकिन सरल दो - प्लेट मोल्ड्स के साथ असंभव भागों के उत्पादन को सक्षम करते हैं। इंजेक्शन मोल्ड डिजाइनर को ध्यान से सक्रियण अनुक्रम पर विचार करना चाहिए और उपकरण के जीवनकाल में विश्वसनीय संचालन सुनिश्चित करना चाहिए।
बिदाई लाइन रणनीति
पार्टिंग लाइन प्लेसमेंट दोनों इंजेक्शन मोल्ड जटिलता और भाग सौंदर्यशास्त्र दोनों को प्रभावित करता है। बिदाई लाइन, जहां दो मोल्ड हाफ मिलते हैं, अनिवार्य रूप से समाप्त हिस्से पर एक गवाह के निशान को छोड़ देते हैं। स्ट्रैटेजिक प्लेसमेंट इंजेक्शन मोल्ड निर्माण को सरल बनाते हुए और फ्लैश गठन की संभावना को कम करते हुए दृश्य प्रभाव को कम करता है।
विनिर्माण प्रक्रिया और तकनीक
आधुनिक इंजेक्शन मोल्ड मैन्युफैक्चरिंग आवश्यक सटीक और सतह की गुणवत्ता को प्राप्त करने के लिए विभिन्न उन्नत तकनीकों को नियुक्त करता है। कंप्यूटर संख्यात्मक नियंत्रण (CNC) मशीनिंग मोल्ड घटकों को बनाने के लिए प्राथमिक विधि बनी हुई है, जिसमें मल्टी - अक्ष मशीनें जटिल ज्यामितीय और तंग सहिष्णुता को सक्षम करती हैं। उच्च - स्पीड मशीनिंग रणनीतियाँ बेहतर सतह फिनिश को बनाए रखते हुए सामग्री हटाने की दर का अनुकूलन करती हैं।

सीएनसी मशीनिंग
मल्टी - एक्सिस मशीनिंग सेंटर बेहतर सतह फिनिश के लिए उच्च - स्पीड स्पिंडल (15,000-40,000 आरपीएम) के साथ, 0.001 मिमी के रूप में तंग के रूप में सहिष्णुता प्राप्त करते हैं।
3+2 अक्ष
उच्च - स्पीड मशीनिंग
तंग सहनशीलता

ईडीएम प्रक्रियाएँ
वायर ईडीएम कठोर सामग्री के माध्यम से जटिल प्रोफाइल को काटता है, जबकि सिंकर ईडीएम इलेक्ट्रोड - आधारित शेपिंग के साथ जटिल गुहा बनाता है।
वायर एडम
सिंकर एडम
कठोर स्टील्स

सतह समापन
120 ग्रिट से 8000 ग्रिट से प्रगतिशील पॉलिशिंग, बनावट नियंत्रण के लिए विशेष तकनीकों के साथ दर्पण खत्म हो जाती है।
डायमंड पोलिंग
वाष्प सम्मान
संरचना
विनिर्माण चरणों में सटीक आवश्यकताएं
| विनिर्माण चरण | विशिष्ट सहिष्णुता | सतह खत्म | प्रमुख गुणवत्ता वाले मैट्रिक्स |
|---|---|---|---|
| मोल्ड बेस मशीनिंग | ± 0.01 मिमी | 3.2μm आरए | समरूपता, समानता |
| गुहा/कोर मशीनिंग | ± 0.002 मिमी | 0.8-0.025μm आरए | आयामी सटीकता, सतह खत्म |
| ईडीएम प्रसंस्करण | ± 0.001 मिमी | 1.6-0.1μm आरए | कॉर्नर शार्पनेस, रीस्ट लेयर |
| विधानसभा और फिट | ± 0.005 मिमी | - | संरेखण, क्लैंप बल वितरण |
थर्मल प्रबंधन प्रणालियाँ

भाग की गुणवत्ता में सुधार करते हुए अनुरूप शीतलन चक्र समय को 20-40% तक कम कर देता है
इंजेक्शन मोल्ड के भीतर प्रभावी थर्मल प्रबंधन गहरा गुणवत्ता और उत्पादन दक्षता को गहराई से प्रभावित करता है। शीतलन प्रणाली को अंतर संकोचन को रोकने और आयामी स्थिरता बनाए रखने के लिए समान रूप से गर्मी निकालना चाहिए। पारंपरिक ड्रिलिंग तरीके सीधे कूलिंग चैनल बनाते हैं, जो पर्याप्त रूप से जटिल ज्यामितीय या मोटे वर्गों को शांत नहीं कर सकते हैं।
कन्फर्मल कूलिंग, एडिटिव मैन्युफैक्चरिंग टेक्नोलॉजीज द्वारा सक्षम, इंजेक्शन मोल्ड थर्मल मैनेजमेंट में क्रांति आती है। ये शीतलन चैनल लगातार दूरी पर भाग आकृति का पालन करते हैं, एक समान तापमान वितरण प्रदान करते हैं। लागू करने के लिए अधिक महंगा है, अनुरूप शीतलन चक्र के समय को 20 - 40% तक कम कर सकता है, जबकि भाग की गुणवत्ता में सुधार करते हुए, उच्च-मात्रा वाले उत्पादन के लिए निवेश को सही ठहराता है।
कूलिंग सर्किट डिज़ाइन को टर्बुलेंट फ्लो सुनिश्चित करने के लिए रेनॉल्ड्स नंबर पर विचार करना चाहिए, गर्मी हस्तांतरण दक्षता को अधिकतम करना चाहिए। Baffles और Bubblers विशिष्ट क्षेत्रों में शीतलक प्रवाह को निर्देशित करते हैं, जबकि थर्मल पिन पृथक कोर से गर्मी का संचालन करते हैं। इंजेक्शन मोल्ड डिजाइनर को संरचनात्मक अखंडता के साथ शीतलन प्रभावशीलता को संतुलित करना चाहिए, क्योंकि अत्यधिक शीतलन चैनल मोल्ड संरचना को कमजोर कर सकते हैं।
कूलिंग सिस्टम डिजाइन पैरामीटर
शीतलक तापमान +1 डिग्री के भीतर बनाए रखा गया
चैनल डिजाइन
व्यास 6-12 मिमी विशिष्ट, 4 मिमी न्यूनतम
प्रवाह गतिशीलता
रेनॉल्ड्स संख्या> अशांत प्रवाह के लिए 4000
दबाव ड्रॉप 1-3 बार प्रति सर्किट
प्रवाह दर 3-5 लीटर प्रति मिनट प्रति सर्किट
निगरानी प्रणाली
गुहा की सतह के पास थर्मोकेल एम्बेडेड
प्रत्येक शीतलन सर्किट के लिए प्रवाह मीटर
रुकावटों का पता लगाने के लिए दबाव सेंसर
रखरखाव और जीवनचक्र प्रबंधन
उचित रखरखाव इंजेक्शन मोल्ड जीवन का विस्तार करता है और लगातार भाग की गुणवत्ता सुनिश्चित करता है। निवारक रखरखाव कार्यक्रम का पता पहनने से पहले यह उत्पादन को प्रभावित करता है, जिसमें नियमित सफाई, स्नेहन और निरीक्षण शामिल है। आवृत्ति उत्पादन की मात्रा, भौतिक विशेषताओं और पर्यावरणीय स्थितियों पर निर्भर करती है।
रखरखाव अनुसूची ढांचा
दैनिक रखरखाव
स्वच्छ मोल्ड सतहों और vents
लुब्रिकेट गाइड पिन और चलती घटकों
फ्लैश या क्षति के लिए निरीक्षण करें
शीतलन प्रणाली प्रवाह और दबाव को सत्यापित करें
साप्ताहिक रखरखाव
सभी सतहों की पूरी तरह से सफाई
पहनने के लिए इजेक्शन सिस्टम का निरीक्षण करें
संरेखण और समानता की जाँच करें
सभी सेंसर का परीक्षण कार्य
मासिक/वार्षिक रखरखाव
महत्वपूर्ण घटकों का निरीक्षण और निरीक्षण करें
गुहाओं और कोर पर पहनने को मापें
पहने हुए घटकों (पिन, झाड़ियों) को बदलें
आवश्यकतानुसार - पोलिश गुहा सतहों
सफाई और संरक्षण
सफाई प्रक्रियाएं अवशेष बिल्डअप को हटा देती हैं जो चिपके हुए या सतह के दोष का कारण बन सकती हैं। अल्ट्रासोनिक सफाई प्रभावी रूप से जटिल ज्यामिति से संदूषण को हटा देती है, जबकि सूखी बर्फ ब्लास्टिंग गैर -- अपघर्षक सफाई के बिना डिस्सैबली प्रदान करती है। उपयुक्त मोल्ड रिलीज एजेंटों का नियमित अनुप्रयोग इंजेक्शन मोल्ड सतहों को जंग से बचाने के दौरान चिपकाने से रोकता है।
समय के साथ मॉनिटरिंग ट्रैक डायमेंशनल परिवर्तन पहनते हैं, जब नवीनीकरण आवश्यक हो जाता है, तो पहचान करते हैं। महत्वपूर्ण आयामों को समय -समय पर और मूल विनिर्देशों की तुलना में मापा जाना चाहिए। भूतल प्रतिकृति तकनीक पारंपरिक माप विधियों के लिए अदृश्य रूप से बारीक विस्तार परिवर्तन पर कब्जा करती है। जब पहनने के लिए स्वीकार्य सीमाएं, वेल्डिंग और फिर से - मशीनिंग इंजेक्शन मोल्ड को मूल विनिर्देशों में पुनर्स्थापित कर सकते हैं।
जीवनचक्र प्रलेखन
इंजेक्शन मोल्ड लाइफसाइकल में प्रलेखन सूचित निर्णय - बनाने में सक्षम बनाता है। रखरखाव लॉग सभी सेवा गतिविधियों को ट्रैक करते हैं, जबकि उत्पादन रिकॉर्ड उपकरण की स्थिति के साथ आउटपुट को सहसंबंधित करते हैं। यह ऐतिहासिक डेटा गाइड टाइमिंग को बदल देता है और डिजाइन संशोधनों की आवश्यकता वाले आवर्ती मुद्दों की पहचान करता है।
प्रमुख प्रलेखन आवश्यकताएँ
रखरखाव अभिलेख
सभी सेवा, मरम्मत और निरीक्षणों के विस्तृत लॉग
प्रदर्शन -आंकड़ा
उत्पादन रन द्वारा चक्र गणना, डाउनटाइम और गुणवत्ता मैट्रिक्स
शर्त चित्र
आवधिक फोटोग्राफी पहनने के पैटर्न और स्थिति का दस्तावेजीकरण
उन्नत प्रौद्योगिकियां और भविष्य के रुझान
इंजेक्शन मोल्ड उद्योग तकनीकी उन्नति के साथ विकसित हो रहा है। सिमुलेशन सॉफ्टवेयर स्टील को काटने से पहले पैटर्न, शीतलन व्यवहार और संभावित दोषों को भरने, विकास के समय और जोखिम को कम करने की भविष्यवाणी करता है। मल्टी - भौतिकी सिमुलेशन युगल थर्मल, मैकेनिकल, और रियोलॉजिकल विश्लेषण व्यापक प्रक्रिया समझ के लिए।

अनुकरण क्षमता
दबाव ड्रॉप भविष्यवाणियों के साथ मोल्ड प्रवाह विश्लेषण
तापमान वितरण मानचित्रण के साथ शीतलन सिमुलेशन
युद्ध की भविष्यवाणी और मुआवजा विश्लेषण
संतुलित भरने के लिए धावक प्रणाली अनुकूलन
उभरती प्रौद्योगिकियां
स्मार्ट मोल्ड प्रौद्योगिकी
स्मार्ट इंजेक्शन मोल्ड तकनीक सेंसर और संचार क्षमताओं को सीधे उपकरण में एकीकृत करती है। प्रेशर ट्रांसड्यूसर कैविटी प्रेशर प्रोफाइल की निगरानी करते हैं, जबकि आरएफआईडी टैग स्थान और उपयोग को ट्रैक करता है। यह डेटा हजारों चक्रों में पैटर्न का विश्लेषण करने वाले मशीन लर्निंग एल्गोरिदम के माध्यम से भविष्य कहनेवाला रखरखाव और प्रक्रिया अनुकूलन को सक्षम बनाता है।
योज्य विनिर्माण
एडिटिव मैन्युफैक्चरिंग तेजी से सप्लीमेंट्स पारंपरिक इंजेक्शन मोल्ड मैन्युफैक्चरिंग मेथड्स। अनुरूप शीतलन अनुप्रयोगों से परे, 3 डी प्रिंटिंग प्रोटोटाइप और कम - वॉल्यूम उत्पादन के लिए पूर्ण इंजेक्शन मोल्ड आवेषण का उत्पादन करता है। हाइब्रिड मैन्युफैक्चरिंग एडिटिव और सबट्रैक्टिव प्रक्रियाओं को जोड़ती है, जो अकेले ही विधि के माध्यम से असंभव सुविधाओं को सक्षम करती है।
सूक्ष्म इंजेक्शन मोल्डिंग
माइक्रो इंजेक्शन मोल्ड तकनीक आयामी सीमाओं को धक्का देती है, माइक्रोमीटर में मापी गई सुविधाओं के साथ भागों का उत्पादन करती है। ये उपकरण विनिर्माण और संरेखण में असाधारण सटीकता की मांग करते हैं, अक्सर उप - माइक्रोन पोजिशनिंग के लिए पीज़ोइलेक्ट्रिक एक्ट्यूएटर्स को शामिल करते हैं। अनुप्रयोग चिकित्सा उपकरणों, इलेक्ट्रॉनिक्स और ऑप्टिकल घटकों को कार्यक्षमता से समझौता किए बिना लघुकरण की आवश्यकता होती है।
भविष्य का विकास रोडमैप
लघु - शब्द (1-3 वर्ष)
वास्तविक - समय प्रक्रिया की निगरानी, बढ़ी हुई सिमुलेशन सटीकता, और अनुरूप शीतलन आवेषण के लिए एडिटिव विनिर्माण के उपयोग में वृद्धि के लिए स्मार्ट सेंसर को अपनाना।
मध्य - शब्द (3-5 वर्ष)
स्व - भविष्य कहनेवाला रखरखाव क्षमताओं के साथ मोल्ड की निगरानी, एआई - संचालित डिजाइन अनुकूलन, और हाइब्रिड विनिर्माण प्रक्रियाओं के व्यापक कार्यान्वयन।
लंबा - शब्द (5+ वर्ष)
सेल्फ - हीलिंग क्षमताओं के साथ पूरी तरह से स्वायत्त मोल्ड सिस्टम, नैनो - स्तर परिशुद्धता विनिर्माण, और शून्य - अपशिष्ट उत्पादन चक्रों के साथ स्थायी सामग्री एकीकरण।
गुणवत्ता नियंत्रण और सत्यापन
व्यापक गुणवत्ता नियंत्रण यह सुनिश्चित करता है कि इंजेक्शन मोल्ड अपने जीवनचक्र में विनिर्देशों को पूरा करता है। पहला लेख निरीक्षण आयामी सत्यापन के लिए समन्वय मापने वाली मशीनों (सीएमएम) का उपयोग करते हुए, डिजाइन आवश्यकताओं के खिलाफ प्रारंभिक उत्पादन भागों को मान्य करता है। ऑप्टिकल तुलनित्र और विज़न सिस्टम स्पर्श जांच क्षमताओं से परे जटिल प्रोफाइल और छोटी विशेषताओं का निरीक्षण करते हैं।

आयामी निरीक्षण
CM 0.0005 मिमी सटीकता के साथ सीएमएम माप
जटिल ज्यामिति के लिए 3 डी लेजर स्कैनिंग
प्रोफ़ाइल सत्यापन के लिए ऑप्टिकल तुलनित्र
सतह विस्तार के लिए नीला प्रकाश स्कैनिंग

प्रक्रिया की वैधता
प्रक्रिया क्षमता अध्ययन (CPK> 1.33)
सांख्यिकीय प्रक्रिया नियंत्रण कार्यान्वयन
अनुकूलन के लिए प्रयोगों (डीओई) का डिजाइन
उत्पादन भाग अनुमोदन प्रक्रिया

सामग्री परीक्षण
कठोरता परीक्षण (रॉकवेल, ब्रिनेल तराजू)
सूक्ष्म ज्याति के लिए धातु विज्ञान विश्लेषण
प्रतिरोध और संक्षारण परीक्षण पहनें
थर्मल चालकता सत्यापन
व्यापक सत्यापन
प्रक्रिया क्षमता अध्ययन इंजेक्शन मोल्ड की लगातार भागों का उत्पादन करने की क्षमता स्थापित करता है। सांख्यिकीय प्रक्रिया नियंत्रण (एसपीसी) उत्पादन रन में प्रमुख आयामों की निगरानी करता है, इससे पहले कि वे गैर - अनुरूपता में परिणाम करते हैं, रुझानों की पहचान करते हैं। इंजेक्शन मोल्ड योग्यता प्रक्रिया को न केवल आयामी सटीकता, बल्कि सतह खत्म, यांत्रिक गुणों और सौंदर्य आवश्यकताओं पर भी विचार करना चाहिए।
सामग्री परीक्षण दोनों इंजेक्शन मोल्ड निर्माण सामग्री और इसके माध्यम से संसाधित प्लास्टिक दोनों को मान्य करता है। कठोरता परीक्षण गर्मी उपचार प्रभावशीलता की पुष्टि करता है, जबकि मेटालोग्राफिक विश्लेषण से माइक्रोस्ट्रक्चर और संभावित दोषों का पता चलता है। ढाला भागों के लिए, तन्यता परीक्षण, प्रभाव प्रतिरोध, और रासायनिक संगतता आकलन इच्छित अनुप्रयोगों के लिए फिटनेस सुनिश्चित करते हैं।
इंजेक्शन मोल्ड सटीक इंजीनियरिंग और सामग्री विज्ञान के लिए एक वसीयतनामा के रूप में खड़ा है, जो आधुनिक जीवन को परिभाषित करने वाले प्लास्टिक घटकों के बड़े पैमाने पर उत्पादन को सक्षम करता है। चिकित्सा उपकरणों की सूक्ष्म विशेषताओं से लेकर मोटर वाहन अंदरूनी के बड़े पैनलों तक, ये परिष्कृत उपकरण कच्चे माल को उल्लेखनीय दक्षता और स्थिरता के साथ तैयार उत्पादों में बदल देते हैं।
इंजेक्शन मोल्ड डिजाइन, विनिर्माण, और रखरखाव की जटिलताओं को समझना इंजीनियरों और निर्माताओं को उनकी प्रक्रियाओं को अनुकूलित करने और प्लास्टिक भाग उत्पादन में संभव की सीमाओं को धक्का देने के लिए सशक्त बनाता है। जैसा कि प्रौद्योगिकी आगे बढ़ती है, इंजेक्शन मोल्ड निस्संदेह विकसित होगा, नई सामग्री, विनिर्माण विधियों और बुद्धिमान प्रणालियों को शामिल करते हुए प्लास्टिक विनिर्माण की आधारशिला के रूप में अपनी मौलिक भूमिका को बनाए रखते हुए।