









धातु इंजेक्शन मोल्डिंग
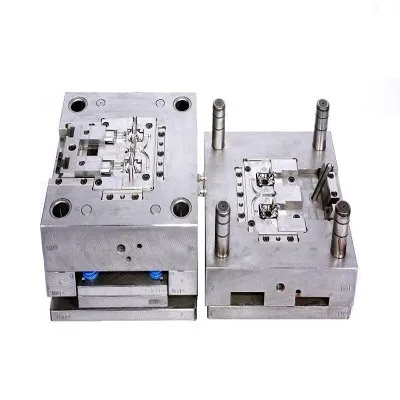
धातु इंजेक्शन मोल्डिंग (एमआईएम) एक धातु प्रक्रिया है जिसमें पतले पाउडर धातु को एक "फीडस्टॉक" बनाने के लिए बाइंडर सामग्री के साथ मिलाया जाता है जो तब इंजेक्शन मोल्डिंग का उपयोग करके आकार और जम जाता है । मोल्डिंग प्रक्रिया उच्च मात्रा, जटिल भागों को एक ही चरण में आकार देने की अनुमति देती है। मोल्डिंग के बाद, हिस्सा बाइंडर (डिबाइंडिंग) को हटाने के लिए कंडीशनिंग ऑपरेशन से गुजरता है और पाउडर को सघन करता है। तैयार उत्पाद कई उद्योगों और अनुप्रयोगों में उपयोग किए जाने वाले छोटे घटक हैं।
एमआईएम फीडस्टॉक का व्यवहार रियोलॉजी, स्लज, स्टड और अन्य गैर-न्यूटोनियन तरल पदार्थों के अध्ययन से संचालित होता है ।
वर्तमान उपकरण सीमाओं के कारण, उत्पादों को मोल्ड में 100 ग्राम या कम "शॉट" की मात्रा का उपयोग करके ढाला जाना चाहिए। इस शॉट को कई गुहाओं में वितरित किया जा सकता है, जिससे एमआईएम छोटे, जटिल, उच्च मात्रा वाले उत्पादों के लिए लागत प्रभावी हो जाएगा, जो अन्यथा उत्पादन करने के लिए महंगा होगा। एमआईएम फीडस्टॉक धातुओं के ढेर से बना हो सकता है, लेकिन सबसे आम स्टेनलेस स्टील्स हैं, व्यापक रूप से पाउडर धातु विज्ञान में उपयोग किया जाता है । प्रारंभिक मोल्डिंग के बाद, फीडस्टॉक बांधने की मशीन को हटा दिया जाता है, और वांछित शक्ति गुणों को प्राप्त करने के लिए धातु के कणों को प्रसार बंधुआ और घनीभूत किया जाता है। बाद का ऑपरेशन आमतौर पर प्रत्येक आयाम में उत्पाद को 15% तक सिकोड़ता है।
धातु इंजेक्शन मोल्डिंग बाजार 1986 में 9 मिलियन अमेरिकी डॉलर से बढ़कर 2004 में 382 मिलियन अमेरिकी डॉलर हो गया है। 2015 में यूएस $ 1.5 बिलियन से अधिक है। एक संबंधित तकनीक सिरेमिक पाउडर इंजेक्शन मोल्डिंग है, जिससे कुल बिक्री लगभग 2 बिलियन अमेरिकी डॉलर हो गई है। हाल के वर्षों में अधिकांश वृद्धि एशिया में हुई है।
प्रक्रिया
प्रक्रिया चरणों में मोम और पॉलीप्रोपाइलीन जैसे पॉलिमर के साथ "फीडस्टॉक" मिश्रण का उत्पादन करने के लिए धातु पाउडर का संयोजन शामिल होता है जो प्लास्टिक इंजेक्शन मोल्डिंग मशीनों का उपयोग करके एक तरल के रूप में इंजेक्शन में होता है। ढाला या "हरे भाग" को मोल्ड से ठंडा और निकाला जाता है। अगला, बाइंडर सामग्री का एक हिस्सा विलायक, थर्मल भट्टियों, उत्प्रेरक प्रक्रिया, या विधियों के संयोजन का उपयोग करके हटाया जाता है। परिणामस्वरूप, नाजुक और छिद्रपूर्ण (40 मात्रा प्रतिशत "वायु") भाग, एक स्थिति में है जिसे "भूरा" चरण कहा जाता है। हैंडलिंग को बेहतर बनाने के लिए अक्सर डिबगिंग और सिंटरिंग को एक ही प्रक्रिया में जोड़ दिया जाता है। सिंटरिंग एक सुरक्षात्मक वातावरण भट्टी में पिघलने बिंदु के पास तापमान तक पाउडर को गर्म करता है, जिससे साइनिलिंग नामक प्रक्रिया में केशिका बलों का उपयोग करके कणों को सघन किया जा सकता है । एमआईएम भागों को अक्सर तापमान पर पाप किया जाता है जो तरल चरण साइनिंगिंग नामक प्रक्रिया में आंशिक पिघलने को प्रेरित करने के लिए पर्याप्त उच्च होता है। उदाहरण के लिए, एक स्टेनलेस स्टील को 1350 से 1400 डिग्री सेल्सियस तक गर्म किया जा सकता है)। प्रसार दर उच्च संकोचन और घनत्व के लिए उच्च नेतृत्व कर रहे हैं। यदि वैक्यूम में प्रदर्शन किया जाता है, तो 96-99% ठोस घनत्व तक पहुंचना आम है। अंत-उत्पाद धातु में तुलनीय यांत्रिक और भौतिक गुणों के साथ क्लासिक धातु विधियों का उपयोग करके बनाए गए annealed भागों हैं। एमआईएम के लिए पोस्ट सिंटरिंग हीट ट्रीटमेंट अन्य फैब्रिकेशन मार्गों के साथ समान हैं, और उच्च घनत्व के साथ एमआईएम घटक धातु कंडीशनिंग उपचार जैसे कि चढ़ाना , पासिंग , एनीलिंग, कार्ब्युराइजिंग, नाइट्राइडिंग, और मजबूत बनाने के साथ संगत है।
अनुप्रयोगों
धातु इंजेक्शन ढाला भागों में आर्थिक लाभ की खिड़की छोटे आकार के भागों के लिए जटिलता और मात्रा में निहित है। एमआईएम सामग्री प्रतिस्पर्धा के तरीकों से बनने वाली धातु से तुलनीय है, और अंतिम उत्पादों का उपयोग औद्योगिक, वाणिज्यिक, चिकित्सा, दंत चिकित्सा, आग्नेयास्त्र, एयरोस्पेस और ऑटोमोटिव अनुप्रयोगों की एक विस्तृत श्रृंखला में किया जाता है । % 0.3% की आयामी सहिष्णुता आम है और करीब सहिष्णुता के लिए मशीनिंग की आवश्यकता होती है। एमआईएम उन भागों का उत्पादन कर सकता है जहां यह मुश्किल है, या असंभव भी है, किसी अन्य वस्तु के निर्माण के माध्यम से कुशलतापूर्वक निर्माण करने के लिए। आदर्श रूप से, केवल 25 मिमी अधिकतम आकार और 10 ग्राम द्रव्यमान के एक घटक में कम से कम 75 आयामी विनिर्देशों - उदाहरण के लिए घड़ी मामलों, सेलुलर टेलीफोन प्लग और लैपटॉप कंप्यूटर टिका के लिए आवश्यक है। आंतरिक / बाहरी धागे, लघुकरण या पहचान अंकन जैसे भाग जटिलता के लिए निहित पारंपरिक निर्माण विधियों के लिए बढ़ी हुई लागत, आमतौर पर इंजेक्शन मोल्डिंग के लचीलेपन के कारण एमआईएम ऑपरेशन में लागत में वृद्धि नहीं करते हैं।
अन्य डिजाइन क्षमताओं को एमआईएम ऑपरेशन में लागू किया जा सकता है जिसमें उत्पाद कोड, भाग संख्या या दिनांक टिकट शामिल हैं; सामग्री के कचरे और लागत को कम करने के लिए उनके शुद्ध वजन के लिए निर्मित भागों; 95-98% के भीतर घनत्व नियंत्रित; भागों और जटिल 3 डी ज्यामिति का समामेलन ।
कई प्रक्रियाओं को एक प्रक्रिया में संयोजित करने की क्षमता यह सुनिश्चित करती है कि एमआईएम लीड समय के साथ-साथ लागतों को बचाने में सफल है, निर्माताओं को महत्वपूर्ण लाभ प्रदान करता है। 5 इंजेक्शन सीएनसी मशीनिंग जैसे "पारंपरिक" विनिर्माण विधियों की तुलना में अपव्यय में महत्वपूर्ण कमी के कारण धातु इंजेक्शन मोल्डिंग प्रक्रिया एक हरी तकनीक हो सकती है। हालांकि, कुछ पुराने ऑपरेशनों से फॉर्मल्डिहाइड, क्लोरीनयुक्त सॉल्वैंट्स के डिस्पोजल जैसे जहरीले उत्सर्जन उत्पन्न होते हैं, और इसे ग्रीनहाउस गैस उत्सर्जन के लिए मोम या अन्य पॉलिमर को जलाना चाहिए।
एमआईएम प्रक्रिया का उपयोग करते समय सामग्री की एक विस्तृत श्रृंखला उपलब्ध है। पारंपरिक धातु प्रक्रियाओं में अक्सर सामग्री अपशिष्ट की एक महत्वपूर्ण मात्रा शामिल होती है, जो महंगे / विशेष मिश्र धातुओं ( कोबाल्ट-क्रोम , 17-4 पीएच स्टेनलेस स्टील , टाइटेनियम मिश्र धातु और टोबैस्टन कार्बाइड ) से युक्त जटिल घटकों के निर्माण के लिए एमआईएम को अत्यधिक कुशल विकल्प बनाती है । एमआईएम एक व्यवहार्य विकल्प है जब बहुत पतली दीवारों के विनिर्देशों (यानी, 100 माइक्रोमीटर) की आवश्यकता होती है। इसके अतिरिक्त, EMI परिरक्षण ( इलेक्ट्रोमैग्नेटिक इंटरफेरेंस ) आवश्यकताओं ने अद्वितीय चुनौतियां पेश की हैं, जिन्हें विशेष रूप से मिश्र धातुओं के उपयोग के माध्यम से सफलतापूर्वक प्राप्त किया जा रहा है।