









रिवाज़सिलिकॉन मोल्डनिर्माता: परिशुद्धता OEM समाधान
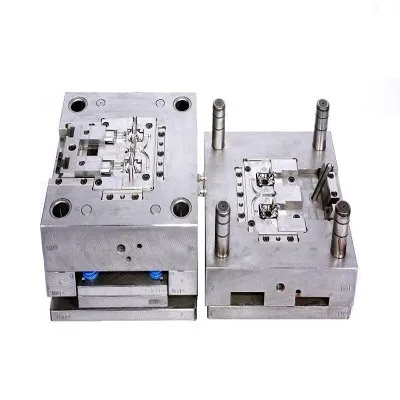
Q3 2022, पिछले आपूर्तिकर्ता के दो बार विफल होने के बाद हमने एक मेडिकल वाल्व परियोजना अपने हाथ में ले ली। उनकी $7,400 की टूलिंग पार्टिंग लाइन सहनशीलता को 0.0012" से नीचे नहीं रख सकी, जिससे टी2 नमूनों पर 31% फ्लैश अस्वीकृति हुई। हमारी शेन्ज़ेन इंजीनियरिंग टीम ने पहले सप्ताह के भीतर अपर्याप्त वेंटिंग के साथ पी20 स्टील का पता लगाया। हमने मोल्ड को एस136 स्टेनलेस में फिर से बनाया, नियंत्रित वेंट गहराई ±0.0001" तक, 6 सप्ताह में योग्य टी1 नमूने वितरित किए। उस ग्राहक ने तब से हमारे साथ 4 और कार्यक्रम रखे हैं, और इस प्रकार की समस्या को हल करने के कारण ही हम 1996 से व्यवसाय में हैं।
सिलिकॉन मोल्डिंग में सटीक ओईएम समाधान का वास्तव में यही मतलब है। "विश्वस्तरीय गुणवत्ता" के बारे में विपणन भाषा नहीं। विशिष्ट तकनीकी क्षमता जो उन समस्याओं का समाधान करती है जो अन्य आपूर्तिकर्ता नहीं कर सके।

सिलिकॉन मोल्ड टूलींग की वास्तविक लागत संरचना
250,000 चक्र चलाने वाले $12,000 के सांचे की टूलींग परिशोधन में प्रति भाग $0.048 की लागत आती है। 80,000 चक्रों में विफल होने वाले $6,500 के सांचे की लागत $0.081 प्रति भाग, साथ ही पुनर्निर्माण के लिए $8,000-15,000, साथ ही 8-12 सप्ताह के उत्पादन का नुकसान होता है। अधिकांश कंपनियां उद्धरण मूल्य पर ध्यान केंद्रित करती हैं और वास्तविक लागत से चूक जाती हैं।
शेन्ज़ेन में हमारी 12,000 वर्ग मीटर की सुविधा 1996 से यह कर रही है:
| उत्पादन की मात्रा | अनुशंसित टूलींग | विशिष्ट निवेश | अपेक्षित साँचे का जीवन | प्रति -आंशिक टूलींग लागत |
|---|---|---|---|---|
| प्रोटोटाइप/ब्रिज (<10K) | एल्यूमीनियम या नरम स्टील | $3,500-8,000 | 10,000-50,000 शॉट्स | $0.16-0.70 |
| मध्य-वॉल्यूम (10K-100K/वर्ष) | P20 या NAK80 स्टील | $8,000-18,000 | 100,000-300,000 शॉट्स | $0.03-0.18 |
| High-volume (>100K/वर्ष) | H13 या S136 कठोर | $18,000-45,000 | 500,000+ शॉट्स | $0.02-0.09 |
हमारे पास P20, 718, 8407, NAK80, H13, S136 और अन्य प्रीमियम स्टील्स का स्टॉक है। आपकी वास्तविक लागत भाग ज्यामिति, सहनशीलता आवश्यकताओं और गुहा गणना पर निर्भर करती है, लेकिन ये सीमाएँ उन अधिकांश अनुप्रयोगों पर लागू होती हैं जिन्हें हमने वर्षों से संभाला है।
चार {{0} कैविटी मोल्ड्स की कीमत 2.8 {2 3.2xa सिंगल {{9 }} कैविटी समतुल्य है (2x नहीं जैसा कि कुछ आपूर्तिकर्ता दावा करते हैं, क्योंकि कोल्ड रनर सिस्टम और कैविटी बैलेंसिंग वास्तविक जटिलता जोड़ते हैं), लेकिन आपको प्रति चक्र 4x आउटपुट मिलता है। 4 वर्षों में 320,000 भागों की आवश्यकता वाले एक मेडिकल कनेक्टर प्रोग्राम के लिए, एकल - कैविटी $11,800 टूलींग के साथ-साथ $0.68/भाग प्रसंस्करण कुल $229,400 के बराबर आती है। चार - कैविटी $36,500 टूलींग से चलती है और $0.26/पार्ट प्रोसेसिंग कुल $119,700 के बराबर होती है। यानी $109,700 की बचत हुई। हम ग्राहकों को मल्टी-कैविटी की ओर धकेलते हैं जब वॉल्यूम इसे उचित ठहराता है क्योंकि अर्थशास्त्र काम करता है, भले ही सिंगल-कैविटी कोटेशन पहले से सस्ते लगते हों।

एलएसआर बनाम एचटीवी
हम जर्मन, स्विस और जापानी मशीनरी से सुसज्जित अपनी शेन्ज़ेन सुविधा में एलएसआर इंजेक्शन मोल्डिंग और एचटीवी संपीड़न मोल्डिंग दोनों चलाते हैं।
लिक्विड सिलिकॉन रबर दीवार की मोटाई और इलाज की आवश्यकताओं के आधार पर 25-90 सेकंड के चक्र समय के साथ इंजेक्शन मोल्डिंग सिस्टम के माध्यम से चलता है।
सामग्री 8,000-30,000 mPa·s की चिपचिपाहट पर बहती है, पतली दीवारों और जटिल ज्यामितियों को भरती है जिन तक HTV नहीं पहुंच सकता है। प्लैटिनम -उत्प्रेरित एलएसआर नसबंदी के बाद कम अर्क का उत्पादन करता है, यही कारण है कि चिकित्सा उपकरण निर्माता इसे रोगी-संपर्क घटकों के लिए तेजी से निर्दिष्ट कर रहे हैं। हमारे पास चिकित्सा उपकरण निर्माण के लिए ISO 13485:2016 प्रमाणन है।
HTV uses compression or transfer molding, cycle times run 3-10 minutes, tooling costs 40-60% less than equivalent LSR molds. For thick-walled parts (>6 मिमी), 70 शोर ए से ऊपर ड्यूरोमीटर की आवश्यकता वाले हिस्से, या 25,000 इकाइयों से कम वार्षिक वॉल्यूम, एचटीवी अक्सर बेहतर कार्यक्रम अर्थशास्त्र प्रदान करता है।
एलएसआर तब समझ में आता है जब वार्षिक मात्रा 30,000 भागों से अधिक हो जाती है, विशेष रूप से जटिल ज्यामिति के साथ 4 मिमी से नीचे की दीवार की मोटाई के लिए। बायोकम्पैटिबिलिटी (आईएसओ 10993, यूएसपी क्लास VI) के लिए प्लैटिनम इलाज की आवश्यकता वाले एप्लिकेशन लगभग हमेशा एलएसआर पर जाते हैं। महत्वपूर्ण सीलिंग सतहों या दृश्यमान विभाजन रेखाओं के लिए फ्लैश {{7}मुक्त मोल्डिंग भी एलएसआर का पक्ष लेती है। एचटीवी तब बेहतर काम करता है जब वार्षिक मात्रा 20,000 भागों से कम रहती है, दीवार की मोटाई 5 मिमी से अधिक होती है, या लीड टाइम दबाव के लिए तेजी से टूलींग डिलीवरी की आवश्यकता होती है (एलएसआर के लिए 4-6 सप्ताह बनाम 8-12 सप्ताह)। लागत संवेदनशीलता कभी-कभी स्वचालन लाभ से अधिक हो जाती है। प्रति वर्ष 20,000-30,000 भागों के बीच का रास्ता आपकी विशिष्ट आवश्यकताओं पर निर्भर करता है। हमें अपनी 3डी फ़ाइलें भेजें और हम आपको बताएंगे कि कौन सी प्रक्रिया आपके प्रोग्राम के लिए अधिक उपयुक्त है।
सहनशीलता क्षमताएँ
एलएसआर इंजेक्शन मोल्डिंग आरएमए/एआरपीएम सहनशीलता मानकों का पालन करती है। 25 मिमी से कम आयामों के लिए, वाणिज्यिक {{2} ग्रेड (ए 3) ± 0.16 मिमी की अनुमति देता है, परिशुद्धता {{5 }} ग्रेड (ए 2) ± 0.10 मिमी तक कसता है, उच्च {{8 }} परिशुद्धता (ए 1) छोटी कठोर विशेषताओं पर ± 0.05 मिमी तक पहुंच जाती है।
|
सहनशीलता ग्रेड |
आयामी भत्ता (<25mm) |
टूलींग लागत प्रभाव |
निरीक्षण आवश्यकताएँ |
|---|---|---|---|
|
A3 वाणिज्यिक |
±0.16मिमी |
आधारभूत |
मानक नमूनाकरण |
|
A2 परिशुद्धता |
±0.10मिमी |
+25-40% |
सीएमएम सत्यापन |
|
A1 उच्च परिशुद्धता |
±0.05मिमी |
+70-120% |
100% महत्वपूर्ण आयाम |
इंजीनियर अक्सर हर जगह सख्त सहनशीलता निर्दिष्ट करते हैं, फिर आश्चर्य होता है कि टूलींग उद्धरण दोगुना क्यों होता है। जब ग्राहक प्रत्येक आयाम पर ±0.05 मिमी के साथ चित्र भेजते हैं, तो हमारी डीएफएम समीक्षा (ऑटोकैड, यूजी, सॉलिडवर्क्स और प्रो/ई का उपयोग करके) पहचानती है कि कौन सी सहनशीलता वास्तव में कार्य को प्रभावित करती है। A1 से A2 तक गैर-महत्वपूर्ण आयामों को शिथिल करने से आम तौर पर शून्य प्रदर्शन प्रभाव के साथ टूलींग लागत 15-25% कम हो जाती है। अधिकांश अनुप्रयोगों को A1 सहनशीलता की आवश्यकता नहीं होती है।
बिदाई रेखा नियंत्रण पर विशेष ध्यान देने योग्य है। एलएसआर की कम चिपचिपाहट का मतलब है कि फ्लैश लगभग 0.0008" से ऊपर के अंतराल पर होता है। हमारी मानक टूलींग 0.0004-0.0006" पार्टिंग लाइन सहनशीलता बनाए रखती है। महत्वपूर्ण सीलिंग अनुप्रयोगों के लिए, हम अतिरिक्त पॉलिशिंग और फिटिंग संचालन के साथ 0.0002-0.0003" प्राप्त करते हैं।
अलग हो रहे चेहरे पर सतही बनावट अधिकांश लोगों की समझ से कहीं अधिक मायने रखती है। एक हल्का मनका -ब्लास्ट फ़िनिश (400 ग्रिट समतुल्य) एक पॉलिश सतह की तुलना में अधिक सफाई से फ़्लैश जारी करता है क्योंकि सूक्ष्म -बनावट पतली फ़्लैश झिल्ली को फटने और अवशेष छोड़ने से रोकती है।
सामग्री चयन और प्रमाणन आवश्यकताएँ

हम सामान्य औद्योगिक सिलिकॉन ग्रेड (गास्केट और वाइब्रेशन डैम्पनर के लिए $22{1}}45/किग्रा), खाद्य ग्रेड ($45{8}}75/किग्रा, एफडीए 21 सीएफआर 177.2600 अनुपालक), मेडिकल ग्रेड सामग्री ($95-180/किग्रा यूएसपी क्लास VI और आईएसओ 10993 प्रमाणन के साथ), और ऑटोमोटिव अंडर-हुड के लिए उच्च तापमान विशेष सामग्री के साथ काम करते हैं। एयरोस्पेस अनुप्रयोग ($80-140/किग्रा)।
एबीआईएस के पास चिकित्सा उपकरण निर्माण के लिए आईएसओ 13485:2016 प्रमाणन और ऑटोमोटिव गुणवत्ता प्रणालियों के लिए आईएटीएफ 16949 है। हमारी सामग्री का पता लगाने की क्षमता लॉट स्तर के दस्तावेज़ीकरण तक फैली हुई है, जो डीएचएफ/डीएचआर आवश्यकताओं का समर्थन करती है, जिनकी चिकित्सा ग्राहकों को नियामक प्रस्तुतियों के लिए आवश्यकता होती है। हम आईएसओ 9001, आईएसओ 14001, आरओएचएस और एसजीएस प्रमाणन भी बनाए रखते हैं। एफडीए ने 2024 में 21 सीएफआर भाग 820 को आईएसओ 13485 आवश्यकताओं के साथ सुसंगत बनाया, जिससे आईएसओ 13485 अमेरिकी बाजार में पहुंच के लिए तेजी से महत्वपूर्ण हो गया। FDA 21 CFR 177.2600 में भोजन - संपर्क रबर वस्तुएं शामिल हैं। यूएसपी कक्षा VI तीव्र प्रणालीगत विषाक्तता, इंट्राक्यूटेनियस प्रतिक्रियाशीलता और आरोपण परीक्षण के माध्यम से जैव अनुकूलता स्थापित करता है। आईएसओ 10993 व्यापक जैविक मूल्यांकन ढांचा प्रदान करता है जिसकी अधिकांश चिकित्सा उपकरण प्रस्तुतियों को आवश्यकता होती है।
कार्यक्रम समयरेखा
1996 में हांगकांग से सटे शेन्ज़ेन में स्थापित, एबीआईएस अनुभवी डिजाइनरों और इंजीनियरों सहित 100 से अधिक पेशेवरों के साथ 12,000 वर्ग मीटर की सुविधा संचालित करता है। घरेलू टूलींग डिज़ाइन और फैब्रिकेशन का मतलब है कि हम डीएफएम से लेकर उत्पादन तक की पूरी प्रक्रिया को नियंत्रित करते हैं।
डीएफएम समीक्षा और कोटेशन में 3-5 कार्यदिवस लगते हैं। हम एसटीपी, आईजीएस, डीएक्सएफ, डीडब्ल्यूजी, सीएडी कुंजी पीपीटी, एसटीएल, एक्स_टी, कैटिया और यूजी फाइलें स्वीकार करते हैं। सिंगल कैविटी एलएसआर के लिए टूलींग निर्माण में 6-8 सप्ताह लगते हैं, मल्टी-कैविटी एलएसआर में 8-12 सप्ताह लगते हैं। उपकरण पूरा होने के 1 सप्ताह बाद टी1 नमूने और आयामी रिपोर्ट आती है। T1 अनुमोदन के बाद उत्पादन रिलीज़ में 2-3 सप्ताह और लगते हैं। हम डीएमई, मास्टर, मास्टिप, हैस्को, युडो, इंको और हस्की सिस्टम में विशेषीकृत हॉट रनर मोल्ड बनाते हैं। स्टील विकल्पों में आपके द्वारा निर्दिष्ट या अनुशंसित कोई भी ग्रेड शामिल है: P20, 718, 8407, NAK80, H13, S136, DIN 1.2738, DIN 1.2344, और अन्य।
हमें 3D CAD फ़ाइलें (STEP या IGES पसंदीदा), महत्वपूर्ण आयामों, सामग्री विनिर्देश या प्रदर्शन आवश्यकताओं, वार्षिक मात्रा अनुमान और कार्यक्रम की अवधि, किसी भी प्रमाणन या दस्तावेज़ीकरण आवश्यकताओं पर सहिष्णुता कॉलआउट के साथ 2D चित्र भेजें। हम प्रत्येक कोटेशन पर बिना किसी शुल्क के डीएफएम फीडबैक प्रदान करते हैं। डिज़ाइन संबंधी चिंताओं को T1 नमूने में खोजने की तुलना में उद्धरण स्तर पर हल करना बेहतर है।
हमारी इंजीनियरिंग टीम से mike@abismold.com या kelly@abismold.com पर संपर्क करें। व्हाट्सएप पूछताछ के लिए: +86 13682608654. हमारे प्रोजेक्ट मैनेजर (जैसे नैन्सी, जिनके पास 6 साल का मोल्ड डिजाइन अनुभव और प्रोजेक्ट मैनेजर के रूप में 3 साल का अनुभव है) 24 घंटे के भीतर जवाब देते हैं।
कोटेशन का अनुरोध करें
अपने प्रोजेक्ट का विवरण हमारी शेन्ज़ेन इंजीनियरिंग टीम को भेजें। हम एक सप्ताह के भीतर डीएफएम विश्लेषण, टूलींग अनुशंसाएं और विस्तृत लागत विवरण प्रदान करेंगे।
एबीआईएस मोल्ड टेक्नोलॉजी कंपनी लिमिटेड
बी बिल्डिंग, यिंगकेली क्षेत्र, लॉन्गडोंग समुदाय
लोंगगैंग जिला, शेन्ज़ेन, चीन 518116
ईमेल: mike@abismold.com|kelly@abismold.com
फ़ोन: +86 13682572517
व्हाट्सएप: +86 13682608654