

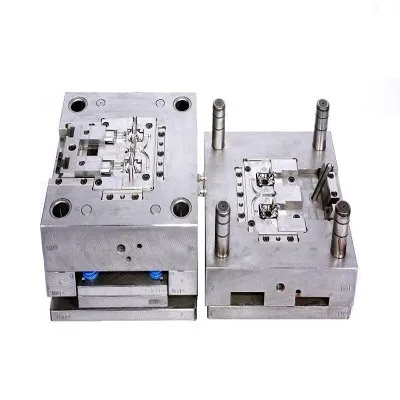








ए फॉर्मवर्क;
2. ए / बी प्लेट प्रसंस्करण 3. पैनल प्रसंस्करण 4
बी मोल्ड कोर प्रसंस्करण
5. सीएनसी कच्चे मशीनिंग 6. हीट ट्रीटमेंट 7. ठीक पीसने 8. सीएनसी ठीक मशीनिंग 9. एडीएम प्रसंस्करण 10
सी मोल्ड भागों प्रसंस्करण;
1. स्लाइडिंग ब्लॉक की प्रसंस्करण; 2. ब्लॉक ब्लॉक की प्रसंस्करण; 3. विभाजित शंकु के स्प्रे झाड़ी की प्रसंस्करण; 4. डालने की प्रसंस्करण
फॉर्मवर्क के मशीनिंग विवरण
1. संख्या एक समान होगी, और मोल्ड कोर गिना जाएगा। संख्या मोल्ड शेल्फ पर संख्या के अनुरूप होगी और दिशा सुसंगत रहेगी।
2. ए / बी प्लेट प्रसंस्करण (यानी गतिशील और निश्चित मोल्ड फ्रेम प्रसंस्करण)
एए / बी प्लेट मशीनिंग सुनिश्चित करेगा कि मोल्ड फ्रेम की समांतरता और लंबवतता 0.02 मिमी होगी।
बी मिलिंग मशीन प्रसंस्करण: पेंच छेद, पानी छेद, पिन छेद, नाक छेद, chamfering
सी: ताला लगाने की प्रक्रिया: टैपिंग और ट्रिमिंग।
3. पैनल प्रसंस्करण: मिलिंग मशीन मशीनिंग और उबाऊ मशीन मुंह छेद या प्रसंस्करण सामग्री मुंह छेद।
4. शीर्ष पिन निश्चित प्लेट प्रसंस्करण: मिलिंग मशीन प्रसंस्करण: शीर्ष पिन प्लेट और
बी प्लेट रिटर्न पिन से जुड़ा हुआ है, बी प्लेट ऊपर की तरफ है, और शीर्ष पिन छेद ऊपर से नीचे तक ड्रिल किया जाता है।
थिंबल काउंटरसिंक को थंबल प्लेट को नीचे की तरफ, सुधार, ड्रिल के साथ पहली मोटा मशीनिंग, और फिर मिलिंग कटर के साथ जगह, कक्ष में ठीक मशीनिंग की आवश्यकता होती है।
5. तल प्रसंस्करण: मिलिंग मशीन प्रसंस्करण: अंकन, सुधार, उबाऊ, chamfering।
(ध्यान दें: कुछ मोल्डों के लिए जो मजबूत शीर्ष की आवश्यकता होती है, एक मजबूत शीर्ष तंत्र जोड़ा जाएगा, जैसे थंबल प्लेट में स्क्रू छेद जोड़ना)
मोल्ड कोर मशीनिंग विवरण
1. छः किनारों की असहज मशीनिंग: मिलिंग मशीन पर मशीनिंग ऊर्ध्वाधर और समांतर डिग्री सुनिश्चित करने के लिए, और पीसने भत्ता छोड़ दें
1.2 मिमी
2. कच्चे पीसने: बड़े पानी मिलिंग के लिए, पहले बड़ी सतह पीस लें, और बैच के साथ छोटी सतह को 0.05 मिमी पर लम्बवतता और चिकनीता सुनिश्चित करने के लिए क्लिप करें, और दोनों तरफ 0.6-0.8 मिमी का मार्जिन छोड़ दें
3. मिलिंग मशीन प्रसंस्करण: पहली बार मिलिंग मशीन हेड को 0.02 मिमी के भीतर कैलिब्रेट करें, दबाने वाली वर्कपीस को समायोजित करें, पहले स्क्रू होल, पिन होल, थ्रेड होल, पिन काउंटरसिंक होल, मशीन या सामग्री टिप होल, स्प्लिट टेंपर होल चेंफर डालें, पानी छेद और मिल आर कोण करो।
4. तालाब प्रसंस्करण: दांत टैपिंग, कोड टाइपिंग
5. सीएनसी कच्चे मशीनिंग: एक मार्जिन छोड़ दें
6. बाहरी हीटिंग क्षेत्र एचआरसी 48-52
7. ठीक पीसने; बड़ी पानी मिल को मोल्ड फ्रेम से 0.04 मिमी कम करने के लिए संसाधित किया जाता है, और समांतरता और लंबवत 0.02 मिमी के भीतर होगा
8. सीएनसी मशीनिंग
ईडीएम
10. रैखिक काटने (धीमी गति से चलने वाले तार) परिशुद्धता: प्लस या घटा 0.005।
11. मोल्ड सहेजें, चिकनी खत्म सुनिश्चित करें और मोल्ड गुहा के आकार को नियंत्रित करें।
12. गेट और वेंट की प्रक्रिया करें। आम तौर पर, 0.3-0.5 मिमी गेट खोलें, 0.06-0.1 मिमी घुमाएं, एल्यूमीनियम मिश्र धातु के लिए गेट 0.5-1.2 मिमी खोलें, 0.1-0.2 वेंट करें, और प्लास्टिक के लिए 0.01-0.02 वेंट करें, जितना संभव हो उतना चौड़ा और पतला।
स्लाइडिंग ब्लॉक की प्रसंस्करण प्रौद्योगिकी
1. सबसे पहले, मिलिंग मशीन मोटा मशीनिंग छह पक्षों,
2. आकार की आवश्यकता के लिए छह पक्ष पीस;
3. मिलिंग मशीन के लिए असर मशीनिंग मंच,
4. बढ़ते टेबल आकार की आवश्यकता के आधार पर है और फॉर्मवर्क की क्षैतिज स्लाइडिंग के साथ मेल खाता है।
5. मिलिंग मशीन यह सुनिश्चित करने के लिए इच्छुक सतह को संसाधित कर सकती है कि ढलान कॉम्पैक्शन ब्लॉक के अनुरूप है, और उड़ान मॉड्यूलस छोड़ा गया है।
6. ड्रिल पानी और oblique गाइड छेद, झुकाव गाइड कॉलम के छेद गाइड कॉलम से 1 मिमी बड़ा है, और झुकाव गाइड कॉलम के कोण स्लाइडिंग ब्लॉक के इच्छुक विमान की तुलना में 2 डिग्री कम होना चाहिए। स्लैंट गाइड अलग-अलग स्थितियों के आधार पर मरने के बाद मरने के बाद भी मरने के फ्रेम के साथ छेद को पुन: संसाधित किया जा सकता है।