









खिला प्रणाली एक प्रगतिशील मुद्रांकन मरने के सभी स्टेशनों के माध्यम से धातु की एक पट्टी (जैसा कि यह कुंडल से निकलती है) को धक्का देती है। एक पूरा हिस्सा बनने तक प्रत्येक स्टेशन एक या अधिक संचालन करता है। अंतिम स्टेशन एक कटऑफ ऑपरेशन है, जो समाप्त होने वाले भाग को वेब से अलग करता है। ले जाने वाली वेब, धातु के साथ जो पिछली संचालन में छिड़ा जाता है, को स्क्रैप मेटल के रूप में माना जाता है। दोनों काट दिया जाता है, नीचे (या मरने से बाहर) काट दिया जाता है और फिर मरने के सेट से निकल जाता है, और बड़े पैमाने पर उत्पादन अक्सर भूमिगत स्क्रैप सामग्री कन्वेयर बेल्ट के माध्यम से स्क्रैप डिब्बे में स्थानांतरित किया जाता है।
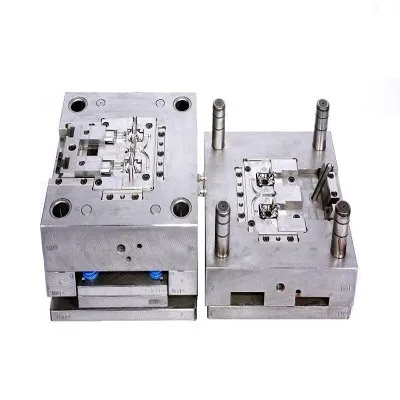
प्रगतिशील मुद्रांकन मर एक परिकल्पित मुद्रांकन प्रेस में रखा गया है। जैसे-जैसे प्रेस बढ़ता है, शीर्ष मरने से इसके साथ चलता रहता है, जिससे सामग्री को खिलाने में मदद मिलती है। जब प्रेस नीचे जाता है, तो मर बंद हो जाता है और मुद्रांकन कार्य करता है। प्रेस के प्रत्येक स्ट्रोक के साथ, मरने से एक पूरा भाग निकाल दिया जाता है
चूंकि मरने के प्रत्येक "स्टेशन" में अतिरिक्त काम किया जाता है, यह महत्वपूर्ण है कि पट्टी को बहुत सटीक रूप से उन्नत किया जाए ताकि यह स्टेशन से लेकर स्टेशन तक एक इंच के कुछ हज़ारवां अंश के भीतर संरेखित हो। गोली संकीर्ण या शंकुधारी "पायलट" इस संरेखण को आश्वस्त करने के लिए पट्टी में पहले छेद किए गए गोल छेदों में प्रवेश करते हैं क्योंकि खिला तंत्र आमतौर पर फ़ीड लंबाई में आवश्यक परिशुद्धता प्रदान नहीं कर सकता।
प्रगतिशील मुद्रांकन भी हस्तांतरण प्रेस पर उत्पादित किया जा सकता है। ये प्रेस है जो घटकों को यांत्रिक "उंगलियों" के प्रयोग से एक स्टेशन से दूसरे स्थान पर स्थानांतरित करते हैं। मुद्रांकित भागों के बड़े पैमाने पर उत्पादन के लिए जिनके लिए जटिल प्रेस-ऑपरेशन की आवश्यकता होती है, एक प्रगतिशील प्रेस का उपयोग करना हमेशा उचित होता है प्रेस के इस प्रकार के फायदों में से एक यह है कि उत्पादन चक्र का समय है। भाग के आधार पर, निर्माण आसानी से 800 भागों / मिनट से अधिक अच्छी तरह से चला सकते हैं। इस प्रकार के प्रेस के नुकसान में से एक यह है कि यह उच्च परिशुद्धता गहरी ड्राइंग के लिए उपयुक्त नहीं है, जो कि जब मुद्रांकन की गहराई भाग के व्यास से अधिक है। आवश्यक होने पर, यह प्रक्रिया एक स्थानांतरण प्रेस पर की जाती है, जो धीमी गति से चलती है, और पूरे आकार के चक्र के दौरान घटक को रखने के लिए यांत्रिक उंगलियों पर भरोसा करते हैं। प्रगतिशील प्रेस के मामले में, निर्माण चक्र का केवल एक हिस्सा स्प्रिंग लोडेड आस्तीन या इसी तरह के द्वारा निर्देशित किया जा सकता है, जिसके परिणामस्वरूप एकत्रीकरण और अंडाकार के मुद्दों और गैर समान सामग्री मोटाई होती है। ट्रांसफर प्रेस के मुकाबले प्रगतिशील प्रेस के अन्य नुकसान हैं: हिस्सों को स्थानांतरित करने के लिए आवश्यक कच्चे माल की मात्रा में बढ़ोतरी, औजार ज्यादा महंगे हैं क्योंकि ये प्रत्येक स्टेशन के बहुत कम स्वतंत्र विनियमन के साथ ब्लॉक में बने होते हैं; प्रेस में प्रक्रियाओं को निष्पादित करने में असंभव, जिसके लिए भाग को पट्टी छोड़ना पड़ता है (उदाहरण बेदी, नेकिंग, निकला हुआ किनारा कर्लिंग, थ्रेड रोलिंग, रोटरी स्टैंपिंग इत्यादि)।
आमतौर पर उपकरण स्टील से बने उच्च शॉक लोडिंग का सामना करना पड़ता है, आवश्यक तीक्ष्ण काटने वाले किनारे को बरकरार रखना है, और इसमें शामिल घर्षण बलों का विरोध करना है।
लागत का निर्धारण सुविधाओं की संख्या के आधार पर किया जाता है, जो यह निर्धारित करता है कि टूलिंग का उपयोग कैसे करना होगा। यह सलाह दी जाती है कि सुविधाओं को न्यूनतम करने के लिए टूलिंग की लागत को रखने के लिए जितनी सरल हो सके। ऐसी सुविधाएं जो एक साथ मिलकर एक समस्या पैदा करती हैं क्योंकि यह पंच के लिए पर्याप्त मंजूरी नहीं प्रदान कर सकता है, जिसके परिणामस्वरूप एक और स्टेशन हो सकता है यह संकीर्ण कटौती और प्रोट्रुशन होने के लिए भी समस्याग्रस्त हो सकता है।