









पिछली तिमाही में हमने एक यूरोपीय सप्लायर से {{0}ऑटोमोटिव इंटीरियर ट्रिम, PA66-GF30, ±0.08 मिमी की सहनशीलता के साथ एक मोल्ड ट्रांसफर का कार्यभार संभाला था। क्लाइंट की प्रोडक्शन टीम महीनों से आयामी अस्थिरता से जूझ रही थी। वे पहले ही ±0.2 डिग्री नियंत्रण सटीकता के साथ $12,000 दबाव वाली जल इकाई में अपग्रेड कर चुके थे। समस्या जस की तस बनी रही.
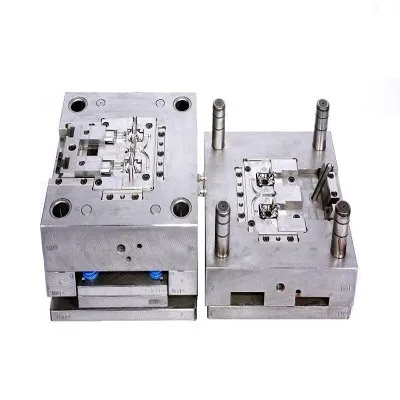
हमने सांचे को खींचा और कूलिंग सर्किट के माध्यम से डाई को चलाया। छह चैनलों में से दो ने पैमाने से 60% प्रवाह प्रतिबंध दिखाया। कोर साइड पर एक सर्किट गेट क्षेत्र में गुहा सतह से 32 मिमी से गुजरा {{4}कांच से भरे नायलॉन के लिए अनुशंसित दूरी से लगभग तिगुना। तापमान नियंत्रक बिल्कुल वही कर रहा था जो उसे करना चाहिए था। साँचा उसे काम करने के लिए कुछ नहीं दे रहा था।
यह वह वार्तालाप है जिसे हम अपनी इच्छा से अधिक बार करते हैं। मोल्ड तापमान नियंत्रक चयन को टूलींग डिज़ाइन से अलग खरीद निर्णय के रूप में माना जाता है। क्रय प्रवाह दर, ताप क्षमता, नियंत्रण परिशुद्धता का मूल्यांकन करता है। इंजीनियरिंग संकेत बंद। उत्पादन इकाई स्थापित करता है और अपेक्षा करता है कि वह मशीन में जो भी साँचा हो, उसके लिए थर्मल प्रबंधन का समाधान करे। ऊष्मा स्थानांतरण इस प्रकार काम नहीं करता।


छत के बारे में कोई बात नहीं करता
एक मोल्ड तापमान नियंत्रक केवल उतनी ही तेजी से गर्मी हटा सकता है जितनी तेजी से कूलिंग सर्किट अनुमति देता है। चैनल का व्यास, गुहा की सतह से दूरी, सर्किट रूटिंग, प्रवाह अशांति -ये थर्मल निष्कर्षण दर निर्धारित करते हैं। नियंत्रक आपूर्ति तापमान और प्रवाह को नियंत्रित करता है। यदि ज्यामिति यह सीमित करती है कि शीतलक तक कितनी गर्मी पहुँचती है, तो नियंत्रक के पास इसे विनियमित करने के लिए कुछ भी नहीं है।
ENGEL का तापमान नियंत्रण समूह तापमान नियंत्रण त्रुटियों का पता लगाने वाले अस्वीकृत मोल्डिंग की संख्या लगभग 20% बताता है (engelglobal.com)। वह आँकड़ा सामने नहीं आता है कि उनमें से कितनी "त्रुटियाँ" वास्तव में डिज़ाइन सीमाएँ हैं। पिछले दो वर्षों में हमने जिन सांचों का ऑडिट किया है, उनमें तापमान से संबंधित गुणवत्ता संबंधी पांच समस्याओं में से एक के लिए उपकरण की खराबी जिम्मेदार है। बाकी सब कूलिंग सर्किट के कारण आते हैं जो कम आकार के थे, खराब स्थिति में थे, या उपेक्षा के कारण खराब हो गए थे।
हमारे पास थामेडिकल कनेक्टर मोल्डपिछले साल {{0}पीओएम, आठ गुहाएं, संभोग सतहों पर सख्त कॉस्मेटिक आवश्यकताएं। ग्राहक ने एक तेल आधारित नियंत्रक निर्दिष्ट किया क्योंकि उनके सामग्री आपूर्तिकर्ता की डेटाशीट में 95 डिग्री मोल्ड तापमान की सिफारिश की गई थी। तेल इकाइयाँ शांत तरीके से चलती हैं और रखरखाव टीम उन्हें पसंद करती है। अच्छा। लेकिन पीओएम को 95 डिग्री पर तेल आधारित तापमान नियंत्रण की आवश्यकता नहीं है। एक दबावयुक्त जल प्रणाली बेहतर थर्मल प्रतिक्रिया और लगभग 40% कम ऊर्जा खपत के साथ उस सीमा को संभालती है। वास्तविक मुद्दा यह था कि मूल मोल्ड डिज़ाइन में इजेक्टर पिन के चारों ओर कूलिंग चैनल इस तरह से लगाए गए थे कि कैविटी की तरफ मृत क्षेत्र बन गए। तेल से पानी पर स्विच करने से यह ठीक नहीं होगा। सर्किट लेआउट को फिर से डिज़ाइन किया गया।
वास्तव में पेबैक को क्या प्रेरित करता है
रेग्लोप्लास 20% गति में कमी पर परिवर्तनीय आवृत्ति ∆T नियंत्रण के साथ 50% पंप ऊर्जा में कमी का दस्तावेजीकरण करता है (regloplas.com)। यह एक प्रतिष्ठित निर्माता का वास्तविक नंबर है। यह एक संख्या भी है जो मानती है कि आपका कूलिंग सर्किट पंप द्वारा वितरित प्रवाह दरों का उपयोग कर सकता है। स्केल बिल्डअप, कम आकार के चैनल, बहुत अधिक मोड़ के साथ अत्यधिक सर्किट लंबाई {{6}इनमें से किसी भी बाधा का मतलब है कि पंप उन प्रतिबंधों के माध्यम से शीतलक को धकेलने के लिए अधिक मेहनत करता है जो मौजूद नहीं होना चाहिए।
तापमान नियंत्रण अनुकूलन पर हमने जो सबसे तेज़ भुगतान देखा है, उसमें नए उपकरण खरीदना शामिल नहीं था। पोलैंड में एक कॉस्मेटिक्स पैकेजिंग क्लाइंट ने तीन सर्किटों को डीस्केल करके, एक ड्रिफ्टेड PT100 सेंसर को बदलकर, और कैविटी और कोर पक्षों के बीच प्रवाह को पुनर्संतुलित करके चक्र समय को 28 सेकंड से घटाकर 16 सेकंड कर दिया। कुल खर्च €2,000 से कम था। 2.4 मिलियन वार्षिक भागों पर चक्र समय में कमी से बचत हुई जिससे एक सप्ताह से भी कम समय में निवेश की वसूली हो गई। वे जिस तापमान नियंत्रक का उपयोग कर रहे थे, उसमें कुछ खास नहीं था, एक चीनी आपूर्तिकर्ता की मानक जल इकाइयाँ{{10}शीतलन प्रणाली के वास्तव में काम करने के बाद ठीक काम कर रही थीं।
पी एंड जी की ब्रौन सुविधा ने विपरीत दृष्टिकोण अपनाया, अपने ओरल- बी घटक मोल्डों पर प्रत्येक कूलिंग सर्किट में इलेक्ट्रॉनिक प्रवाह निगरानी में भारी निवेश किया। उन्होंने 0.05% (ptonline.com) से नीचे प्रलेखित अस्वीकृति दरें हासिल कीं। लेकिन ब्रौन टीम ने यह भी स्वीकार किया कि प्रति सर्किट निगरानी लागू करने से पहले, तापमान नियंत्रण उनके लिए एक "ब्लैक बॉक्स" था। उन्हें संदेह था कि थर्मल भिन्नता आयामी स्थिरता को प्रभावित कर रही थी, लेकिन वे इसका निदान नहीं कर सके कि कौन से सर्किट समस्याग्रस्त थे। यह परिष्कृत तापमान नियंत्रण प्रौद्योगिकी का वास्तविक मूल्य है{{8}एक प्रक्रिया में दृश्यता जिसे अधिकांश सुविधाएं सेट के रूप में मानती हैं{{9}और भूल जाती हैं।

सामग्री प्रश्न
हमसे लगभग किसी भी अन्य उपकरण प्रश्न की तुलना में पानी बनाम तेल तापमान नियंत्रकों के बारे में अधिक पूछा जाता है। उत्तर उबाऊ रूप से सीधा है: जब भी संभव हो पानी का उपयोग करें, लगभग 230 डिग्री तक इंजीनियरिंग थर्मोप्लास्टिक्स के लिए दबावयुक्त पानी, तेल केवल तभी उपयोग करें जब आपको वास्तव में उस सीमा से ऊपर मोल्ड सतहों की आवश्यकता हो। तिरछी नज़र, पीपीएस, निश्चितउच्च-तापमान पॉलीइमाइड्स-उन्हें तेल की आवश्यकता है। पीए, पीसी, पीओएम, एबीएस, कमोडिटी और मानक इंजीनियरिंग रेंज में सब कुछ पानी बेहतर तापीय चालकता, कम परिचालन लागत और किसी भी संदूषण सिरदर्द के साथ इसे संभालता है।
अधिक दिलचस्प सवाल यह है कि सामग्री का चयन कूलिंग सर्किट डिज़ाइन को कैसे प्रभावित करता है, जो तब प्रभावित करता है कि तापमान नियंत्रक को क्या पूरा करने की आवश्यकता है। ग्लास से भरे हुए यौगिक समान शॉट मात्रा में बिना भरे हुए ग्रेड की तुलना में मोल्ड में काफी अधिक गर्मी स्थानांतरित करते हैं। जब उत्पादन 30% ग्लास से भरे PA66 पर स्विच हो जाता है, तो बिना भरे PA66 के लिए डिज़ाइन किया गया एक सांचा थर्मल रूप से संघर्ष करेगा। खाली सामग्री के लिए आकार के कूलिंग सर्किट पर्याप्त तेजी से गर्मी नहीं निकाल सकते। चक्र का समय बढ़ जाता है या अपर्याप्त शीतलन के कारण अवशिष्ट तनाव के साथ हिस्से बाहर आ जाते हैं।

हम सबसे अधिक मांग वाले सामग्री ग्रेड के लिए डिज़ाइन करते हैं जिसे उपकरण संसाधित करेगा। यदि कोई संभावना है कि उत्पादन बिना भरे हुए यौगिकों से भरे हुए यौगिकों की ओर स्थानांतरित हो जाएगा, तो शीतलन प्रणाली को पहले दिन से ही इसे समायोजित करने की आवश्यकता होती है। रेट्रोफ़िट संशोधनों में {{2}सर्किट जोड़ना, कंफर्मल कूलिंग इंसर्ट स्थापित करना{{3}$5,000 से $15,000 तक चलता है और इसके लिए मोल्ड को उत्पादन से बाहर निकालने की आवश्यकता होती है। मूल डिज़ाइन में पर्याप्त थर्मल क्षमता का निर्माण टूलींग लागत में शायद 10-15% जोड़ता है। गणित आमतौर पर इसे पहली बार सही तरीके से करने के पक्ष में है।
रखरखाव ब्लाइंड स्पॉट
जब तक कुछ टूट न जाए, कूलिंग सिस्टम के रखरखाव के लिए कोई भी बजट नहीं बनाता। त्रैमासिक डीस्केलिंग, प्रवाह दर सत्यापन, सील निरीक्षण इन कार्यों को आगे बढ़ाया जाता है क्योंकि उत्पादन कार्यक्रम तंग हैं और मोल्ड "ठीक चल रहे हैं।" फिर धीरे-धीरे, छह से बारह महीनों में, चक्र का समय ऊपर की ओर बढ़ता जाता है। गुणवत्ता मेट्रिक्स पर्ची. अंततः कोई व्यक्ति उपकरण खींचता है और उसे ऐसे चैनल मिलते हैं जो पुराने वॉटर हीटर के अंदर की तरह दिखते हैं।
1/16-इंच स्केल परत शीतलन समय में लगभग 15% जोड़ती है। यह इतना धीरे-धीरे जमा होता है कि ऑपरेटर लंबे चक्रों का कारण सामग्री बैच भिन्नता, परिवेश के तापमान में परिवर्तन या मशीन में घिसाव को मानते हैं। जब तक शीतलन प्रणाली में गिरावट का संबंध स्पष्ट हो जाता है, तब तक आप हजारों उत्पादन घंटों में चक्र समय का जुर्माना खा चुके होते हैं।
जो सुविधाएं इस जाल से बचती हैं वे शीतलन प्रणाली के रखरखाव को उसी तरह मानती हैं जिस तरह वे इंजेक्शन मशीनों पर निवारक रखरखाव का इलाज करती हैं {{0}अनुसूचित, दस्तावेजी, गैर-परक्राम्य। हर तिमाही में प्रवाह परीक्षण। सालाना डीस्केलिंग या जब प्रवाह दर बेसलाइन से नीचे गिर जाती है। जब रीडिंग संदिग्ध लगने लगे तो वास्तविक शेड्यूल पर सेंसर कैलिब्रेशन करें। ये महँगी गतिविधियाँ नहीं हैं। उन्हें बस किसी ऐसे व्यक्ति की आवश्यकता होती है जो जिम्मेदारी का स्वामी हो।

हम कहाँ आते हैं
एबिस मोल्ड में, शीतलन प्रणाली विनिर्देश का हिस्सा हैडीएफएम दायराहर कार्यक्रम पर. हम ताप प्रवाह वितरण, सामग्री और चक्र समय लक्ष्यों के लिए आकार चैनलों का मॉडल बनाते हैं, और उत्पादन में समस्याएं पैदा करने वाले मृत क्षेत्रों और प्रवाह प्रतिबंधों से बचने के लिए सर्किट रूटिंग को कॉन्फ़िगर करते हैं। तापमान नियंत्रक का चयन डाउनस्ट्रीम में होता है{{2}एक बार जब हमें पता चल जाता है कि मोल्ड वास्तव में किन तापीय स्थितियों का समर्थन कर सकता है।
तापमान से संबंधित गुणवत्ता संबंधी समस्याओं वाले मौजूदा सांचों के लिए, हम मूल्यांकन कर सकते हैं कि क्या बाधा उपकरण या ज्यामिति है। कभी-कभी नियंत्रक को अपग्रेड करना समझ में आता है। अधिकतर, समस्या एक कूलिंग सर्किट की होती है जिसमें संशोधन या रखरखाव की आवश्यकता होती है जिसे बहुत लंबे समय तक स्थगित कर दिया गया है। किसी भी तरह से, निदान मोल्ड से शुरू होता है, न कि नई तापमान नियंत्रण इकाई पर विशिष्ट शीट से।
यदि आप योजना बना रहे हैंढालना कार्यक्रमसख्त थर्मल आवश्यकताओं के साथ, या मौजूदा टूलींग पर तापमान के मुद्दों से लड़ने पर, हमारी इंजीनियरिंग टीम विशिष्टताओं के माध्यम से चल सकती है। शीतलन प्रणाली पर बातचीत तब अधिक उत्पादक होती है जब यह जल्दी होती है -लेकिन यह पता लगाने में कभी देर नहीं होती कि वास्तव में प्रदर्शन को सीमित करने वाला क्या कारण है।