









इंजेक्शन मोल्ड चिपकाने के बारे में क्या?
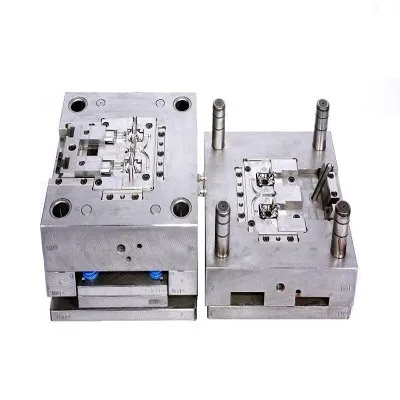
इंजेक्शन मोल्डों के मोल्डों को प्री-मोल्ड और पोस्ट-मोल्ड में विभाजित किया जा सकता है, जो स्थिति पर निर्भर करता है।
(1) खराब पॉलिशिंग, जैसे फ्रंट मोल्ड पर चिपके हुए, इस तथ्य के कारण हो सकता है कि बैक मोल्ड पॉलिशिंग फ्रंट मोल्ड पॉलिशिंग से बेहतर है। मोल्ड मोल्ड खोलने की कोशिश करता है और सीधे उत्पादन प्रक्रिया में सामने के मोल्ड पर चिपक जाता है।
(2) स्लैंट डिजाइन अनुचित हो सकता है। सैद्धांतिक रूप से, मोल्ड मोल्ड का स्लैंट बैक मोल्ड से बड़ा होता है, और बैक मोल्ड के स्लैंट से उत्पाद मोल्ड तक चिपक सकता है।
(3) एक वैक्यूम होता है जब सामने का मोल्ड खोला जाता है, और उत्पाद को सीधे मोल्ड में चूसा जाता है, जिसे आम तौर पर मोल्ड से हटाया नहीं जा सकता है।
(4) पोस्ट-मोल्ड स्टिकिंग शायद अच्छी तरह पॉलिश नहीं है, स्ट्रिपर का स्लैंट बहुत छोटा है, और मोल्ड पर रिवर्स बकल हैं।
(5) मोल्ड तापमान शुरुआत में बहुत कम है, और उत्पाद मोल्ड बहुत कसकर रखता है।
मोल्ड परीक्षण और उत्पादन के दौरान चिपकने वाले उत्पाद के कारण को समझने के बाद, प्लास्टिक मोल्ड चिपकने की दोष समस्या हल हो गई थी।
यदि खोल और बक्से के सामने के मोल्ड में वैक्यूम है, तो वैक्यूम के प्रभाव को खत्म करने के लिए फ्रंट मोल्ड निकास सुई के रूप में उपयोग किया जाना चाहिए। कुछ उत्पादों को पीछे के मोल्ड में निकास सुई के रूप में भी इस्तेमाल किया जाना चाहिए। अगर उत्पाद संरचना में मोल्ड तापमान पर आवश्यकताएं हैं, तो उत्पाद पर शुरुआत में बहुत कम प्रभाव के प्रभाव को कम करने के लिए मोल्ड तापमान की शुरुआत में मोल्ड तापमान बढ़ाया जाना चाहिए पैकेज।
मोल्ड चिपकने की संभावना को कम करने के लिए उत्पाद की प्लास्टिक सामग्री की विशेषताओं के लिए उचित इंजेक्शन मोल्डिंग प्रक्रिया पैरामीटर सेट करें।