

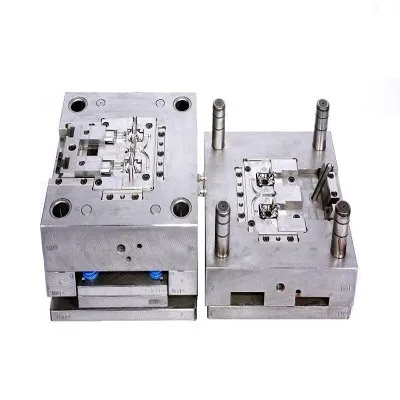




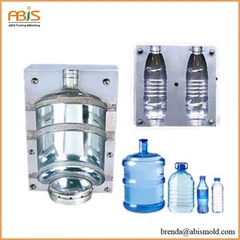




इंजेक्शन मोल्डिंग और झटका मोल्डिंग प्रक्रिया अलग है, झटका मोल्डिंग इंजेक्शन + उड़ रहा है; इंजेक्शन मोल्डिंग इंजेक्शन + दबाव है; झटका मोल्डिंग में उड़ने वाली पाइप से सिर छोड़ा जाना चाहिए, और इंजेक्शन मोल्डिंग में गेट सेक्शन होना चाहिए।
आम तौर पर, इंजेक्शन मोल्डिंग ठोस कोर बॉडी है, झटका मोल्डिंग खोखले शरीर है, झटका मोल्डिंग सतह फ्लैट नहीं है। उड़ा मोल्डिंग उड़ रहा है।
इंजेक्शन मोल्डिंग, या थर्माप्लास्टिक इंजेक्शन मोल्डिंग, प्लास्टिक सामग्री पिघलने और झिल्ली गुहा में इंजेक्ट करने के लिए है। एक बार पिघला हुआ प्लास्टिक मोल्ड में प्रवेश करता है, इसे ठंडा और एक निश्चित आकार में ढाला जाता है। परिणामी आकार अक्सर अंतिम उत्पाद होता है इसे स्थापित करने से पहले या इसे अंतिम उत्पाद के रूप में उपयोग करने से पहले संसाधित करने की आवश्यकता होती है। कई विवरण, जैसे कि बulg, पसलियों और धागे, को एक-चरण इंजेक्शन मोल्डिंग प्रक्रिया में ढाला जा सकता है। इंजेक्शन मोल्डिंग मशीन में दो मूल भाग होते हैं: प्लास्टिक को मोल्ड में पिघलने और खिलाने के लिए इंजेक्शन डिवाइस और मोल्ड डिवाइस। मोल्ड डिवाइस का कार्य है: 1. मोल्ड इंजेक्शन के दबाव में बंद करें; 2। इंजेक्शन डिवाइस से उत्पाद लें और इसे प्लास्टिक इंजेक्शन मोल्ड से पहले पिघलाएं, और फिर मोल्ड में पिघलने के लिए दबाव और गति को नियंत्रित करें। दो प्रकार के इंजेक्शन डिवाइस हैं: स्क्रू प्रीप्लास्टाइज़र या दो स्टेज डिवाइस, और पारस्परिक पेंच प्रकार। पेंच प्रकार preplasticizer इंजेक्शन रॉड (स्तर 2) में पिघला हुआ प्लास्टिक इंजेक्षन करने के लिए preplasticized पेंच (प्रथम चरण) का उपयोग करता है। पेंच preplasticizer का लाभ यह है कि पिघला हुआ गुणवत्ता निरंतर, उच्च दबाव और उच्च गति, और सटीक है इंजेक्शन मात्रा नियंत्रण (पिस्टन स्ट्रोक के दोनों सिरों पर यांत्रिक जोर डिवाइस का उपयोग करके) पारदर्शिता, पतली दीवार वाले उत्पादों और उच्च उत्पादन दर के लिए इन शक्तियों की आवश्यकता होती है। इसके नुकसान में अनौपचारिक निवास समय (जिसके परिणामस्वरूप सामग्री में गिरावट आती है), उच्च उपकरण लागत और रखरखाव लागत। सबसे अधिक इस्तेमाल किया जाने वाला पारस्परिक स्क्रू इंजेक्शन डिवाइस को प्लंबर को पिघलने और प्लास्टिक को इंजेक्ट करने की आवश्यकता नहीं होती है।
उड़ा मोल्डिंग: प्लास्टिक प्रसंस्करण विधियों का एक तेज़ विकास, खोखले झटका मोल्डिंग भी कहा जाता है। प्लास्टिक की जहर ट्यूब, गर्म (या राज्य को नरम करने के लिए गर्म) के बाहर निकालना या इंजेक्शन मोल्डिंग द्वारा थर्मोप्लास्टिक राल, विभाजित गुहा में डाल दिया जाता है, संपीड़ित के साथ वेंटिलेशन के तुरंत बाद मोल्ड बंद हो जाता है जहर के भीतर हवा, मोल्ड में प्लास्टिक की जेल की सूजन और चिपचिपा दीवार बनाते हैं, ठंडा मोल्ड रिलीज, उत्पादों के सभी प्रकार के खोखले होते हैं। सिद्धांत और खोखले झटका मोल्डिंग पर बॉल फिल्म निर्माण तकनीक बहुत समान है, लेकिन यह इसका उपयोग नहीं करती है मोल्ड, प्लास्टिक प्रोसेसिंग टेक्नोलॉजी के वर्गीकरण के परिप्रेक्ष्य से, मोल्डिंग प्रक्रिया आम तौर पर उड़ा फिल्म के बाहर निकालने में शामिल होती है। विश्व युद्ध के दौरान कम घनत्व वाले पॉलीथीन बोतलों के उत्पादन में झटका मोल्डिंग प्रक्रिया का उपयोग किया जाता था। 1 9 50 के दशक के अंत में, उच्च घनत्व पॉलीथीन का जन्म और झटका मोल्डिंग मशीन के विकास, झटका मोल्डिंग प्रौद्योगिकी का व्यापक रूप से उपयोग किया जाता था। खोखले कंटेनर की मात्रा तक पहुंच सकती है हजारों लीटर, और उनमें से कुछ को कम्प्यूटरीकृत किया गया है। यह पॉलीथीन, पॉलीविनाइल क्लोराइड, पॉलीप्रोपीलीन, पॉलिएस्टर इत्यादि के साथ प्लास्टिक उड़ाने के लिए उपयुक्त है, और खाली कंटेनर व्यापक रूप से औद्योगिक पैकेजिंग कंटेनर के रूप में उपयोग किया जाता है।