









झटका मोल्डिंग मोल्ड निकास क्षमता में सुधार करने की कोशिश क्यों करें?
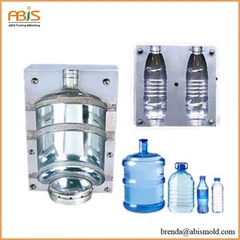
जब एक ही मात्रा के साथ एक कंटेनर बनता है, तो झटका मोल्ड से निकलने वाली हवा की मात्रा इंजेक्शन मोल्ड से बहुत बड़ी होती है। इंजेक्शन मोल्ड से निकलने वाली हवा की मात्रा गुहा के प्रवाह के बराबर होती है झटका मोल्ड के लिए, हवा को बाहर करने के लिए हवा की मात्रा को मोल्ड गुहा की मात्रा के बराबर बराबर किया जाता है जब बिलेट को उड़ा दिया जाता है। उत्तरार्द्ध एक बड़ा अनुपात लेता है, और वहां अभी भी मोल्ड बिलेट और मोल्ड गुहा के बीच एक निश्चित वायु क्लैंप होता है, खासकर बाल्टी टैंक और ईंधन टैंक जैसे बड़े पैमाने पर उत्पादों के लिए। उदाहरण के लिए, मोल्ड की मात्रा गुहा लगभग 145 एल है, और तत्काल बिलेट की मात्रा लगभग 9 0 एल है। इस तरह, लगभग 55 एल हवा को फ्लाइंग मोल्डिंग के अंतिम चरण (लगभग 2 ~ 3 एस) में छोड़ा जाएगा। इसके अलावा, इंजेक्शन मोल्ड की तुलना में झटका मोल्ड के अंदर दबाव बहुत छोटा होता है (आमतौर पर 1 एमपी से कम)। इसलिए , झटका मोल्ड के निकास प्रदर्शन (विशेष रूप से गुहा पॉलिशिंग के साथ मोल्ड) के लिए उच्च आवश्यकताओं की आवश्यकता होती है।
यदि क्लिप बाएं गुहा और पेरिस के बीच हवा पूरी तरह से पूरी तरह से या निर्वहन नहीं कर सकती है, तो जहर जल्दी से उड़ नहीं सकता है और उड़ने के बाद अच्छी गुहा से संपर्क नहीं कर सकता (विशेष रूप से किनारों), उत्पाद दोष जैसे सतह खुरदरापन कर सकता है, दांत, सतह चरित्र, डिजाइन स्पष्ट नहीं है, उत्पादों की उपस्थिति और बाहरी आकार के प्रदर्शन पर प्रभाव पड़ता है, खासकर जब पेरिस एक्सट्रूज़न लकीर या पिघला हुआ फ्रैक्चर होता है। गरीब निकास उत्पादों के शीतलन समय को भी बढ़ा सकता है, उनके यांत्रिक गुणों को कम कर सकता है, जिसके परिणामस्वरूप दीवार की मोटाई का असमान वितरण होता है। इसलिए, हमें झटका मोल्ड के निकास प्रदर्शन में सुधार करने की कोशिश करनी चाहिए।